Když kupující hodnotí svařovací zařízení, první otázka se zřídka týká pracovního cyklu nebo proudu. Jde o to, který proces se hodí k obrobku. Zde je závěr: MIG je rychlejší, jednodušší a levnější proces pro tlustší ocelové profily; TIG je přesný, vysoce kvalitní proces pro tenké nebo esteticky kritické práce. Strukturální důvod je jednoduchý. MIG přivádí spotřební drátěnou elektrodu pistolí nepřetržitě, takže drát je elektrodou i výplní. TIG používá nekonzumovatelnou wolframovou elektrodu a operátor podává plnicí tyč ručně.
Rozdíl mezi svařováním MIG a TIG přesahuje elektrodu. Řídí rychlost ukládání, řízení tepla, dovednosti operátora, náklady na metr a vady, které můžete očekávat. MIG je výrobní proces; TIG je řemeslný proces. Obchody, které chápou tento rozdíl, se vyhýbají nákupu špatného stroje, uvádění špatného postupu nebo odmítání dílů svařovaných správnou metodou.
Co je svařování MIG?
Svařování MIG, formálně plynové obloukové svařování kovů (GMAW), je poloautomatický proces, při kterém je cívka drátu poháněna svařovací pistolí přednastavenou rychlostí. Drát je elektrodou i přídavným kovem: oblouk taví drát do spoje a ochranný plyn z trysky chrání roztavenou lázeň před kyslíkem a dusíkem ve vzduchu.
Jak funguje svařování MIG
- Podavač drátu tlačí elektrodu skrz vložku pistole a kontaktní hrot.
- Oblouk se vytvoří mezi drátem a obrobkem a oba se taví.
- Ochranný plyn, obvykle argon/CO2 pro ocel, pokrývá svarovou lázeň.
- Operátor navádí zbraň; stroj ovládá rychlost drátu a délku oblouku.
Výhody svařování MIG
- Vysoká depoziční rychlost, takže práce na tlustém řezu je dokončena rychle.
- Obsluha vhodná pro začátečníky: pistole vede jednou rukou, stroj ovládá posuv a délku oblouku.
- Snáší lehké okují a rez lépe než TIG.
- Nižší provozní náklady na výrobu uhlíkové oceli.
- Plynulý posuv drátu umožňuje dlouhé, nepřerušované svary.
Nevýhody svařování MIG
- Produkuje rozstřik; kosmetické spoje obvykle vyžadují broušení nebo kartáčování.
- Přívod tepla se hůře dolaďuje, takže plech pod 1,5 mm se může snadno propálit.
- Polohové svařování je obtížnější bez pulzního nebo synergického zdroje energie.
- Nesprávné pokrytí plynem nebo nastavení drátu rychle způsobí poréznost.
Co je svařování TIG?
Svařování TIG, formálně plynové wolframové obloukové svařování (GTAW), používá k udržení oblouku nekonzumovatelnou wolframovou elektrodu. Wolfram se do spoje netaví. Místo toho svářeč přivádí samostatnou plnicí tyč do roztavené lázně, zatímco ovládá teplo nožním pedálem.
Jak funguje svařování TIG
- Wolframová elektroda založí oblouk; nespotřebovává se.
- Přes svarovou lázeň proudí ochranný plyn, typicky čistý argon.
- Operátor ručně zasune plnicí tyč do náběžné hrany bazénu.
- Ovládání pomocí nožního pedálu plynule upravuje teplo přes svar.
Výhody svařování TIG
- Nejvyšší kvalita svaru: čisté, husté housenky bez rozstřiku, často splňující rentgenové standardy.
- Materiál obleku s přesným řízením tepla a výplně od 0,5 mm výše.
- Svařuje téměř všechny kovy, včetně hliníku, nerezu, titanu a mědi.
- Žádné tavidlo nebo struska, takže hotové svary jsou hladké a snadno se čistí.
- Umožňuje autogenní svařování bez výplně na okrajových a rohových spojích.
Nevýhody svařování TIG
- Nízká rychlost nanášení způsobuje, že svařování těžkých částí je nepraktické.
- Strmá křivka učení, která vyžaduje koordinované ovládání oběma rukama a nožním pedálem.
- Spotřební materiál je dražší: wolfram, plynové čočky, kelímky a vysoce čistý argon.
- Neekonomické pro tlustou uhlíkovou ocel, kde dominuje rychlost a náklady na metr.
Svařování MIG vs TIG: Srovnání vedle sebe
Při hodnocení na základě stejných výrobních kritérií jsou rozdíly jasné.
| Faktor | Svařování MIG | TIG svařování |
|---|---|---|
| Elektroda | Spotřební drátová elektroda | Nekonzumovatelná wolframová elektroda |
| Výplňový kov | Samotný drát, automaticky přiváděn | Samostatný prut, ručně podávaný |
| Ochranný plyn | Směs argon/CO2 nebo CO2 pro ocel | Čistý argon, někdy argon-helium |
| Regulace tepla | Strojová sada, omezené seřízení | Plynulé nastavení nožního pedálu |
| Typická tloušťka | 1,5 mm až 25 mm nebo více | Ideálně 0,5 mm až 6 mm |
| Cestovní rychlost | Vysoká | Nízká až střední |
| Úroveň dovedností | Základní, krátké školení | Pokročilé, pevné ruce |
| Vzhled svaru | Rozstřik, může vyžadovat broušení | Čistý, hladký, bez rozstřiku |
| Relativní náklady | Nižší výbava a spotřební materiál | Vysokáer gas, torch, and labor cost |
| Nejlepší pro | Konstrukční ocel, rámy, výrobní série | Nerez, hliník, tenký plech, viditelné spoje |
Jak si vybrat mezi svařováním MIG a TIG
Zvolte MIG, když je spoj tlustý, díl se opakuje a rychlost zvyšuje vaše náklady. Zvolte TIG, když na vzhledu, metalurgii nebo tenkém materiálu záleží více než na době cyklu.
Výběrová kritéria
- Tloušťka materiálu: nad 3 mm, rychlost nanášení MIG se vyplatí; pod 3 mm, TIG zachovává základní kov.
- Viditelnost svaru: viditelné leštěné spoje podporují TIG; lakované nebo skryté konstrukční svary upřednostňují MIG.
- Objem výroby: vysoký objem upřednostňuje MIG; maloobjemové díly s vysokou hodnotou ospravedlňují TIG.
- Hliník a nerez: TIG zvládá kontrolu oxidů a tepla na tenkých řezech; pulzní MIG vyhovuje silnějšímu hliníku.
- Schopnost operátora: MIG vyhovuje běžným svářečům; TIG vyžaduje vyškolenou obsluhu.
Filtr pro rychlé rozhodování
- Je materiál tenčí než 3 mm? Použijte TIG.
- Je svar viditelný a důležitý pro vzhled? Použijte TIG.
- Je díl velký, tlustý nebo velkoobjemový? Použijte MIG.
- Potřebujete kvalitu rentgenu nebo kódu? Použijte TIG s kvalifikovaným postupem.
- Opravujete litý hliník? Použijte TIG.
Pracovní polohování a automatizace pro konzistentní svary
Ať už zvolíte jakýkoli proces, kvalita svaru se dramaticky zlepší, když spoj odstraníte z obtížných pozic. Svařovací polohovadlo otáčí a naklání součást, takže operátor může spustit housenku MIG nebo TIG v ploché poloze, což je nejproduktivnější orientace a nejméně náchylná k defektům. To je důležité zejména pro TIG, kde ručně podávaný plnič potřebuje stabilní pracovní úhel.
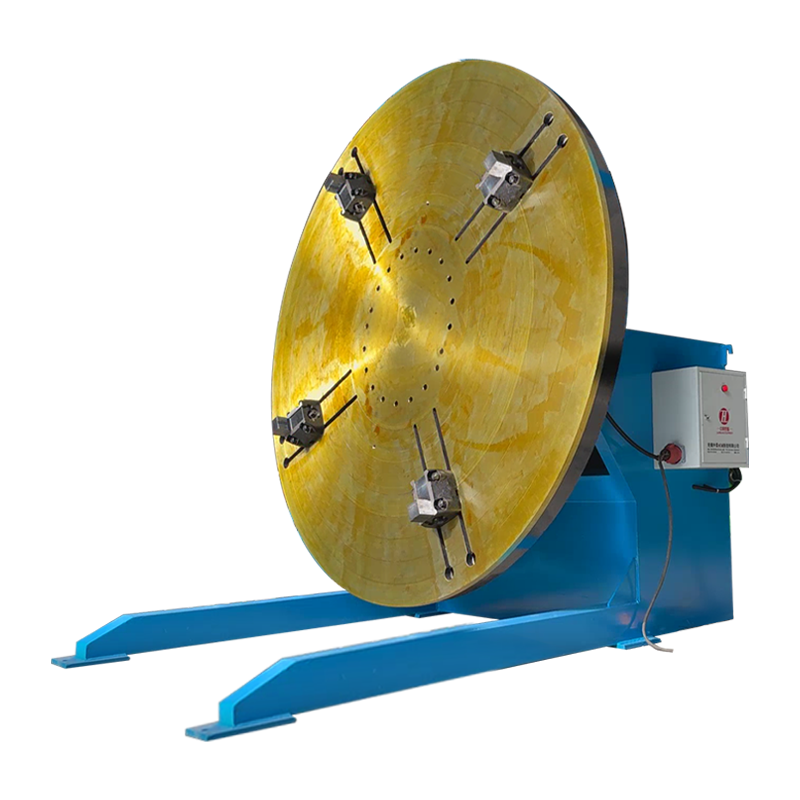
 Konvenční svařovací polohovač 1T pro stabilní svary v ploché poloze Tento kompaktní polohovač otáčí a naklání obrobky až do jedné tuny a umožňuje operátorům spouštět kuličky MIG nebo TIG v ploché poloze. Hodí se pro malé a střední díly, kde stálý úhel hořáku a rychlost pojezdu zlepšují kvalitu svaru. Zobrazit produkt →
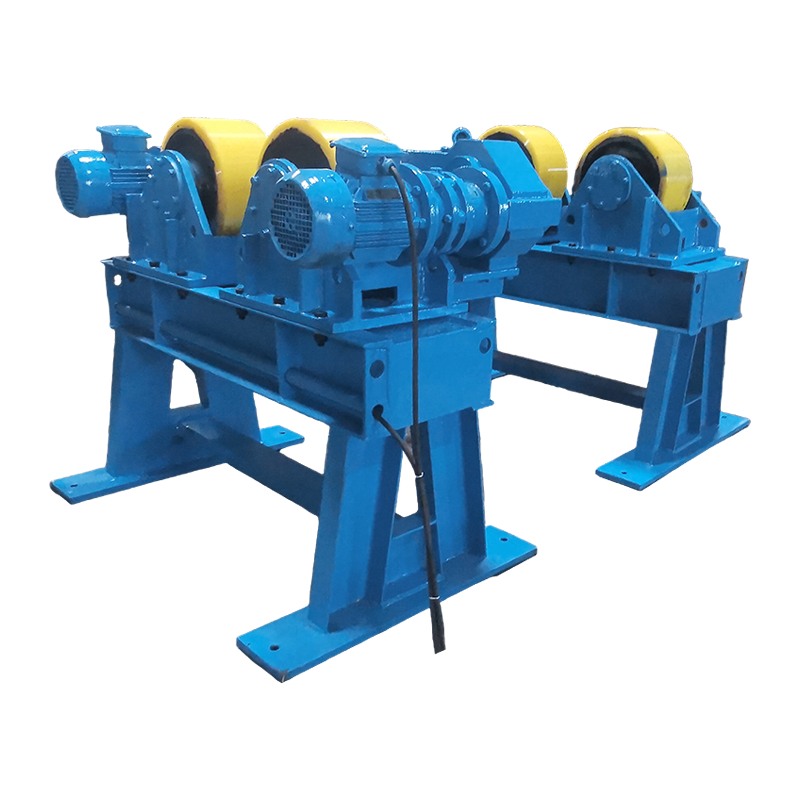
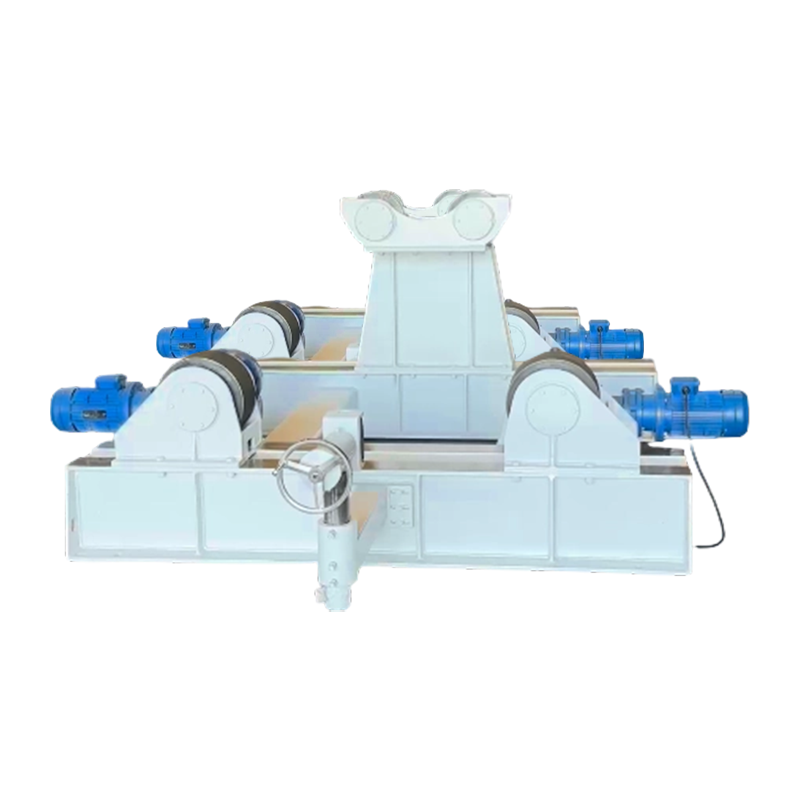
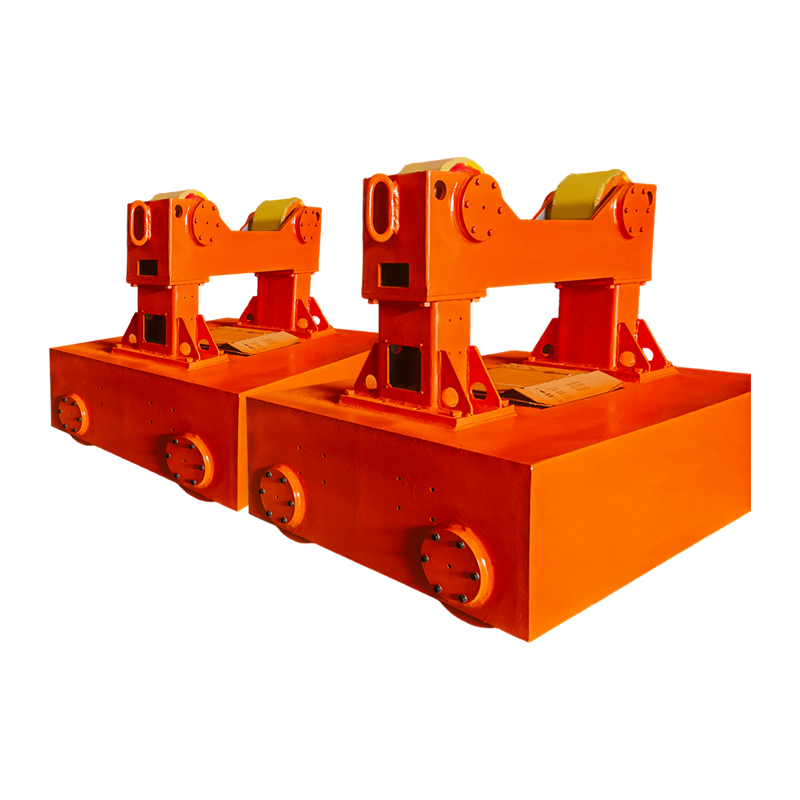
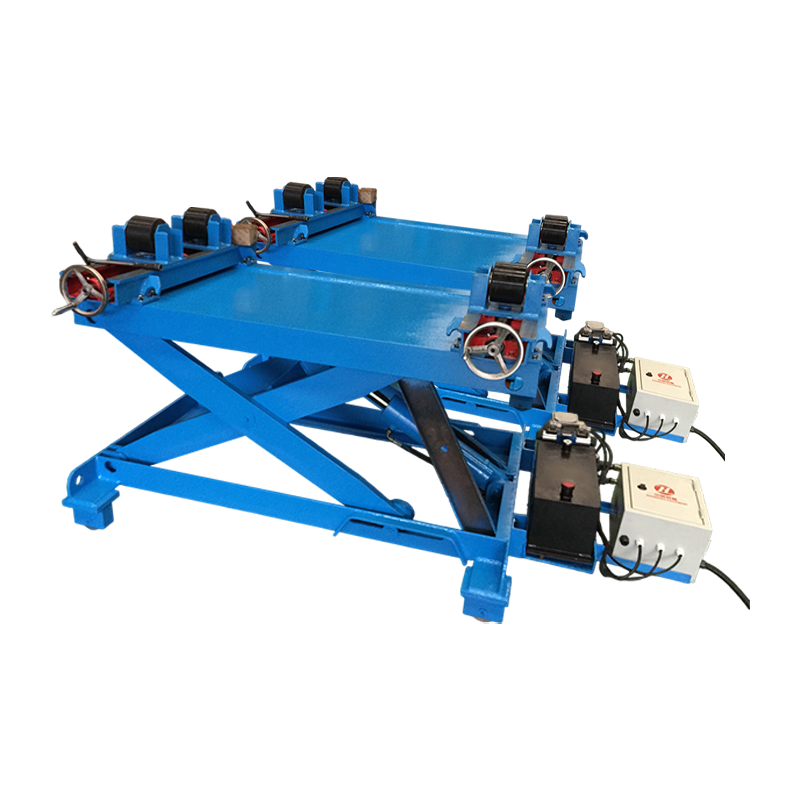
U válcových obrobků, jako jsou nádrže, trubky, tlakové nádoby a sekce větrných věží, svařovací rotátory otáčejí pláštěm, zatímco hořák zůstává nehybný, čímž přeměňují dlouhý obvodový šev na kontinuální plochý svar. Plnicí průchody MIG a kořenové průchody TIG těží z konzistentní rychlosti pojezdu a konstrukce proti unášení udržují šev vyrovnaný. To je důvod svařovací rotátory při výrobě nádrží a trubek jsou standardem na moderních výrobních linkách.
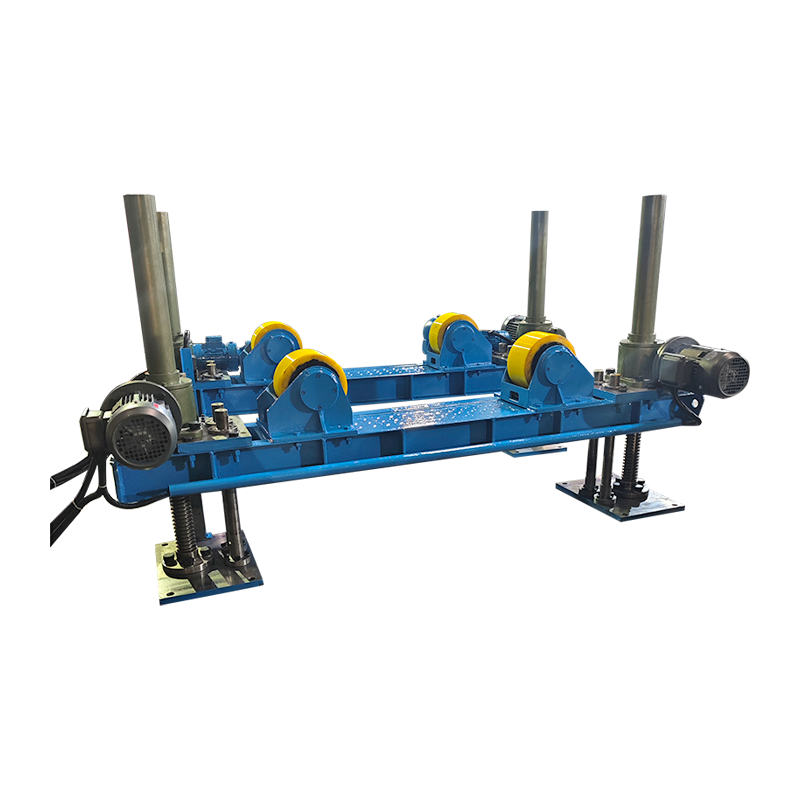
 10T Nastavitelný svařovací rotátor s ochranou proti unášení pro válcové švy Tento rotátor zpracovává desetitunové válcové obrobky a plynule otáčí pláště, zatímco hořák zůstává nehybný. Jeho anti-drift systém udržuje dlouhé obvodové švy vyrovnané, takže je ideální pro nádrže, potrubí a tlakové nádoby, které vyžadují kontinuální ploché svary. Zobrazit produkt →
U velkých sestav nese sloupový výložník hořák v pevné výšce a dosahu, čímž se z rovnice odstraňuje hmotnost paže operátora. Výložník sloupu TIG je konfigurován pro přesné podávání plniva a pokrytí plynem, což je důležité pro opakovatelné svary na velkých dílech. Když plánujete automatizovat kterýkoli proces, polohovací zařízení je první investicí, kterou je třeba zvážit.
 TIG sloup a výložník pro přesné polohování hořáku a automatizaci Tato jednotka se sloupem a výložníkem podporuje svařování TIG přesným nastavením polohy hořáku, dráhy a oscilace. Pomáhá udržovat argonové pokrytí a opakovatelnou kvalitu korálků na velkých sestavách, snižuje manuální úsilí a připravuje na automatizovanou výrobu. Zobrazit produkt →
Pokud specifikujete novou výrobní linku, prodiskutujte svůj obal obrobku s a výrobce svařovací techniky včas zabraňuje přepracování a urychluje kvalifikaci.
Úvahy o nákladech
Pokud jde o náklady na vybavení, MIG je nižší vstupní bod: pevný MIG stroj stojí méně než ekvivalentní TIG stroj s AC výstupem a spotřební materiál drátů je levnější než wolfram a vysoce čistý argon. Dominantními výrobními náklady je však pracovní doba. TIG svar může trvat třikrát až čtyřikrát déle než stejný spoj vyrobený metodou MIG. Když porovnáte náklady na metr hotového svaru, MIG vítězí na uhlíkové oceli; TIG vítězí tam, kde by MIG vytvořil defekty, které vyžadují přepracování.
Často kladené otázky
Může jeden stroj dělat MIG i TIG?
Mnoho víceprocesových strojů nabízí MIG a DC TIG, ale změna vyžaduje výměnu hořáku, výměnu plynu a přidání hořáku TIG s ventilem. AC TIG pro hliník potřebuje stroj s AC výstupem, což zvyšuje náklady. Multiprocesní jednotky vyhovují malým obchodům; výrobní linky upřednostňují jednoúčelové stroje.
Je TIG silnější než MIG?
Správně provedený svar MIG a správně provedený svar TIG mohou splňovat stejné požadavky na pevnost. Rozdíl je v konzistenci: TIG produkuje méně vnitřních chyb a lepší kontrolu tepelně ovlivněných zón, což je důležité pro práci s kódem. Na běžné uhlíkové oceli je stejně pevný svar MIG.
Co je pro začátečníka jednodušší?
MIG je jednodušší, protože stroj řídí posuv drátu a délku oblouku. Začátečník může udělat přijatelný svar MIG po hodinách cvičení, zatímco TIG trvá týdny důsledného cvičení.
Proč se TIG běžně používá pro hliník?
Hliník má vrstvu oxidu, která se taví daleko nad základním kovem. Střídavý proud TIG čistí oxid a zároveň poskytuje přesnou regulaci tepla a zabraňuje propálení tenkého hliníku. MIG může svařovat hliník, ale je náchylnější k poréznosti na tenkých profilech.
Jak tloušťka materiálu ovlivňuje výběr?
Pod zhruba 3 mm poskytuje TIG kontrolu potřebnou k zabránění propálení a deformaci. Míra nanášení MIG nad 3 mm poskytuje jasnou výhodu v produktivitě. Mnoho výrobců svařuje tenkostěnné trubky pomocí TIG a u konstrukčních desek přechází na MIG nebo tavidlo.
Rozdíl mezi svařováním MIG a TIG nespočívá v tom, který proces je lepší; jde o přizpůsobení procesu materiálu, spoji, objemu výroby a dostupné dovednosti. MIG přináší rychlost, jednoduchost a nižší náklady na tlustou ocel. TIG poskytuje přesnost, kvalitu a čisté kosmetické výsledky na tenkých nebo reaktivních kovech. Vyhodnoťte obrobek před zakoupením stroje a včas investujte do polohovacího zařízení; zlepšuje oba procesy více než jakýkoli jiný upgrade na dílně.