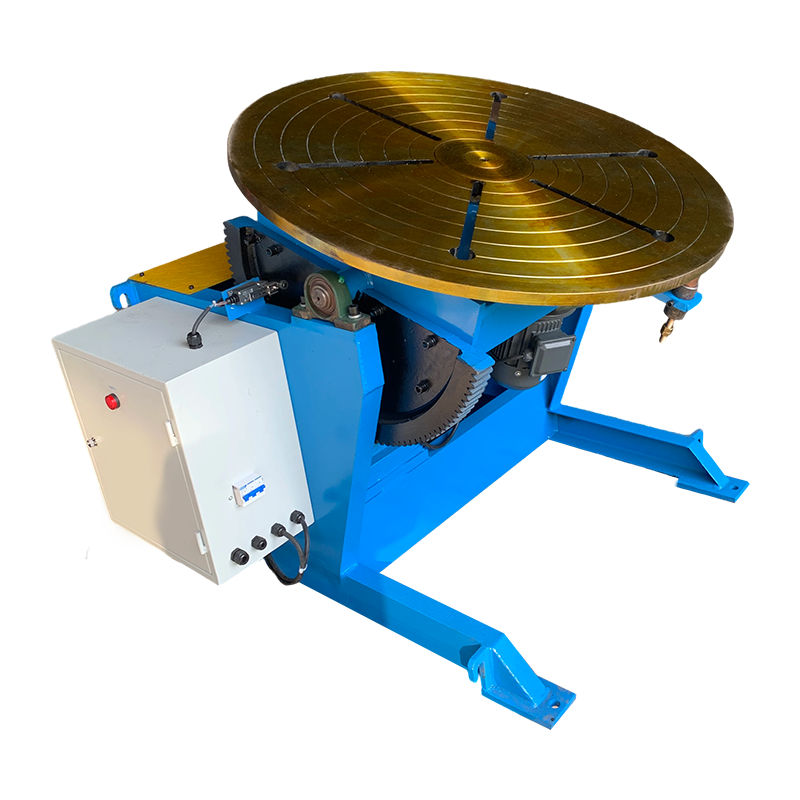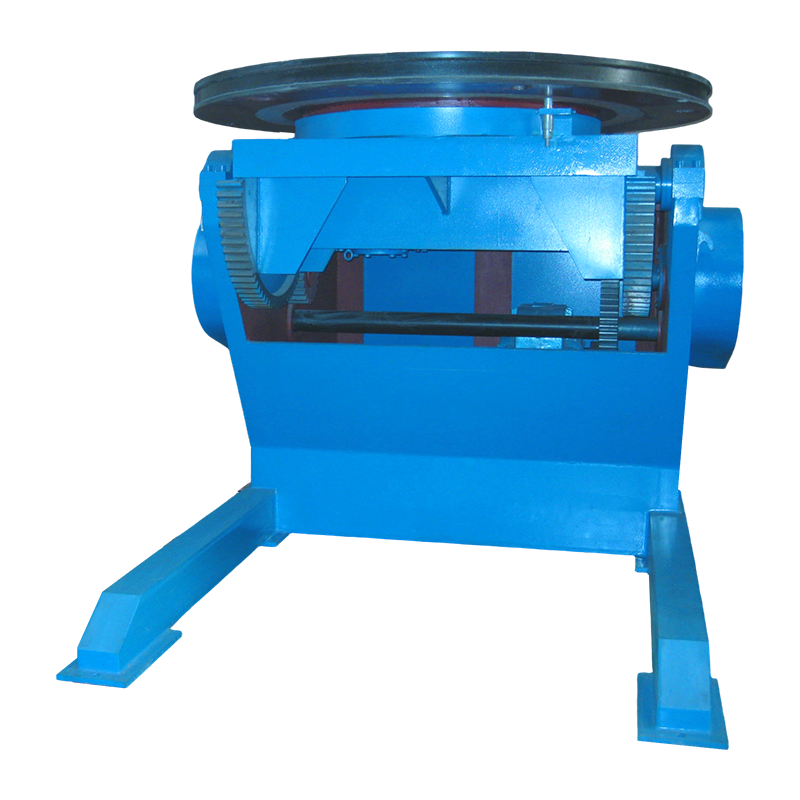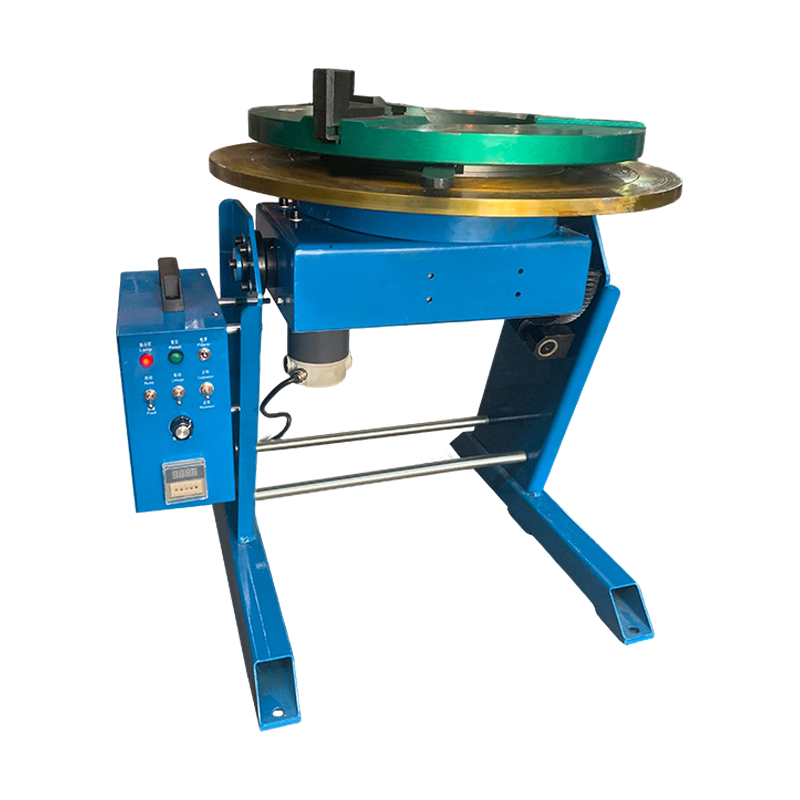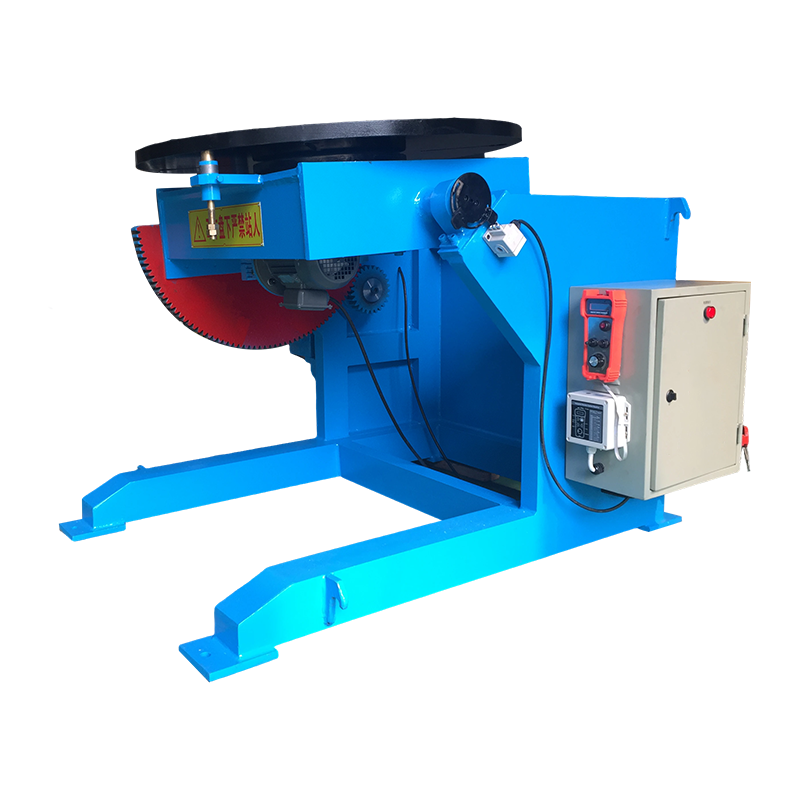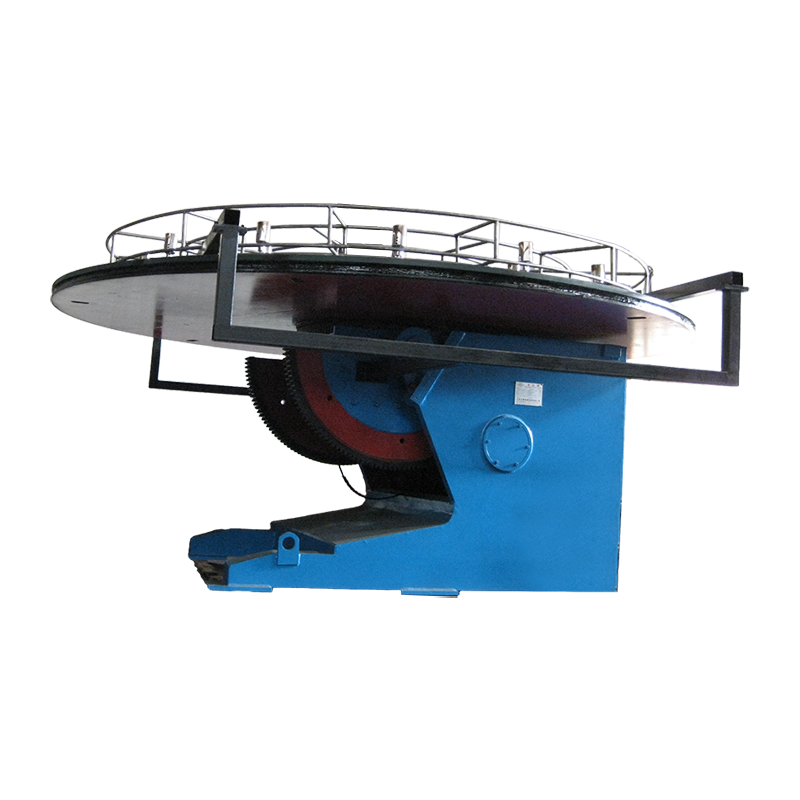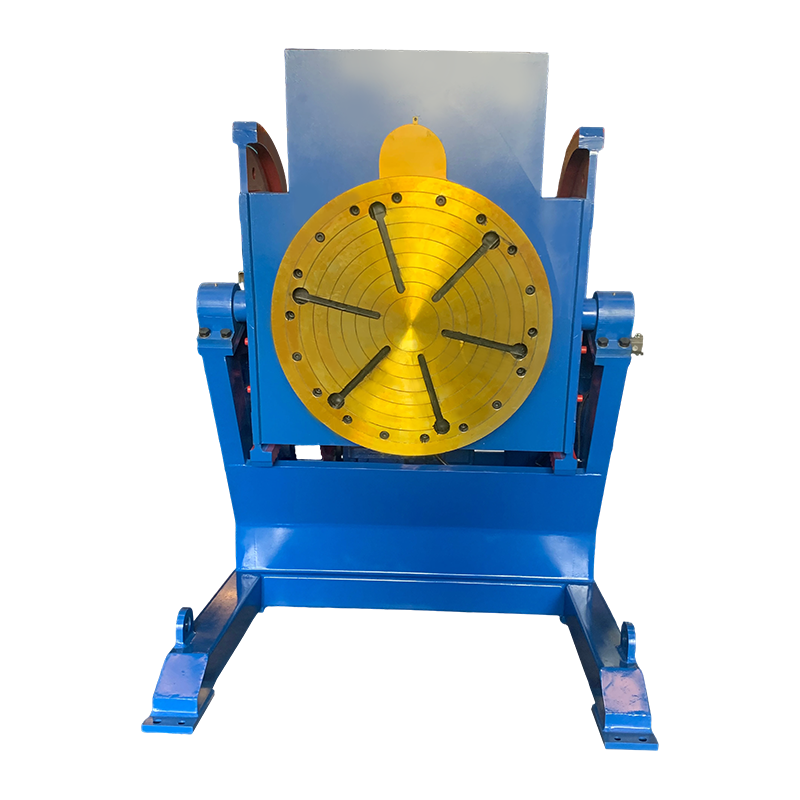
An automatický svařovací polohovač je motorizované mechanické zařízení, které drží, otáčí a naklání obrobek během svařování a zajišťuje, že svar zůstane v optimální ploché nebo horizontální poloze. Odstraněním ručního přemístění a snížením doby bez oblouku se může celkově zvýšit účinnost svařování o 40 % až 60 % ve srovnání s metodami ručního polohování, podle studií produktivity výroby.
1. Pochopení základní funkce automatického svařovacího polohovadla
Na své nejzákladnější úrovni, an automatický svařovací polohovač řeší přetrvávající výzvu ve výrobě kovů: potřebu svařovat složité sestavy z více úhlů při zachování kvality svaru a bezpečnosti obsluhy. Zařízení se skládá z motorem poháněného pracovního stolu namontovaného na sklopné základně, ovládaného přes programovatelné rozhraní, které umožňuje přesné otáčení a úhlové polohování.
Princip fungování je přímočarý, ale výkonný. Obrobek je připevněn k čelní desce polohovadla pomocí svorek nebo sklíčidla. Operátor poté pomocí ovládacího přívěsku nebo nožního pedálu otáčí součástí, čímž se každá oblast svaru dostane do ideální ploché polohy – obvykle v toleranci 15 stupňů od horizontály. Tato gravitací podporovaná orientace umožňuje, aby roztavená svarová lázeň proudila rovnoměrně a produkovala pevnější a konzistentnější spoje s menším množstvím výplňového materiálu.
Moderní systémy obsahují pohony s proměnnou rychlostí, které umožňují rychlost otáčení již od 0,1 otáčky za minutu pro přesné svařování tlustých částí až do 10 otáček za minutu pro vysokorychlostní obvodové švy na menších součástech. Naklápěcí mechanismus obvykle nabízí rozsah od 0 do 135 stupňů, což umožňuje přístup k téměř libovolnému úhlu kloubu, aniž by operátor musel fyzicky manipulovat s obrobkem.
2. Jak automatický svařovací polohovač dramaticky zlepšuje efektivitu svařování
2.1 Snížení doby bez oblouku pro maximalizaci produktivity
Jediný největší přispěvatel ke zlepšení účinnost svařování je drastické snížení doby bez oblouku – období, kdy svařovací hořák aktivně neukládá materiál. Výzkum publikovaný American Welding Society ukazuje, že při ručních svařovacích operacích bez polohovacího zařízení může být faktor doby zapnutí oblouku, často nazývaný faktor operátora, u složitých sestav pouze 15 % až 25 %. Výrobce, který stráví osmihodinovou směnu ruční manipulací a přemisťováním těžkých ocelových součástí, může dosáhnout pouze dvou hodin skutečného svařování.
s automatický svařovací polohovač , operátorový faktor může vzrůst na 45 % až 65 %. Namísto zastavení za účelem uvolnění, zvednutí, otočení a opětovného zajištění 200kilogramové sestavy mezi každým svarovým průchodem sešlápne svářeč nožní pedál, aby dosáhl požadované orientace během několika sekund. Za 2 000 hodin pracovního roku se tento rozdíl promítá do přibližně 900 dalších hodin doby oblouku na svařovací stanici – efektivně zdvojnásobuje výkon bez další práce.
2.2 Eliminace ruční manipulace s těžšími obrobky
Ruční přemisťování těžkých výrobků přináší jak neefektivnost, tak bezpečnostní riziko. Sestava vážící 150 kilogramů může vyžadovat dva pracovníky, mostový jeřáb a deset minut na otočení o 90 stupňů mezi svařovacími sekvencemi. Během této doby svařovací oblouk zhasne, svar se ochladí a procedury restartu musí zohledňovat správnou meziprůchodovou regulaci teploty.
An automatický svařovací polohovač s kapacitou 500 kilogramů dokáže otočit stejný obrobek v libovolném požadovaném úhlu za méně než 30 sekund, a to zcela pod kontrolou jednoho operátora. Ekonomický dopad je měřitelný: za předpokladu pracnosti 45 USD za hodinu a šesti přemístění za směnu stojí ruční přístup přibližně 45 USD pouze práce na manipulaci – náklady, které se denně opakují v každé svařovací buňce. Více než rok s 240 pracovními dny eliminuje jediný polohovadlo téměř 11 000 USD v přímých nákladech na manipulaci a současně prodlužuje dobu oblouku.
2.3 Zlepšení kvality svaru pomocí optimálního umístění spoje
Svařování v ploché poloze trvale vytváří nejkvalitnější svary s nejvyššími rychlostmi odtavování. Když je spoj orientován naplocho, gravitace pomáhá při tvarování svarové lázně, což umožňuje použití elektrod s větším průměrem nebo vyšší rychlosti podávání drátu bez rizika podříznutí, překrytí nebo nedostatečného svaru. Kodex strukturálního svařování American Welding Society uznává, že svařování v ploché poloze umožňuje vyšší vstupní parametry tepla ve srovnání s vertikálními polohami nebo polohami nad hlavou, což vede k hlubšímu pronikání a rychlejším pojezdům.
An automatický svařovací polohovač dělá z každého kloubu plochý kloub. Zvažte sestavu potrubí s přírubou vyžadující 360stupňový obvodový svar. Bez polohovadla musí svářeč při pohybu kolem potrubí postupovat přes ploché, svislé polohy a polohy nad hlavou. S polohovadlem se trubka nepřetržitě otáčí, zatímco hořák zůstává fixován v poloze 12 hodin a udržuje optimální kontrolu nad loužem. Testovací data z výrobních zařízení ukazují, že tento přístup zvyšuje rychlost odtavování o 30 % až 50 % u obvodových svarů trubek a zároveň snižuje vady svarů až o 70 %.
2.4 Zlepšení konzistence při svařování s opakovanou výrobou
V produkčních prostředích, kde se opakovaně svařují identické sestavy, se konzistence stává primárním měřítkem kvality. Zkušený ruční svářeč nevyhnutelně zavádí jemné odchylky v rychlosti pojezdu, úhlu hořáku a vzoru vazby od jednoho dílu k druhému. Zatímco velmi zkušený svářeč dokáže udržet pozoruhodnou konzistenci, inherentní variabilita plně manuálního polohování vytváří příležitosti pro rozměrový posun.
An automatický svařovací polohovač v kombinaci s mechanizovaným svařovacím vozíkem nebo dokonce ručně vedeným hořákem tuto variabilitu výrazně snižuje. Polohovač poskytuje stejnou rychlost otáčení a orientaci pro každý díl v dávce. Při nastavení na rotaci při 0,8 ot./min pro 12milimetrový koutový svar obdrží každá sestava identický obvodový pohyb. Údaje ze záznamů kontroly kvality ve výrobě těžkých zařízení naznačují, že začlenění automatizovaného polohování snižuje odchylky rozměrových tolerancí svaru o 40 % až 55 %, čímž se minimalizuje potřeba rovnání nebo přepracování po svařování.
2.5 Snížení nákladů na přepracování a plýtvání materiálem
Přepracování představuje jeden z nejvýznamnějších skrytých nákladů ve svařovacích operacích. Odstranění vadného svaru, opětovná příprava spoje a opětovné svařování může spotřebovat třikrát až pětkrát více práce a materiálů než původní svar. Průmyslové údaje shromážděné programy rozšíření výroby Národního institutu pro standardy a technologie naznačují, že náklady na přepracování a šrot ve výrobních závodech bez odpovídajícího polohovacího zařízení mohou přesáhnout 8 % celkových výrobních nákladů.
Umožněním konzistentního svařování v ploché poloze při správné manipulaci s hořákem, an automatický svařovací polohovač přímo řeší základní příčiny běžných vad. Pórovitost způsobená nevhodným úhlem hořáku, nedostatečným svarem ze špatného přístupu ke spojům a nepravidelnými profily housenky z polohového svařování jsou výrazně sníženy. Obchody, které do svých pracovních postupů integrují automatické polohování, obvykle hlásí snížení rychlosti přepracování z 6 % až 8 % až pod 2 %, což přináší přímé úspory práce, ochranného plynu, přídavného kovu a spotřebního materiálu pro broušení.
2.6 Zlepšení bezpečnosti obsluhy a snížení únavy
Svařování v nevhodných polohách – nad hlavou, svisle nebo ve stísněných prostorách – představuje pro operátory značnou fyzickou zátěž. Muskuloskeletální poruchy mají na svědomí neúměrný podíl úrazů způsobených ztrátou času mezi svářeči, přičemž americký úřad pro statistiku práce uvádí míru výskytu 30 % nad průměrem výroby u řemeslných oborů souvisejících se svařováním. Ruční zvedání a přemisťování těžkých svařenců toto riziko ještě zvyšuje.
An automatický svařovací polohovač umožňuje obsluze pracovat v pohodlné poloze v sedě nebo ve stoje ve výšce pasu, s plochým a přístupným svarem. Toto ergonomické vylepšení snižuje únavu, snižuje riziko zranění a umožňuje delší efektivní pracovní dobu. Svářeč, který dříve potřeboval časté přestávky na odpočinek od práce nad hlavou, může udržovat konzistentní výrobu po celou směnu. Výsledné zvýšení produktivity je smysluplné: 15% snížení zpomalení způsobeného únavou během osmihodinové směny přidává zhruba 45 minut produktivního svařovacího času denně.
3. Klíčové aplikace napříč průmyslovými sektory
Všestrannost automatický svařovací polohovačs jsou nepostradatelné v celé řadě výrobních a zpracovatelských odvětví. Následující tabulka ilustruje běžné aplikace a konkrétní výhody efektivity realizované v každém sektoru.
| Průmyslový sektor | Typická aplikace | Primární zvýšení účinnosti |
|---|---|---|
| Výroba těžkých zařízení | Sestavy výložníku a ramen rypadla | 50% zkrácení doby manipulace u 500 kg svařenců |
| Výroba tlakových nádob | Skořápkové podélné a obvodové švy | 40% nárůst depozičního výkonu s plochou polohou SAW |
| Výroba cívek potrubí | Svary mezi přírubou a trubkou a trubkou s tvarovkou | 60% snížení míry vad svaru na obvodových spojích |
| Výroba automobilových komponentů | Skříně náprav a podsestavy zavěšení | Doba cyklu snížena z 12 minut na 7 minut na díl |
| Výroba větrných věží | Vnitřní a vnější svary části věže | Faktor operátora se zlepšil z 22 % na 55 % |
Tabulka 1: Zlepšení účinnosti dosažené integrací automatizovaného svařovacího polohovadla napříč klíčovými průmyslovými odvětvími na základě publikovaných dat případových studií od asociací zpracovatelského průmyslu a výrobců zařízení.
4. Porovnání ručního polohování s automatickým polohováním: kvantitativní analýza
Pochopení hmatatelného rozdílu mezi ručním a automatickým určováním polohy vyžaduje souběžné zkoumání klíčových metrik výkonu. Níže uvedené srovnání ukazuje, proč obchody provádějící přechod obvykle dosahují návratnosti investice během 12 až 18 měsíců.
| Metrika výkonu | Ruční polohování | Automatizovaný svařovací polohovač |
|---|---|---|
| Operator Factor (Arc-On Time) | 15 % až 25 % | 45 % až 65 % |
| Doba přemístění na akci (150 kg část) | 8 až 15 minut | 15 až 30 sekund |
| Míra vad svaru | 6 % až 8 % svarů | 1 % až 2 % svarů |
| Depoziční rychlost (FCAW, ekvivalent ploché pozice) | 2,5 až 3,5 kg za hodinu | 4,5 až 6,5 kg za hodinu |
| Potřebný personál pro těžké montáže | 2 až 3 pracovníci | 1 pracovník |
| Roční náklady na přepracování (na svařovací stanici) | 8 000 až 15 000 USD | 1 500 až 3 500 USD |
Tabulka 2: Srovnávací analýza manuálního polohování versus výkonnostní metriky automatizovaného svařovacího polohovadla. Data odvozená z průmyslových srovnávacích testů sestavených partnerskými programy pro rozšíření výroby a referencemi svařovacího inženýrství na základě výrobních operací ve středním měřítku.
5. Typy automatických svařovacích polohovadel a jejich výběrová kritéria
Výběr správné konfigurace automatický svařovací polohovač přímo ovlivňuje zvýšení efektivity dosažitelné v konkrétní aplikaci. Trh nabízí několik odlišných kategorií, z nichž každá je optimalizována pro konkrétní geometrie obrobku a výrobní požadavky.
5.1 Jednoosé rotační polohovače
Jednoosé jednotky zajišťují rotaci kolem svislé nebo vodorovné osy a představují nejběžnější a nejekonomičtější vstupní bod do automatizovaného polohování. Točna s horizontální osou s nosností 300 kilogramů a průměrem čelní desky 600 milimetrů je typická pro běžné výrobní práce. Tyto systémy vynikají při svařování obvodových trubek, výrobě válcových nádob a v jakékoli aplikaci vyžadující nepřetržité otáčení při kontrolovaných rychlostech. Ceny průmyslových jednoosých polohovadel vhodných pro výrobní prostředí se obecně pohybují od 6 000 do 25 000 USD v závislosti na nosnosti a sofistikovanosti ovládání.
5.2 Dvouosé naklápěcí a otočné polohovače
Dvouosé systémy přidávají k otočnému stolu naklápěcí mechanismus, který umožňuje složené úhlové polohování. Operátor může naklonit obrobek o 45 stupňů a poté jej otočit, čímž zobrazí koutové svary v ploché poloze bez ohledu na geometrii součásti. Tyto polohovadla zvládají složité konstrukční výroby – držáky, rámy a vícestranné sestavy – kde jediná rotační osa nemůže dosáhnout optimální orientace spoje pro každý svar. Nosnosti se pohybují od 100 kilogramů u stolních jednotek až po více než 10 000 kilogramů u těžkých výrobních buněk. Přídavná osa obvykle zvyšuje náklady na zařízení o 40 % až 60 % ve srovnání s modely s jednou osou a ekvivalentním zatížením.
5.3 Konfigurace vřeteník-koník
U dlouhých a těžkých obrobků, jako jsou hřídele turbín, cívky potrubí s velkým průměrem a konstrukční sloupy, poskytuje uspořádání vřeteník-koník podporu na obou koncích při otáčení sestavy. Vřeteník obsahuje hnací motor a ovládací prvky, zatímco koník poskytuje nastavitelnou, volně se otáčející podpěru. Typická konfigurace pro konstrukční výrobu může zpracovávat obrobky o délce až 4 metry a hmotnosti 2 000 kilogramů, které se otáčejí rychlostí od 0,05 do 5 otáček za minutu. Tyto systémy jsou zvláště účinné pro svařování podélných výztuh a aplikace s dlouhým švem, kde je stálá rychlost otáčení rozhodující pro rovnoměrnou kvalitu svaru.
6. Integrace s robotickými a mechanizovanými svařovacími systémy
An automatický svařovací polohovač slouží jako klíčová technologie pro robotické svařovací buňky. Robotické rameno i přes svou flexibilitu nedokáže svařit to, na co nedosáhne. Namontováním polohovadla jako externí osy pod koordinovaným řízením získává robot schopnost udržovat optimální orientaci hořáku, zatímco se obrobek otáčí, čímž se efektivně znásobuje pracovní obálka a konfigurace přístupných spojů.
V koordinované robotické buňce komunikují polohovadlo a robot prostřednictvím sdíleného ovladače. Program robota specifikuje úhly polohovače a rychlosti otáčení v synchronizaci s pohyby hořáku. U obvodového svaru na trubkovém koleni polohovadlo otáčí součástí, zatímco robot provádí minimální vzor tkaní a dosahuje rychlosti nanášení 6 až 8 kilogramů za hodinu s konzistentními profily housenky. Výrobní data od integrátorů průmyslové automatizace naznačují, že koordinované polohovací systémy a robotické systémy dosahují celkové účinnosti zařízení o 25 % až 35 % vyšší než robotické buňky s pevným stolem, a to především díky zkrácené době nečinnosti při přemisťování dílu.
Výhodou jsou také poloautomatické konfigurace. Mechanizovaný traktor pro svařování pod tavidlem namontovaný na rotačním polohovadle může nanášet svarový kov rychlostí přesahující 15 kilogramů za hodinu při výrobě silnostěnných tlakových nádob. Kombinace nepřetržité rotace a konzistentní distanční vzdálenosti vytváří svary v radiografické kvalitě při jediném průchodu na materiálech o tloušťce až 50 milimetrů.
7. Často kladené otázky o automatických svařovacích polohovačích
7.1 Jakou velikost automatizovaného svařovacího polohovadla potřebuji pro svůj provoz?
Vhodná velikost závisí především na maximální hmotnosti obrobku a rozměrech, se kterými pravidelně manipulujete. Vyberte polohovadlo s nosností alespoň 25 % nad vaším nejtěžším očekávaným obrobkem, abyste zohlednili dynamické zatížení během zrychlování a zpomalování. Pro továrnu svařující konstrukční sestavy o průměrné hmotnosti 200 kilogramů s občasnými 350 kilogramovými součástmi poskytuje dvouosý polohovač s kapacitou 500 kilogramů dostatečnou bezpečnostní rezervu. Zvažte také vzdálenost těžiště od čelní desky – 500 kilogramů ve vzdálenosti 150 milimetrů od čelní desky se může snížit na 250 kilogramů při 300 milimetrech v důsledku zvýšeného ohybového momentu.
7.2 Jak dlouho trvá, než se investice vrátí?
Většina výrobních závodů dosahuje návratnosti během 12 až 18 měsíců pouze na základě zlepšení efektivity práce. Polohovač za 20 000 USD, který eliminuje 10 hodin neproduktivní manipulační doby týdně při hodinové mzdě 45 USD, ušetří ročně přibližně 23 400 USD na přímé práci. Při zohlednění nižších nákladů na přepracování, nižší spotřeby spotřebního materiálu díky zlepšené efektivitě nanášení a snížení nároků na odškodnění pracovníků díky ergonomickým vylepšením se finanční návratnost často zrychlí pod 10 měsíců. Obchody produkující práci s velkým množstvím a malým objemem obvykle zaznamenávají rychlejší návratnost než obchody s jednoduchými, opakujícími se sestavami vyžadujícími minimální přemístění.
7.3 Lze svařovací polohovadlo použít u všech svařovacích procesů?
Automatizované svařovací polohovadla jsou kompatibilní se všemi hlavními procesy obloukového svařování včetně plynového obloukového svařování kovů, obloukového svařování s tavidlem, svařování plynovým wolframem, svařování pod tavidlem a svařování plazmovým obloukem. Klíčovým aspektem je zajistit, aby uzemňovací systém polohovadla zvládl svařovací proud, aniž by způsobil poškození ložisek. Vysoce kvalitní polohovadla obsahují zemnící kartáč nebo sběrací kroužek dimenzovaný na maximální předpokládaný svařovací proud, typicky 400 až 600 ampérů pro náročné výrobní aplikace. Pro svařování pod tavidlem při proudech přesahujících 800 ampér ověřte, že výrobce specifikuje vhodnou proudovou zatížitelnost pro rotační zem.
7.4 Je automatický polohovač vhodný pro malé dílny?
Malé provozy s pouhými třemi až pěti svářeči mohou ospravedlnit investici, když pravidelně manipulují se sestavami vyžadujícími vícenásobné změny polohy. Stolní jednoosé polohovadla s kapacitou 100 kilogramů začínají kolem 3 500 USD, což představuje přístupný vstupní bod. Malá konstrukční dílna, která svařuje součásti zemědělského zařízení, může obvykle tyto náklady amortizovat během prvního roku díky lepší propustnosti. Zvýšení efektivity je nejvýraznější, když je polohovací zařízení určeno pro konkrétní skupinu produktů, spíše než je používáno přerušovaně v rámci velmi různorodé práce.
7.5 Jaké je srovnání automatického svařovacího polohovadla s použitím cobotu pro malosériové svařování?
A svařovací polohovadlo a kolaborativní robot plní doplňkové, ale odlišné role. Polohovač zvyšuje produktivitu lidského svářeče tím, že optimálně prezentuje obrobek; svářeč si zachovává plnou kontrolu nad manipulací s hořákem a rozhodováním o kvalitě svaru. Cobot automatizuje manipulaci s hořákem sám po naprogramovaných drahách. Pro práci v malých sériích s vysokou variabilitou, kde se často mění parametry svaru, zkušený svářeč používající polohovadlo často překonává cobota jak v rychlosti, tak v kvalitě, protože lidský úsudek se okamžitě přizpůsobí variacím montáže. Pro opakovanou výrobu konzistentních sestav nabízí kombinace polohovadlo-cobot nejvyšší propustnost. Investiční profil se podstatně liší: kvalitní polohovadlo stojí 5 000 až 30 000 USD, zatímco kompletní svařovací systém cobot obvykle začíná nad 50 000 USD.
8. Strategická hodnota nad rámec přímého zvýšení efektivity
Kromě měřitelných zlepšení doby zapálení oblouku a rychlosti depozice, an automatický svařovací polohovač přináší strategické výhody, které posilují konkurenční pozici výrobního podniku. Prodejny vybavené adekvátní polohovací schopností mohou nabízet konkurenceschopnější ceny na složitých sestavách, protože jejich skutečné výrobní náklady jsou v souladu s efektivním plochým svařováním, které polohovadlo umožňuje. Tvůrce, který nabídne kontrakt na strukturální rámcovou smlouvu s cenou práce 4 000 USD na základě předpokladů ručního polohování, může zjistit skutečné náklady dosahující 5 200 USD kvůli neefektivitě manipulace. Stejný kontrakt odhadovaný s předpoklady automatického určování polohy na 3 200 USD za práci přesněji odráží dosažitelné výrobní náklady a zároveň poskytuje silnější nabídku.
Prospívá také rozvoj pracovní síly. Kvalifikovaní svářeči stále častěji hledají zaměstnavatele, kteří investují do zařízení, které snižuje fyzickou námahu a zvyšuje produktivitu. Svařovací buňka vybavená polohovacím zařízením signalizuje profesionální, bezpečnostně uvědomělý provoz, což napomáhá náboru a udržení na trhu práce, kde je kvalifikovaných odborníků ve svařování stále kriticky nedostatek.
Zlepšuje se také kvalitní dokumentace a sledovatelnost. Mnoho moderních regulátorů polohy zaznamenává rychlosti otáčení, počty cyklů a vstupy operátora, čímž poskytuje data pro ověření procesu a iniciativy neustálého zlepšování. V odvětvích vyžadujících přísnou dokumentaci kvality – výroba tlakových nádob podle kódu ASME, konstrukční svařování podle AWS D1.1 nebo vojenské specifikace – tento automatizovaný sběr dat snižuje administrativní zátěž ručního vedení záznamů a zároveň zlepšuje připravenost na audit.
9. Závěr: Polohování pro produktivní svařování
An automatický svařovací polohovač představuje jednu z nákladově nejefektivnějších investic, kterou může výrobní provoz zlepšit účinnost svařování . Přeměnou každého svaru na optimálně umístěný spoj tato zařízení prodlužují dobu zapálení oblouku z pouhých 15 % na více než 50 %, snižují náklady na přepracování o 60 % nebo více a vytvářejí bezpečnější a ergonomičtější pracovní prostředí. Technologie se škáluje od kompaktních stolních jednotek pro malé provozy až po víceosé, mnohatunové systémy pro těžkou průmyslovou výrobu, což zajišťuje použitelnost v celém spektru výroby náročné na svařování.
Údaje, které podporují tato tvrzení o účinnosti, jsou konzistentní a přesvědčivé: 40% až 60% zlepšení faktoru operátora, 30% až 50% zvýšení rychlosti ukládání a snížení chybovosti, které zaplatí za zařízení během měsíců pouze díky úsporám přepracování. Pro každého manažera výroby, který hodnotí investice do kapitálového vybavení, není otázkou, zda je automatický svařovací polohovač může zlepšit efektivitu, ale spíše jak rychle se zlepšení zhmotní v jejich specifickém produkčním prostředí.