Svařování MIG je nejúčinnější, jsou-li současně nastaveny čtyři podmínky: základní kov je čistý a suchý, tloušťka stěny je zhruba mezi 3 mm a 12 mm, oblouk je chráněn před pohybujícím se vzduchem a spoj je svařován v ploché nebo vodorovné poloze – nebo je otočen tak, aby tam zůstal. Odstraňte kteroukoli z těchto podmínek a proces stále běží, ale tiše přestane být nejrychlejší, nejčistší a nejekonomičtější možností v dílně.
Svařování MIG, formálně svařování plynovým kovovým obloukem (GMAW), přivádí kontinuální tavnou drátovou elektrodu skrz pistoli, zatímco externě dodávaný ochranný plyn chrání tavnou lázeň. Protože drát se nikdy nezastaví, nedochází k odštěpování strusky a žádné elektrodě, která by se každých pár set milimetrů vyměňovala, což je přesně důvod, proč tento proces dominuje výrobnímu svařování, kdykoli pracovní podmínky spolupracují.
Čtyři podmínky, díky kterým je MIG nejlepší volbou
Každé praktické rozhodnutí o MIG – průměr drátu, směs plynu, proud, přípravek – se vrací k těmto čtyřem strukturálním podmínkám a stojí za to je zkontrolovat, než bude napsán postup svařování.
Čistý, suchý kov
Frézovací okuje, olej, barva a vlhkost se vypalují uvnitř oblouku a mění se v poréznost. Deset minut s bruskou je levnější než lístek na přepracování.
3 mm až 12 mm stěny
Dostatečně tenké, aby se protavily bez zkosení, dostatečně silné, aby se nanášecí rychlost sama zaplatila. Pod 1,5 mm se oblouk stává nestabilním; nad 12 mm jste na úkosy a víceprůchodové území.
Stále vzduch
Ochranný plyn je nejslabším článkem. Lehký příčný tah zbaví plynový obal a zanechá poréznost, bez ohledu na to, jak dobré je nastavení.
Plochá nebo vodorovná poloha
Gravitace s vámi spolupracuje v 1G a 2G, takže rychlost pojezdu, penetrace a vzhled housenky mají nejvyšší hodnotu – nebo místo toho otočíte obrobek.
Vše ostatní – indukčnost, úhel zdvihu, vzdálenost kontaktního hrotu – je detail ladění, který lze opravit pomocí tabulky a deseti minut cvičení. Tyto čtyři jsou strukturální a žádné nastavení stroje nekompenzuje chybějící.
Tloušťka a materiál: MIG Sweet Spot
U uhlíkové oceli je MIG nejlepší na plechu od 3 mm do 12 mm a také velmi dobře zvládá tenké plechy pod 3 mm, když je upevnění těsné a kov je čistý.
| Tloušťka materiálu | Průměr drátu | Ochranný plyn | Režim přenosu |
|---|---|---|---|
| 1,0–3,0 mm plech | 0,8 mm (0,030 palce) | 75 % Ar / 25 % CO2 | Zkrat |
| Deska 3,0–6,0 mm | 1,0 mm (0,035 palce) | 85 % Ar / 15 % CO2 | Zkrat or spray |
| Deska 6,0–12,0 mm | 1,2 mm (0,045 palce) | 90 % Ar / 10 % CO2 | Sprej nebo pulzní sprej |
| 12 mm a více | 1,2–1,6 mm | 90 % Ar / 10 % CO2 | Pulzní nástřik, zkosený spoj, víceprůchodový |
Hliník mění pravidla: potřebuje 100% argon, techniku tlačení k rozbití oxidové kůže a cívkovou pistoli nebo svítilnu push-pull, protože drát je příliš měkký na to, aby se prostrčil dlouhou vložkou. Nerezová ocel sedí mezi těmito dvěma a obvykle vyžaduje třísměsový plyn s heliem nebo malým přídavkem CO2 pro kontrolu tekutosti.
Čistota a přizpůsobení: Tam, kde většina problémů MIG začíná
Zhruba devět z deseti defektů MIG je způsobeno kontaminací nebo spárou, která byla příliš široká pro použitý drát – nikoli svařovací stroj.
Okuje a rez jednoduše nesedí na povrchu; absorbují teplo, které by mělo roztavit základní kov, takže průnik klesá a operátor to kompenzuje navinutím napětí. Olej, barva a řezná kapalina se vaří v oblouku a vytlačují plyn z bazénu, proto se pórovitost objeví téměř vždy při prvním průchodu součásti, která nebyla nikdy odmaštěna. Galvanizovaná ocel je nejtvrdší případ: zinkový povlak musí být odbroušen minimálně 25 mm od spojové linie, a i tak vyžaduje výpar dobré odsávání.
Na kondici záleží stejně. Pevný drát o průměru 1,2 mm nemůže překlenout 3 mm kořenovou mezeru bez propálení, takže mezery by měly být udržovány na zhruba jednom průměru drátu nebo méně na čtvercovém tupém spoji. Pokud to výrobní tolerance neumožňuje, odpovědí je obvykle podkladový pásek nebo změna procesu spíše než změna nastavení.
Ochranný plyn, průvan a venkovní realita
MIG je nejúčinnější v klidném vzduchu a důvodem je ochranný plyn.
Průtok 12–20 l/min (25–40 cfh) směsi argonu lze odstranit příčným tahem pouze 8–10 km/h, což je zhruba rychlost vánku přes otevřené dveře obchodu. Otočení průtoku vyšší než asi 20 l/min zřídka vyřeší problém; proud se stává turbulentním, začíná strhávat atmosférický vzduch a pórovitost se spíše zhoršuje než zlepšuje. V dílně to řeší paravány, závěsy a provizorní ohrádky.
Na místě je upřímnou odpovědí, že MIG s pevným drátem ztrácí na drátěný drát s ochranným tokem (FCAW-G), který mnohem lépe snáší vítr, protože struska a jádro z tavidla pomáhají chránit bazén. To je důvod, proč venkovní konstrukční svařování a opravy v terénu tak zřídka probíhají na pevném drátu.
Pozice a rotace: Udržování oblouku v rovině
MIG poskytuje nejvyšší rychlost nanášení a nejčistší housenku v ploché (1G/1F) a horizontální (2G/2F) poloze, protože gravitace drží roztavenou lázeň tam, kde ji operátor chce.
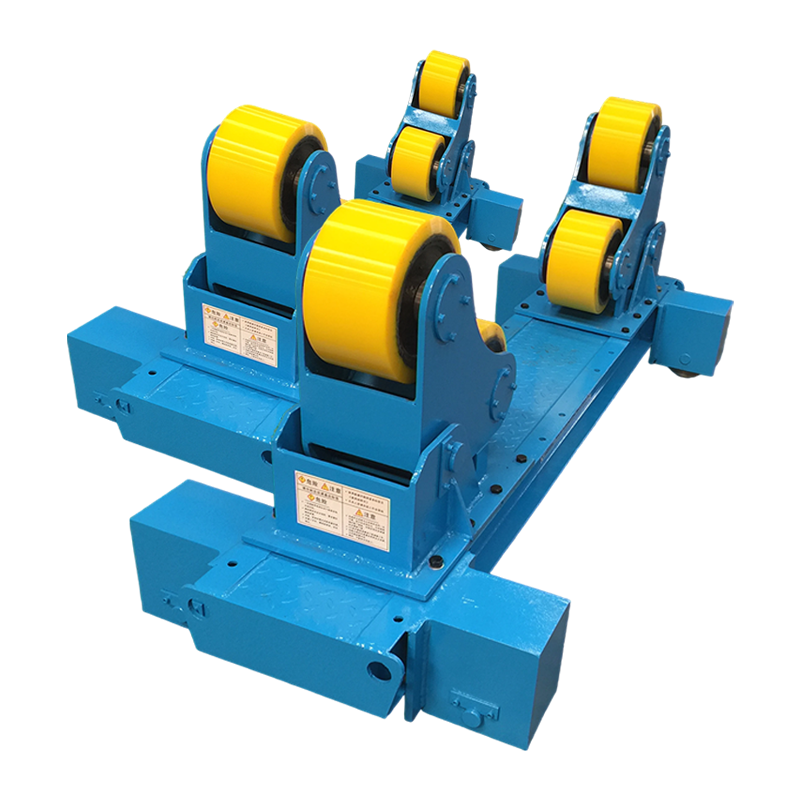
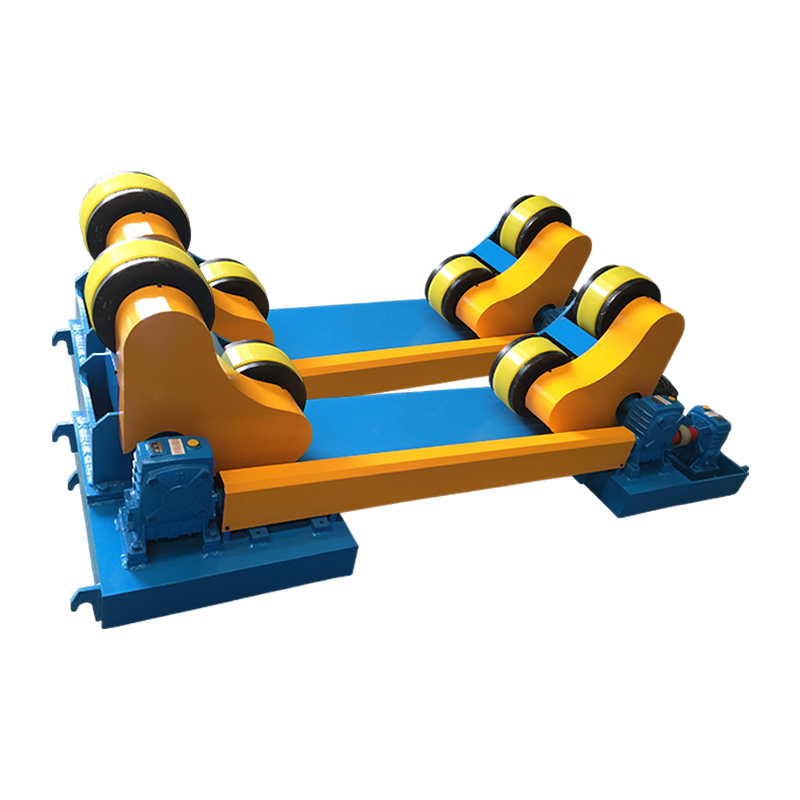
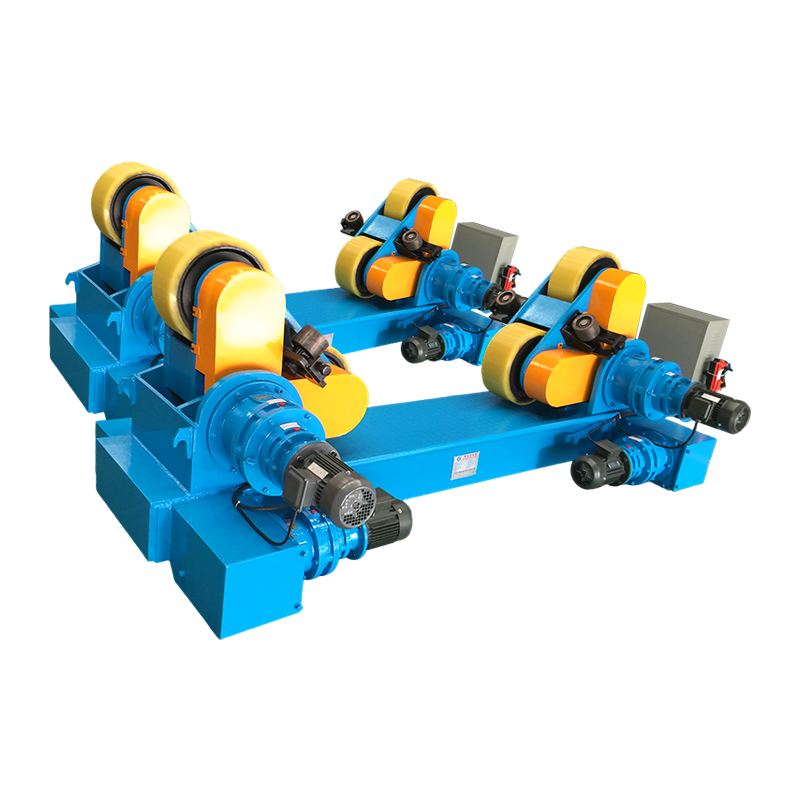
Ve výrobě se obrobek běžně otáčí místo hořáku. Svařovací rotátor otáčí válec, nádobu nebo cívku trubky řízenou povrchovou rychlostí, takže oblouk zůstává trvale v ploché poloze, což převádí pomalou, na poloze závislou práci na opakovatelnou. U dlouhých svarů jednotka s anti-driftem nebo poháněným orbitálním pohybem zabraňuje axiálnímu plížení plavidla, když se otáčí, takže se šev netočí do spirály.
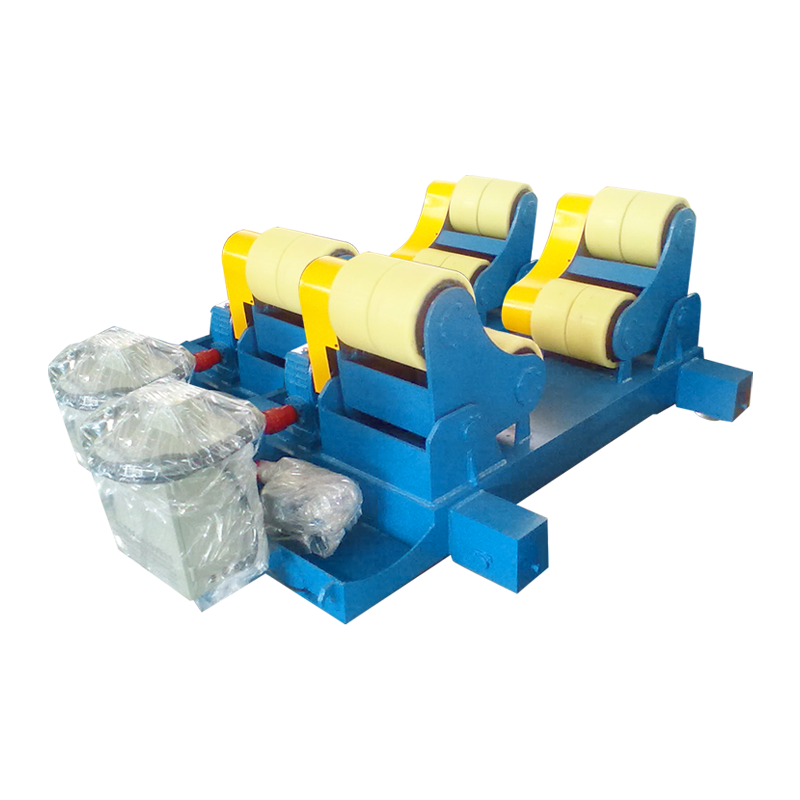
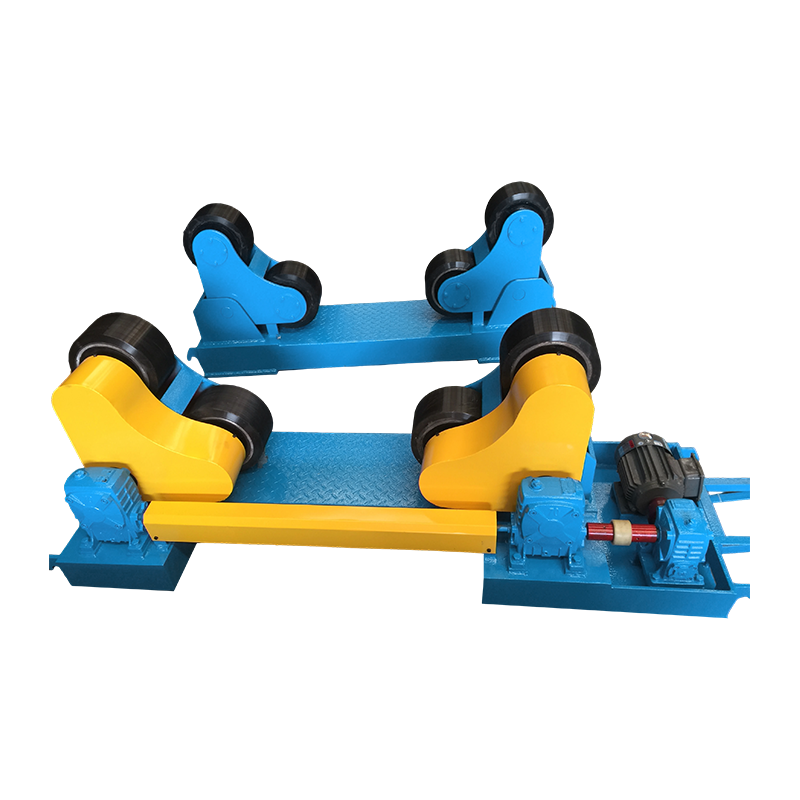
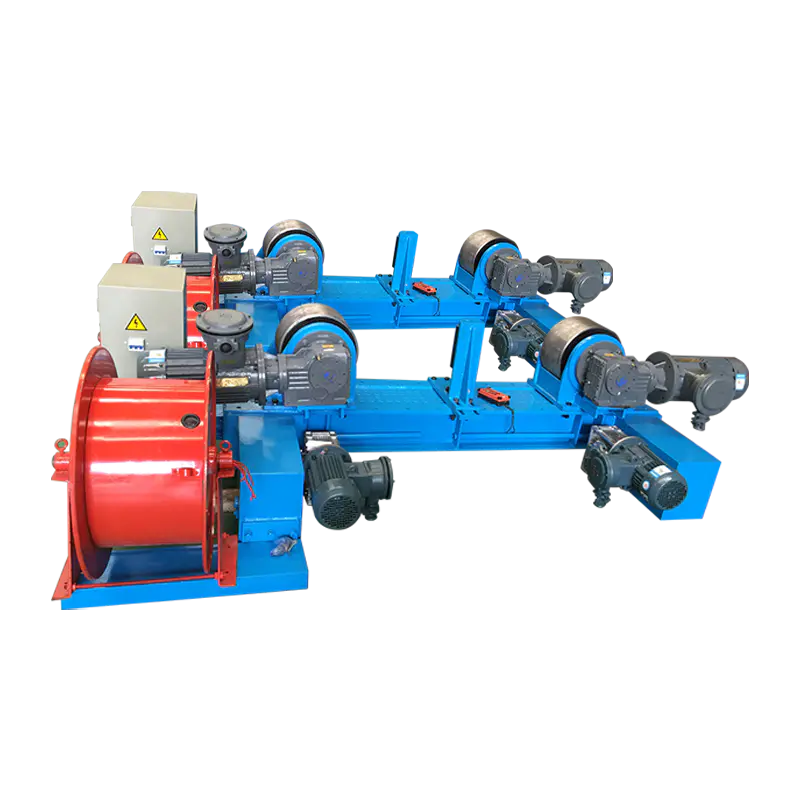 Nastavitelný svařovací rotátor 20T s elektrickým orbitálním pohybem a ochranou proti unášení Elektrický svařovací rotátor pro velké válce, využívající anti-drift a dvoumotorový pohon k udržení obvodových švů stabilních a opakovatelných. Zobrazit produkt →
S díly, které nelze otáčet jako válec – konzoly, rámy, tělesa čerpadel, tělesa ventilů – se manipuluje na svařovací polohovadlo nebo otočný talíř , který naklání a otáčí dílo tak, aby byl spoj vodorovně. Platí stejné pravidlo: o tom, zda je svar proveden naplocho, rozhoduje přípravek, nikoli zápěstí svářeče.
Kontrolní seznam před zahájením, který vyřeší většinu stížností MIG
Před obviňováním stroje si projděte tento seznam v uvedeném pořadí — ve většině obchodů se chyba nachází v prvních pěti položkách.
- Potvrďte kladnou elektrodovou polaritu (DCEP) pro plný drát na oceli.
- Nastavte vzdálenost mezi kontaktem a hrotem na 10–15 mm; delší vysunutí snižuje proud a průnik.
- Nastavte průtok plynu na 12–20 l/min a kontrolujte regulátor s drženou spouští, nikoli v klidu.
- Přizpůsobte rychlost podávání drátu a napětí; oblouk by měl znít jako stálé opékání slaniny, nikoli praskání nebo hučení.
- Zkontrolujte napnutí hnacího válce a stav vložky – hnízdění ptáků je problém posuvu, nikoli problém s obloukem.
- Pracovní zpátečku upněte těsně ke spoji, ne na natřenou rámovou lištu.
- Pro tenké plechy použijte úhel tlačení 5–15 stupňů a mírně vyšší indukčnost, aby se změkčil přenos zkratu.
- Pro těžší desku táhněte pistolí a zvyšujte rychlost pojezdu, dokud se prsty na noze čistě nenamočí.
Když je MIG špatnou odpovědí
MIG je zřídka špatný proces, ale v několika situacích si své místo získá jiný obloukový proces – a předstírání opaku stojí peníze.
| Proces | Nejlépe se hodí | Praktická tloušťka | Tolerance větru |
|---|---|---|---|
| MIG / GMAW (plný drát, plyn) | Čistá dílenská práce, plech a střední plech, vysoká rychlost výroby | 1–12 mm | Chudák |
| Flux-coreed / FCAW-G | Stavební a venkovní práce, silnější profily, konstrukční spoje | 6–25 mm | Dobře |
| Stick / SMAW | Rezavý, špinavý nebo mokrý kov, opravy, stísněné prostory | 3–20 mm | Výborně |
| TIG / GTAW | Tenké profily, kořenové pasy, nerez a hliník tam, kde na vzhledu záleží | 0,5–6 mm | Chudák |
Dvě další výjimky stojí za to jmenovat. Extrémně silné sekce – daleko za 25 mm – jsou obvykle rychlejší při práci s ponořeným obloukem nebo víceprůchodovou prací s tavidlem. A velmi krátké svary v nepohodlných pozicích, kde nastavení přípravku stojí více než samotný svar, jdou často rychleji s tyčovou elektrodou.
Kde se MIG ve výrobě nejvíce vyplatí
Nádrže, tlakové nádoby, cívky potrubí, sekce větrných věží a nosníky H jsou prostředí, kde je svařování MIG nejúčinnější v průmyslovém měřítku, protože každý z nich lze otáčet.
Na cívce nádoby nebo potrubí je práce nastavena na poháněné válečky, pistole je držena v pevném úhlu a stroj pojíždí. Stejná logika řídí výrobu věží a monopilů, kde jsou podélné a obvodové švy svařovány, přičemž plášť se otáčí pod sloupem a výložníkem. Při výrobě nádrží a potrubí je toto párování rotace s konstantním úhlem hořáku to, co mění MIG z rychlého ručního procesu na skutečně opakovatelný proces – praktický efekt je podrobněji popsán v tomto pohledu na jak svařovací rotátory transformují výrobu kovových nádrží a trubek .
S těžkými a nepohodlnými obrobky se místo toho obvykle manipuluje na polohovadle a velké skořepiny, které musí být před svařováním vyrovnány, těží z montážního rotátoru s hydraulickým zvedáním a horizontálním tlačením, což ušetří čas potřebný pro práci s jeřábem.
 Konvenční svařovací polohovač 3T pro vysoce namáhané obrobky Naklápěcí a otočný otočný stůl pro obrobky do 3000 kg, který pomáhá udržovat ploché svary při výrobě tlakových nádob, potrubí a konstrukcí. Zobrazit produkt →
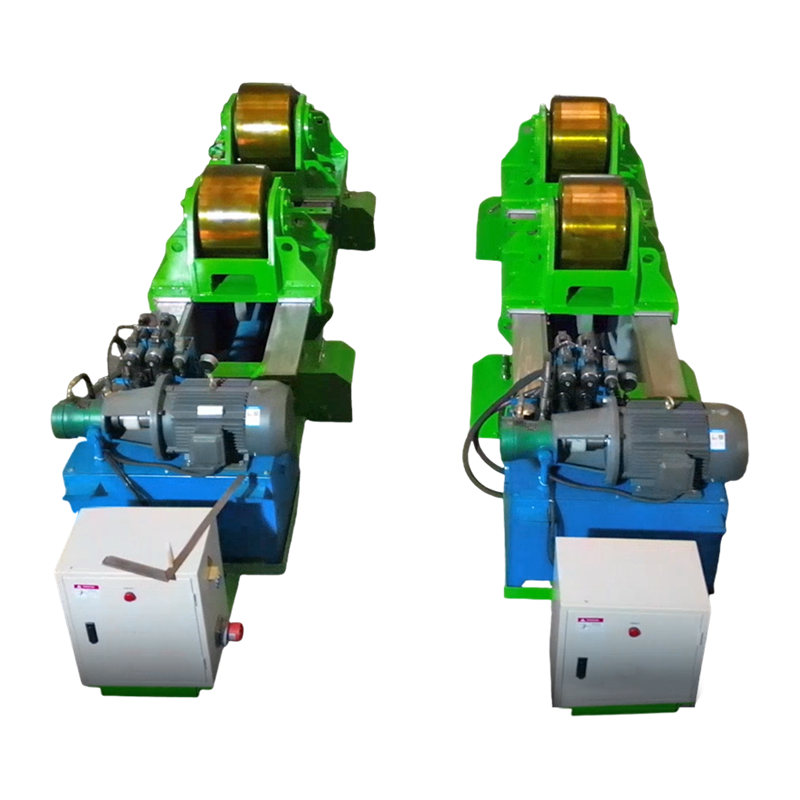 80T Fit-Up svařovací rotátor s hydraulickým horizontálním tlačením Hydraulický montážní rotátor pro velké válcové skořepiny, s nastavitelnou válečkovou základnou a horizontálním tlačením pro podporu přesné svařovací montáže. Zobrazit produkt →
Společný závit ve všech těchto případech je konstantní: oblouk zůstává v ploché poloze, rychlost pojezdu je nastavována pohonem, nikoli ručně, a operátoři věnují svou pozornost oblouku namísto boje s gravitací.
Často kladené otázky
Lze MIG svařování používat venku?
Ne s pevným drátem a ochranným plynem při normálním průtoku. Vítr o rychlosti zhruba 8–10 km/h porušuje plynový obal, takže venkovní práce se normálně přepínají na plynem chráněný plněný drát nebo čeká na vybudování stíněného krytu.
Jaký je ideální rozsah tloušťky pro MIG?
U uhlíkové oceli je tloušťka přibližně 3 mm až 12 mm, přičemž plech o tloušťce přibližně 1 mm je také zpracovatelný při přenosu nakrátko. Nad 12 mm potřebuje spoj zkosení a vícenásobné průchody, což narušuje rychlostní výhodu MIG.
Proč můj svar MIG vypadá porézně?
V pořadí pravděpodobnosti: kontaminace, jako je olej, okují nebo galvanizace; příčný tah stripující ochranný plyn; příliš velký průtok plynu způsobující turbulence; nebo volný regulátor, který nasává vzduch do potrubí.
Je MIG vhodný pro vertikální a horní svařování?
Funguje to, ale už to není nejlepší. Vertikální nahoru vyžaduje nižší rychlost podávání drátu a mírné tkaní pro ovládání bazénu a horní svařování snižuje jak rychlost nanášení, tak pohodlí operátora, takže produktivita obvykle klesne o třetinu nebo více.
Která směs plynů dává nejlepší výsledky MIG na měkké oceli?
Směs 75–85 % argonu s vyváženým CO2 pokryje většinu práce: vyšší CO2 zlepšuje penetraci a smáčení na špinavé desce, zatímco vyšší argon vyhlazuje oblouk a snižuje rozstřik na tenkém materiálu.
Jednoduše řečeno, svařování MIG je nejúčinnější, když se čistý kov střední tloušťky svařuje naplocho nebo vodorovně, uvnitř, se stabilním plynovým štítem a rychlostí podávání drátu přizpůsobenou napětí. Nastavte tyto podmínky správně a proces poskytne plnou rychlost, penetraci a vzhled; upněte obrobek tak, aby se úkol dostal do oblouku, a stejné podmínky platí po dobu osmi hodin směny namísto osmi minut.