Ano – nerezovou ocel lze úspěšně svařovat a většina výrobních závodů již na to má vybavení. Materiál není křehký nebo „nesvařitelný“; prostě trestá špatnou přípravu více než měkká ocel. Nerezová ocel je slitina oceli s minimálně 10,5 % chrómu, který tvoří pasivní oxidovou vrstvu, která odolává korozi. Tato vrstva je také důvodem, proč na volbě tepla, kontaminace a plniva tolik záleží: dobrý svar musí zachovat odolnost proti korozi, nikoli pouze spojit dva kusy.
Praktická odpověď je, že svařitelnost závisí na jakosti, procesu a servisním prostředí. Austenitické třídy jako 304L a 316L jsou běžné v nádržích, potrubí, potravinářském vybavení a architektonických dílech. Feritické, martenzitické a duplexní třídy se chovají odlišně, takže postup by měl odpovídat skutečnému základnímu kovu spíše než generickému „nerezovému“ štítku.
Které svařovací procesy jsou vhodné pro nerezovou ocel?
TIG, MIG a svařování lepicí všechny práce na nerezové oceli; správná volba závisí na tloušťce, povrchové úpravě a objemu výroby. TIG poskytuje nejčistší kontrolu nad tenkými plechy a kořeny trubek, MIG je rychlejší pro produkční práce a tyč zůstává užitečná pro opravy na poli a těžší sekce.
| Proces | Typická nerezová práce | Praktický rozsah tloušťky | Poznámka k obchodu |
|---|---|---|---|
| TIG / GTAW | Tenký plech, kořeny potrubí, sanitární potrubí, přesné sestavy | Asi 0,5–6 mm | Nejčistší ovládání oblouku; nižší cestovní rychlost |
| MIG / GMAW | Výroba svařování, rámů, nádrží, silnějších plechů | Asi 1-12 mm | Rychlé ukládání; potřebuje správnou směs nerezového drátu a plynu |
| Stick / SMAW | Opravárenské práce, polní výroba, těžší plech | Asi 2-12 mm | Více čištění strusky; méně vhodné pro tenké kosmetické práce |
| SAW | Silný plát a dlouhé rovné švy | Obvykle 8 mm a více | Vysoká depozice; nejde o proces tenkých plechů |
Odporové svařování a laserové svařování se také používají pro nerez ve specifických výrobních nastaveních, ale vyžadují vybavení a postupy postavené na materiálu. Pro obecnou výrobu pokrývají TIG a MIG většinu nerezových prací.
Přídavný kov a ochranný plyn: Spojte základní kov
Použijte plnivo, které odpovídá třídě koroze základního kovu, ne to, co je již v podavači. Díl 304L by měl normálně používat výplň ER308L, zatímco práce 316L vyžaduje ER316L. Použití drátu z měkké oceli může vytvořit svar, který na první pohled vypadá přijatelně, ale nános zreziví a může selhat při korozivním provozu.
| Obecný kov nebo spoj | Typická výplň | Důvod |
|---|---|---|
| 304/304L | ER308L | Odpovídá obecné odolnosti proti korozi a nízkouhlíkovému záměru |
| 316/316L | ER316L | Poskytuje molybden pro službu obsahující chlorid |
| 304 nerez až měkká ocel | ER309L | Vysoce legované plnivo pomáhá snášet ředění ze strany uhlíkové oceli |
| Duplexní nerez | ER2209 nebo odpovídající duplexní výplň | Podporuje vyváženou ferito-austenitovou mikrostrukturu |
Ochranný plyn také ovlivňuje barvu, penetraci a odolnost proti korozi. TIG obvykle používá argon. MIG často používá směs bohatou na argon s malým množstvím kyslíku nebo tri-směs v závislosti na postupu. Směsi s vysokým obsahem CO2 mohou zvýšit zachycování uhlíku a snížit odolnost proti korozi u některých austenitických svarů, proto si před výrobou ověřte specifikaci plynu.
Tepelný příkon, zkreslení a odolnost proti korozi
U austenitické nerezové oceli udržujte nízký příkon tepla a teplotu mezi průchody pod asi 150 °C (302 °F); nekontrolované teplo je nejčastějším důvodem, proč zvukově vyhlížející svar selže v provozu. Nerezová ocel se roztahuje a vede teplo jinak než měkká ocel, takže nadměrné teplo může způsobit deformaci, tepelný nádech a ztrátu odolnosti proti korozi.
V rozmezí zhruba 425–850 °C mohou standardní 304 a 316 tvořit karbidy chrómu na hranicích zrn. To snižuje množství chrómu, který je k dispozici pro ochranu povrchu, což je stav často nazývaný senzibilizace. Nízkouhlíkové třídy „L“ a stabilizované třídy snižují riziko, ale neomlouvají špatnou regulaci tepla. K omezení zkreslení používejte navlékací korálky, přeskokové svařování, sekvence backstepu, měděnou podložku a dobře namontované přípravky.
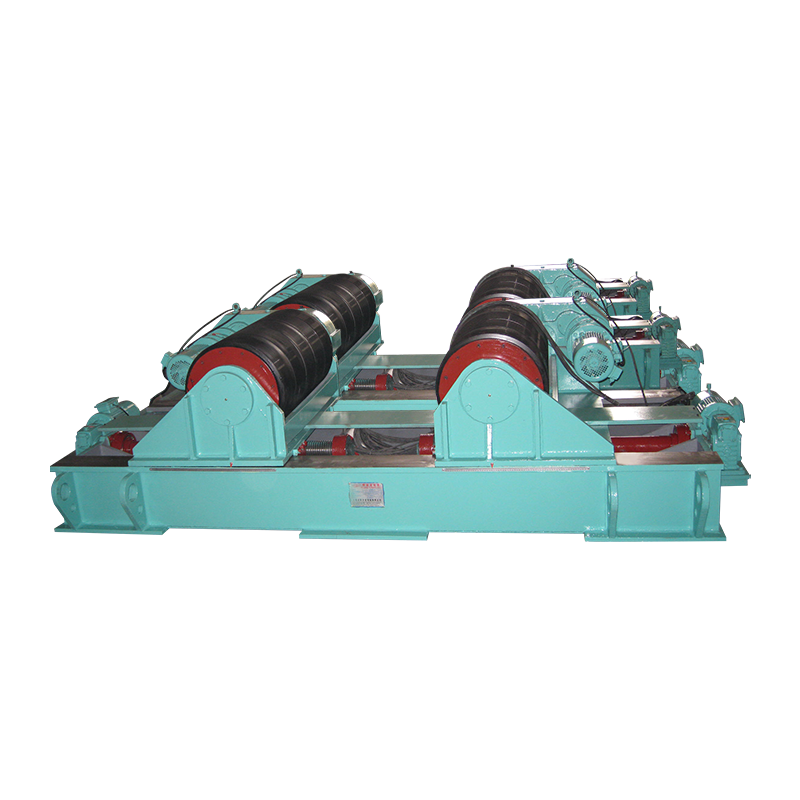
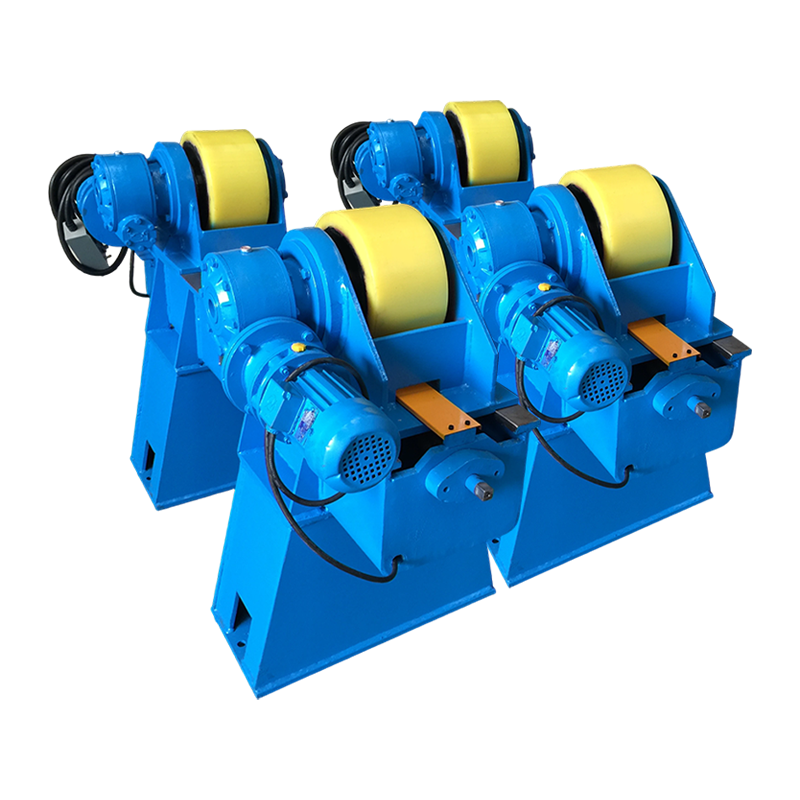
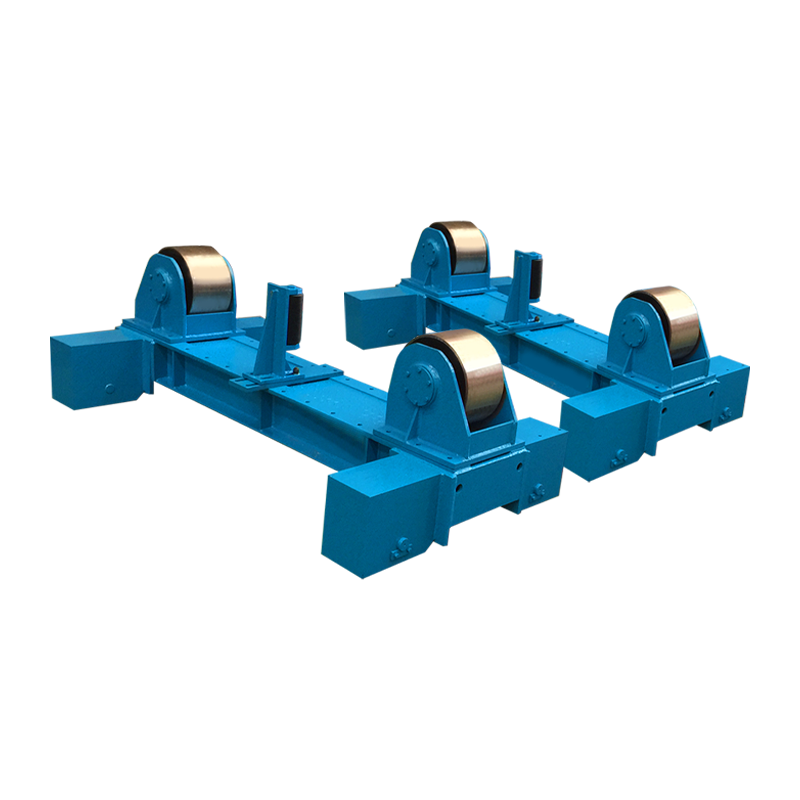
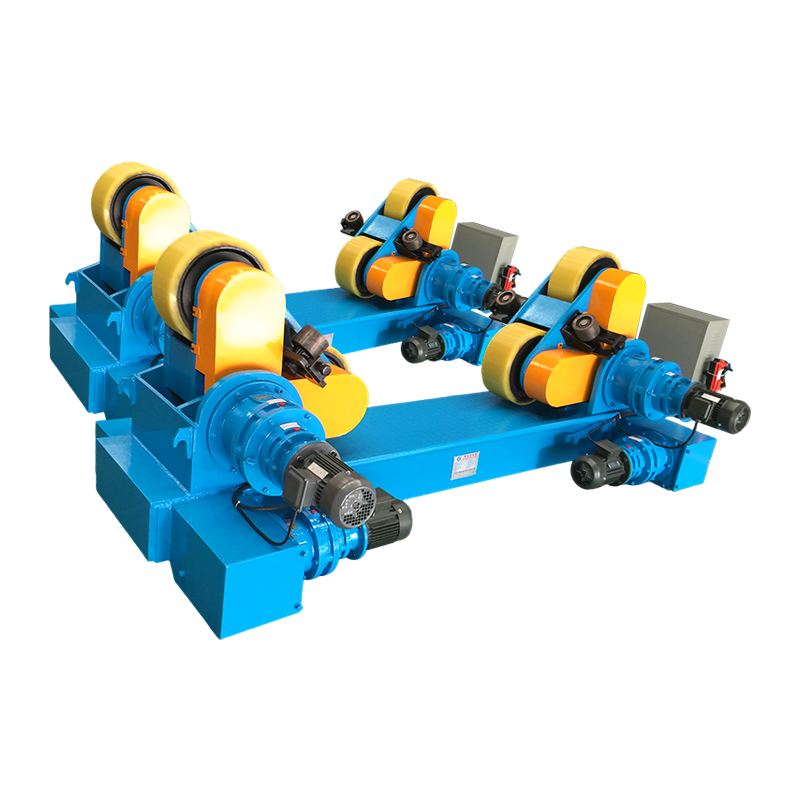
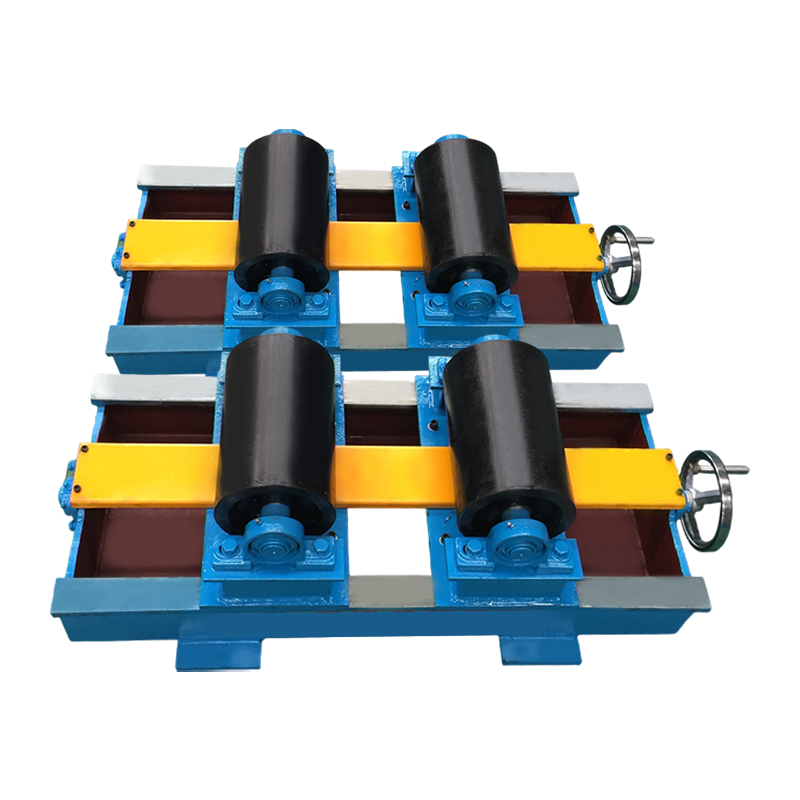
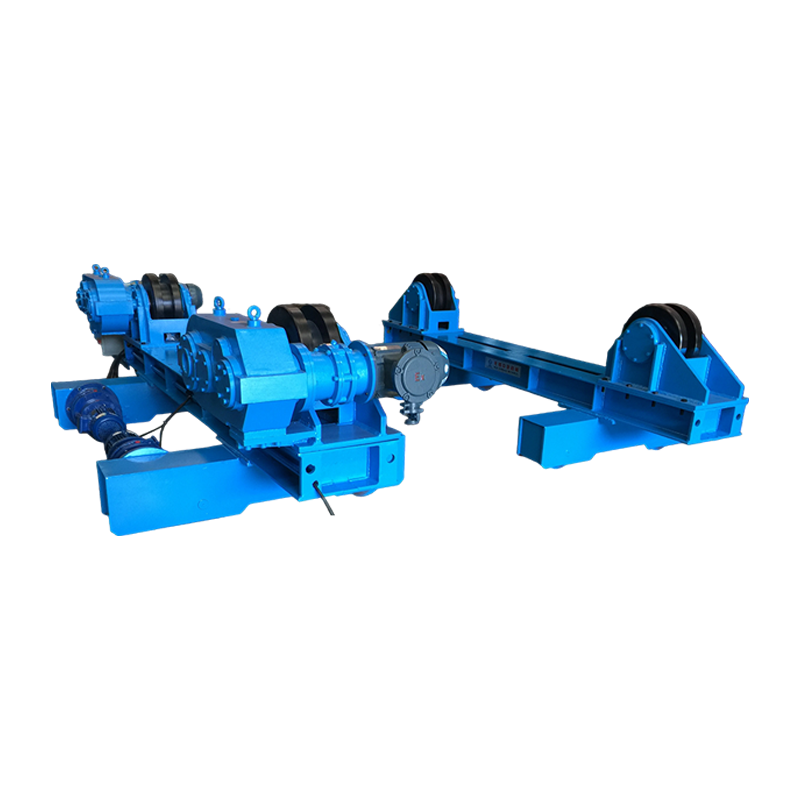
U plášťů trubek a nádrží svařovací rotátor udržuje součást v otáčení stálou rychlostí, takže oblouk zůstává v ploché nebo vodorovné poloze. Tato konzistence je u nerezu důležitá, protože změny rychlosti pojezdu se projevují jako změny tepelného příkonu. Bližší pohled na aplikaci viz svařovací rotátory v nádržích a potrubí .
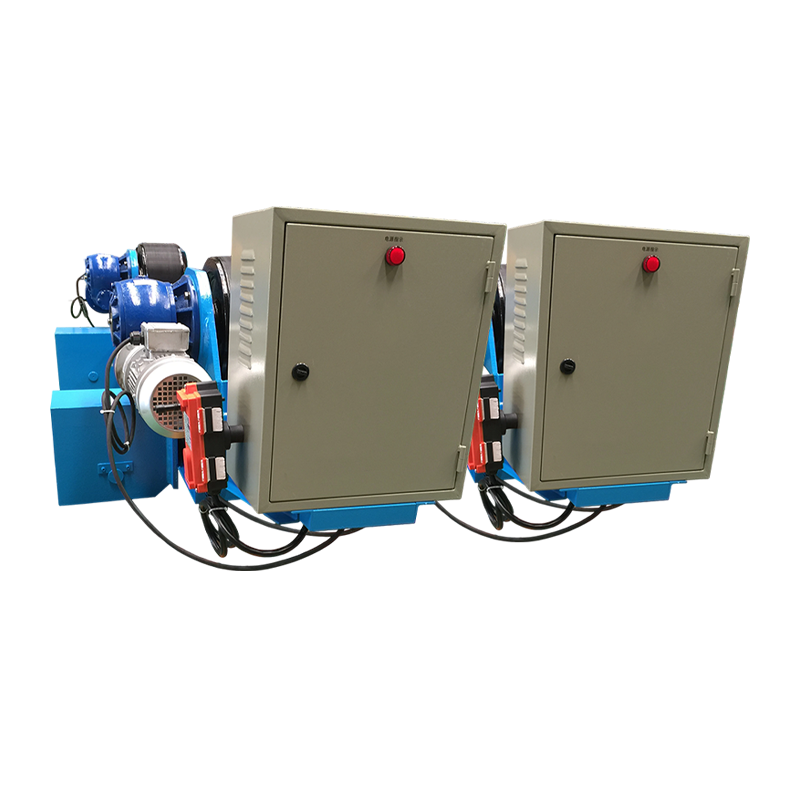 10T Nastavitelný svařovací rotátor s anti-Drift Control 10tunový nastavitelný svařovací rotátor se senzorovým řízením proti unášení pro stabilní polohování válcových a zploštělých obrobků během švového svařování. Zobrazit produkt →
Rotátor s anti-drift kontrolou je užitečný na dlouhých švech, kde se skořepina snaží chodit. Cílem není pouze otočit součást, ale udržet opakovatelnou polohu svařování, zatímco se operátor soustředí na délku oblouku, pokrytí plynem a rychlost pojezdu.
O kvalitě svaru rozhoduje příprava a čištění
Nerezovou ocel očistěte bezprostředně před svařováním; kontaminace je hlavní příčinou poréznosti, změny barvy a selhání koroze. Olej, mastnota, vlhkost, barva, značkovače, lepidlo a prach z uhlíkové oceli mohou poškodit povrch svaru nebo způsobit poréznost.
- Použijte speciální nerezový drátěný kartáč; kartáče z uhlíkové oceli mohou zanechávat částice železa, které rezaví.
- Spoj a výplňový drát otřete acetonem nebo alkoholem a nechte zaschnout.
- Před svařováním odstraňte okuje, oxidy a silný tepelný odstín ze svarové zóny, pokud to postup vyžaduje.
- Potrubí a trubice zpětně propláchněte argonem, když je potřeba úplné proniknutí a zadní strana bude vystavena korozivnímu provozu.
- Udržujte fit-up pevně a jednotně; široké mezery nutí svářeče přidat více tepla a plniva.
Po svaření očistěte odbarvení a zahřejte, pokud to specifikace vyžaduje. Moření a pasivace obnovují pasivní vrstvu na mnoha nerezových výrobcích, zejména v potravinářském, farmaceutickém a námořním provozu.
Běžné závady a praktické opravy
Většina vad nerezových svarů pochází ze tří příčin: kontaminace, nadměrné teplo a ztráta plynového pokrytí. Oprava je obvykle spíše procedurální než jiné nastavení počítače.
| Defekt | Pravděpodobná příčina | Praktická oprava |
|---|---|---|
| Pórovitost | Olej, vlhkost, průvan, nízký průtok plynu, špinavá náplň | Vyčistěte spoj, zkontrolujte průtok plynu, stíněte oblouk, použijte suchý plnič |
| Pokřivení | Příliš mnoho tepla, nerovnoměrné pořadí, špatné přizpůsobení | Upevněte díl, použijte zpětné nebo přeskokové svařování, snižte proud |
| Senzibilizace | Prodloužená doba v rozsahu 425–850 °C | Nižší tepelný příkon, řiďte teplotu mezi průchody, specifikujte materiál třídy L |
| Horké praskání | Špatné uchycení, vysoká zadržitelnost, špatná chemie výplně | Použijte specifikovanou výplň, vylepšete montáž, snižte omezení, kde je to možné |
| Tepelný odstín | Expozice kyslíku při teplotě | Zlepšete pokrytí plynem, pročistěte zadní stranu, vyčistěte a pasivujte po svařování |
Když se polohovací zařízení vyplatí
Polohovací zařízení se vyplatí, když se nerezová práce opakuje, je těžká nebo vyžaduje konzistentní úhel hořáku. Rotátor otáčí potrubí, nádrže a válce řízenou rychlostí. Polohovadlo naklání obrobek tak, aby svar byl plochý nebo horizontální, což se snadněji ovládá než svislé nebo nad hlavou.
U malých nerezových sestav poskytuje servo řízený polohovač přesné otáčení a opakovatelné indexování. To pomáhá, když několik dílů potřebuje stejnou sekvenci svařování a operátor musí udržovat stabilní úhel hořáku. Přehled viz svařovací polohovače a účinnost výroby .
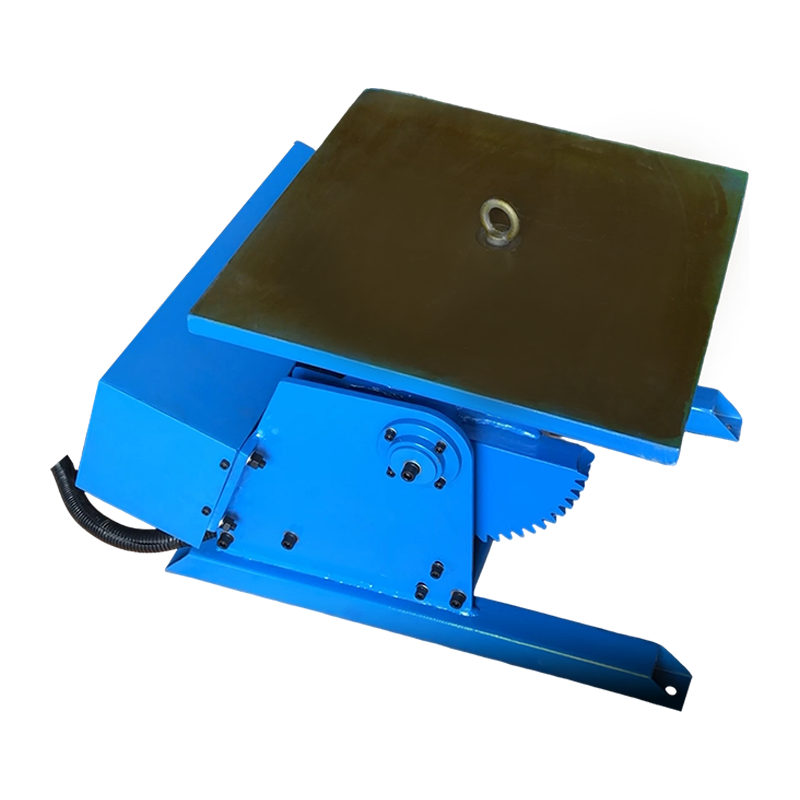 Svařovací polohovadlo 300 kg se servořízením sales@weldnicefactory.com Zobrazit produkt →
U dlouhých podélných švů na nerezových nádobách drží hořák TIG sloup a výložník, zatímco se obrobek nebo vozík pohybuje řízenou rychlostí. To je zvláště užitečné, když postup vyžaduje konzistentní délku oblouku a omezený pohyb operátora.
 Podpora pro svařování sloupů a výložníku TIG Sloup a výložník TIG pro přesné polohování, pojezd a oscilaci hořáku na tenkostěnných a přesných součástech, včetně švů nerezových nádob. Zobrazit produkt →
Často kladené otázky
Můžete svařovat nerezovou ocel svářečkou MIG?
Ano, svářečka MIG může svařovat nerezovou ocel, když je vybavena nerezovým přídavným drátem a vhodným ochranným plynem bohatým na argon. Drát z měkké oceli a směs plynů s těžkým CO2 neposkytnou stejnou odolnost proti korozi, i když svar vypadá přijatelně.
Můžete svařovat nerezovou ocel s měkkou ocelí?
Ano, nerezovou ocel lze svařovat s měkkou ocelí, běžně s plnivem ER309L a řízeným ředěním. Spoj je praktický pro konstrukční nebo nekritické aplikace, ale nemusí odpovídat korozním vlastnostem plně nerezového svaru.
Potřebuje nerezová ocel předehřátí?
Většina austenitických nerezových tříd nepotřebuje předehřívání a obecně by se neměla přehřívat. Feritické a martenzitické druhy mohou vyžadovat předehřátí nebo tepelné zpracování po svařování v závislosti na jakosti a postupu, proto se řiďte spíše kvalifikovaným postupem svařování než obecným pravidlem.
Proč můj nerezový svar rezaví?
Nerezový svar rezaví při poškození pasivní vrstvy nebo znečištění nánosu. Mezi běžné příčiny patří kartáče z uhlíkové oceli, výplň z měkké oceli, špatné pokrytí plynem, silný tepelný nádech, vlhkost a selhání při čištění nebo pasivaci hotového svaru.
V praxi úspěšné svařování nerezu spočívá v malé sadě ovládacích prvků: sladit plnič, udržovat teplo v rámci postupu, vyčistit spoj, chránit svar správným plynem a použít polohovací zařízení, když to zlepší konzistenci. Materiál je svařitelný – ale odměňuje disciplinovanou dílenskou praxi.