Nejprve odpovězte: nástroje a zařízení pro kovovýrobu, které rozhodují o tom, zda je zakázka zisková, jsou stroje, které řežou desku, otáčejí obrobek a udržují hořák na místě – nikoli nástroje v ručním panelu nástrojů. Pro stavbu dílny nádoby o průměru 3 m nebo konstrukční nosníky 12 m to znamená čtyři skupiny: řezací stroje, zařízení pro upínání a polohování obrobků (rotátory a polohovadla), svařovací automatika (systémy sloupů a výložníků, svařovací hlavy) a podpůrné prvky, jako jsou brusky, svorky, měřicí nástroje, odsávání par a OOP.
Kovovýroba je obvykle definována jako čtyři operace: řezání materiálu na míru, jeho tvarování válcováním, ohýbáním nebo lisováním, spojování svařováním nebo šroubováním a konečná úprava broušením, tryskáním a lakováním. Každá operace má svůj vlastní seznam zařízení a priority se mění s velikostí dílu. Zpracování plechu dominují nůžky, ohraňovací lisy a ruční nářadí, zatímco těžké výrobě nádrží, věží, trubek a konstrukční oceli dominují stroje, které zvládají hmotnost a teplo.
Zde je praktický test. Horizontálně svařovaný plášť nádrže o hmotnosti 30 tun a průměru 3 m zabere dvěma svářečům zhruba jednu směnu na každý obvodový šev, protože se musí zastavit, přemístit pomocí jeřábu a vylézt zpět na místo. Nasaďte stejnou skořepinu na poháněný svařovací rotátor se švem drženým v ploché poloze a stejní dva svářeči dokončí šev přibližně za 40 minut pomocí svařování pod tavidlem při 500-700 A. Tato jediná změna je obvykle dražší než nákup druhého svářecího stroje.
Řezací zařízení je na prvním místě: Plamen, plazma nebo laser?
Řezání je prvním krokem v každé výrobní práci a je to místo, kde nesprávný stroj vytváří nejvíce přepracování, protože hrana řezu, která není pravoúhlá nebo tepelně deformovaná, se ve svarovém spoji čistě neuzavře.
Jak se porovnávají hlavní řezné procesy
Níže uvedená čísla jsou typické hodnoty obchodu. Přesná čísla závisí na stroji, sadě plynu nebo trysek a jakosti materiálu.
| Proces | Typická tloušťka | Kerf a tolerance | Kam se to hodí |
|---|---|---|---|
| Oxy-palivo (plamen) | 6-150 mm a více | Zářez 2-4 mm, tolerance kolem /-1,5 mm, široká tepelně ovlivněná zóna | Silný plech z uhlíkové oceli a konstrukční profily; nejnižší náklady na metr nad 25 mm |
| Jemná plazma | 0,5-50 mm | Šířka řezu 1,5-3 mm, tolerance blízká /-0,5 mm, lehká struska u některých jakostí | Nerezová ocel a hliník, smíšené materiály, střední tloušťka |
| Vláknový laser | 0,5-25 mm, tenčí je rychlejší | Kerf 0,2-0,5 mm, tolerance blízko /-0,1 mm, minimální zkreslení | Konzoly, plechy a těsné uložení tam, kde záleží na průchodnosti |
Co zkontrolovat na CNC řezacím stroji
- Velikost stolu a délka kolejnice se musí vejít do největší desky, kterou si reálně koupíte, plus rozpětí vnoření.
- Typ pohonu: portálový s oboustranným pohonem pro široké stoly; jednostranný pohon je levnější, ale při zatížení se vychyluje.
- Ovládací a vnořovací software: offline programování obvykle ušetří více času než vyšší řezná rychlost.
- Odsávání výparů a prachu, které chrání obsluhu a je vyžadováno ve většině dílen.
- Opakovatelnost: požádejte o údaj v mm na metr a ověřte si jej pomocí řezaného vzorku, nikoli brožury.
- Možnosti, za které se vyplatí připlatit: automatická regulace výšky hořáku, úkosové řezací hlavy a řezání plamenem se dvěma hořáky pro dlouhé rovné hrany.
Upínání obrobku a polohování: Zařízení, které se vrátí nejrychleji
Pokud si provozovna může dovolit pouze jeden upgrade, umístění je obvykle lepší investicí než jiný svářeč, protože umístěním se mění poloha svařování ze svislé nebo nad hlavou na plochou a ploché je místo, kde jsou možné vysoké rychlosti nanášení.
Svařovací rotátory: přizpůsobte sadu kol ke skořepině, nejen tonáž
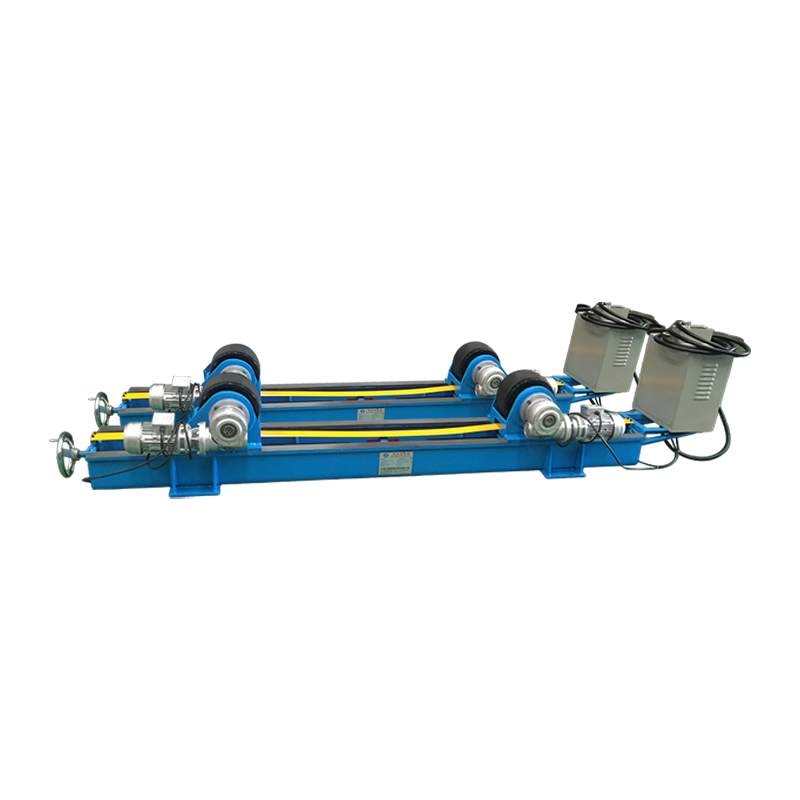
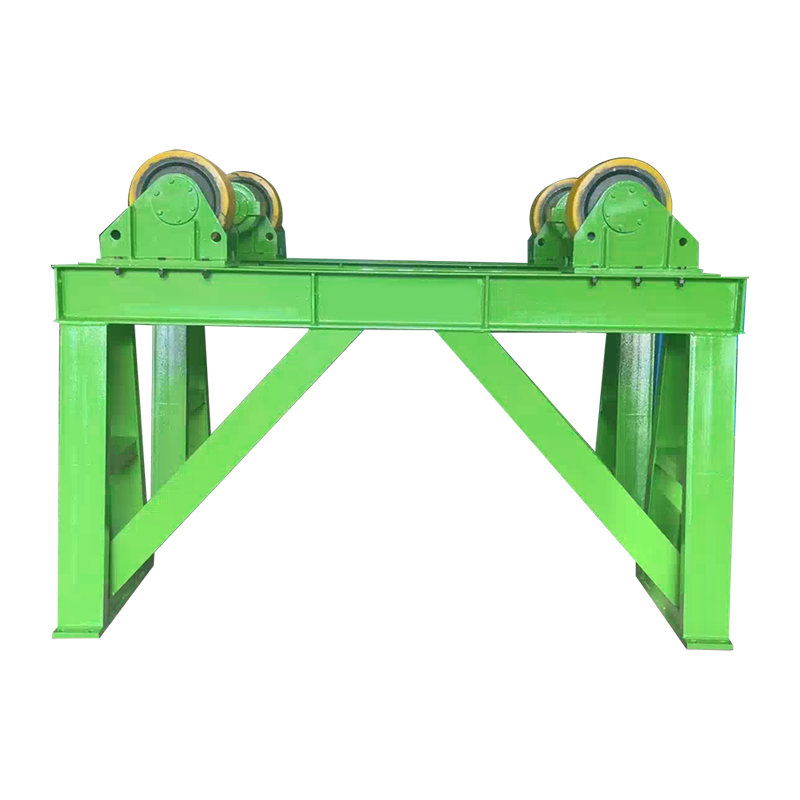
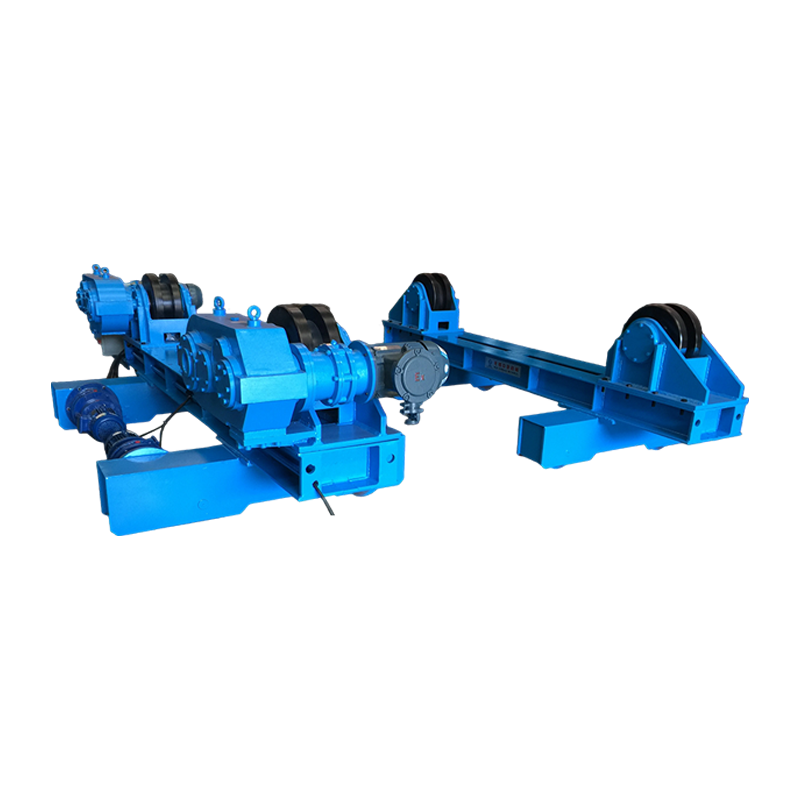
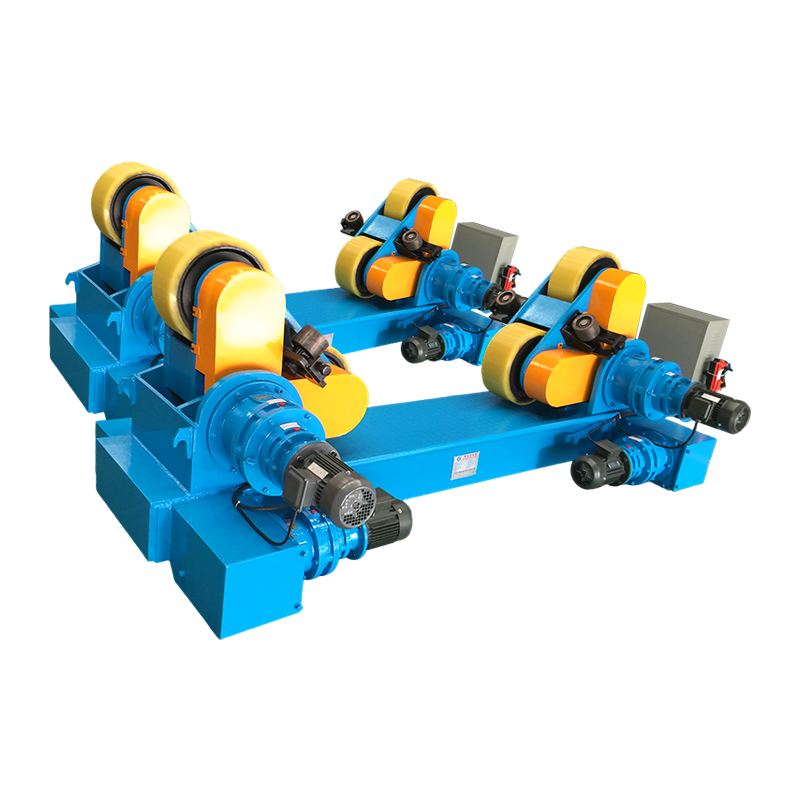
Svařovací rotátor, nazývaný také otočný válec, válečkový rám nebo trubkový rotátor, je pár poháněných a napínacích kol, které otáčejí válcovým obrobkem pod svařovací hlavou nebo ruční svářečkou. Nosnost je dimenzována na pár a musí pokrývat obrobek, nástroje a jakékoli vnitřní přípravky; sada 100 t není přehnaná pro skořepinu 80 t, protože excentrický šev přenáší zatížení na jedno kolo.
- Typ kola: polyuretanová kola chrání opracované nebo lakované povrchy, ocelová kola unesou největší zatížení.
- Konfigurace: samonastavovací jednotky umožňují obrobku nastavit úhel kotouče, který vyhovuje různým průměrům; nastavitelné jednotky používají pevné úhly a vyhovují opakované výrobě jednoho průměru; montážní rotátory přidávají hydraulický zdvih a horizontální tlačení k uzavření podélných švů na pláštích nádrže.
- Rozsah průměrů: stroje jsou specifikovány minimálním a maximálním průměrem zakázky, takže zkontrolujte, zda rozsah pokrývá vaši nejmenší nádrž stejně jako vaši největší.
- Pohon a ovládání: pohon s proměnnou frekvencí s přívěsným nebo nožním ovládáním, rychlost otáčení obvykle mezi 100 a 1000 mm za minutu, plus posuv pro vyrovnání.
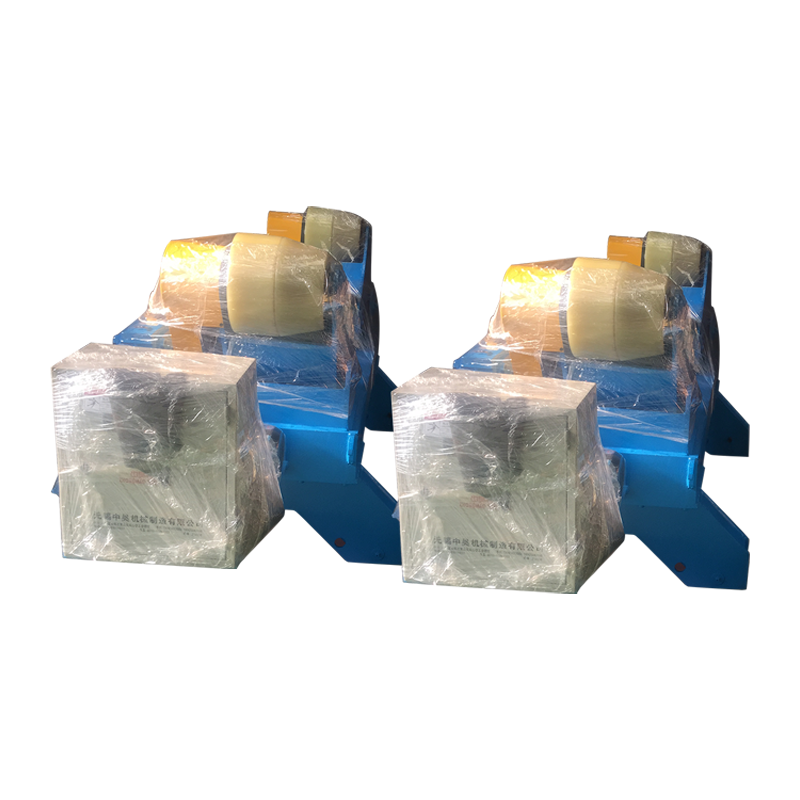
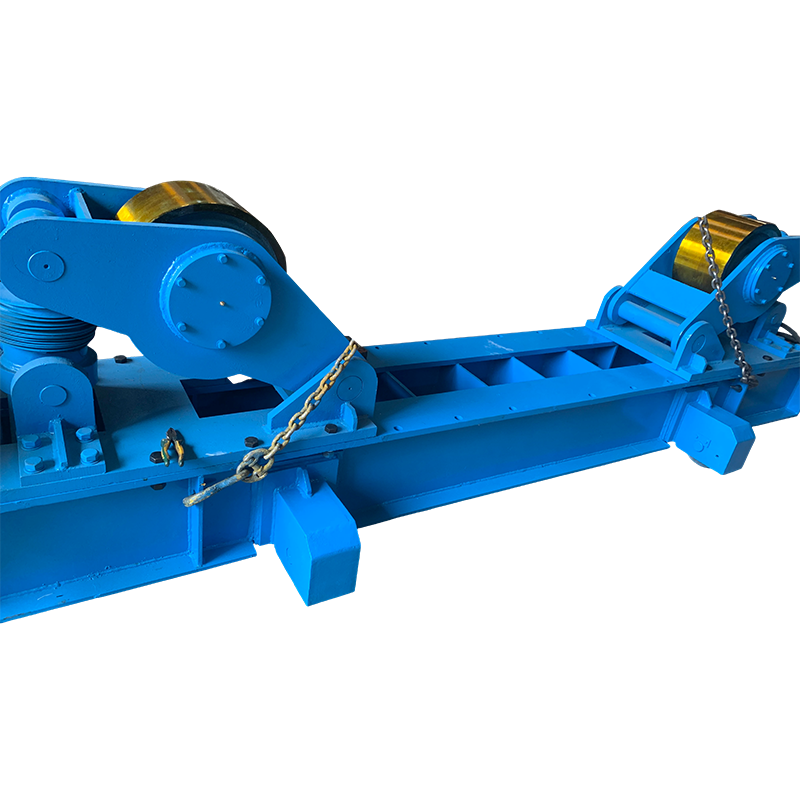 100T Fit-Up svařovací rotátor s manuálním orbitálním pohybem Těžký 100tunový montážní rotátor pro válcové obrobky; ruční posuv kolejnice, nastavitelná středová vzdálenost a stabilní podpora pro svařování švů pro velké nádoby. Zobrazit produkt →
Pro velká plavidla je běžným výchozím bodem fit-up rotátor ve třídě 100 t s ručním orbitálním pohybem a stejná logika vysvětluje jak svařovací rotátory transformují výrobu kovových nádrží a trubek v praxi.
Svařovací polohovadla: krouticí moment a excentricita jsou důležitější než jmenovité zatížení
Svařovací polohovadlo je specifikováno kroutícím momentem, obvykle vyjádřeným v kNm, spolu s excentricitou zatížení, nikoli samotným zatížením v kilogramech. 3t polohovadlo s velkým stolem může vyvinout pouze 3-6 kNm klopného momentu a dlouhý obrobek upnutý mimo střed stolu znásobuje požadavky.
- Zatížení versus krouticí moment: požádejte dodavatele o výpočet s vaší skutečnou součástí a jejím těžištěm.
- Konfigurace: konvenční jednosloupové otočné stoly pokrývají 30 kg až desítky tun, dvousloupové stoly a stoly typu L zvládají ofsetové nebo prodloužené díly a servořízené jednotky přesně drží polohu pro automatizované svařování.
- Vlastnosti stolu: T-drážky nebo závitové otvory pro upnutí, dutý střed pro kabely a plyn a uvedená rovinnost pro přesnou montáž.
- Pohyb: Otáčení o 360 stupňů s náklonem 0-90 stupňů je standardní, takže ověřte rozsah rychlostí pro svařování v porovnání se zatížením a odlehčením.
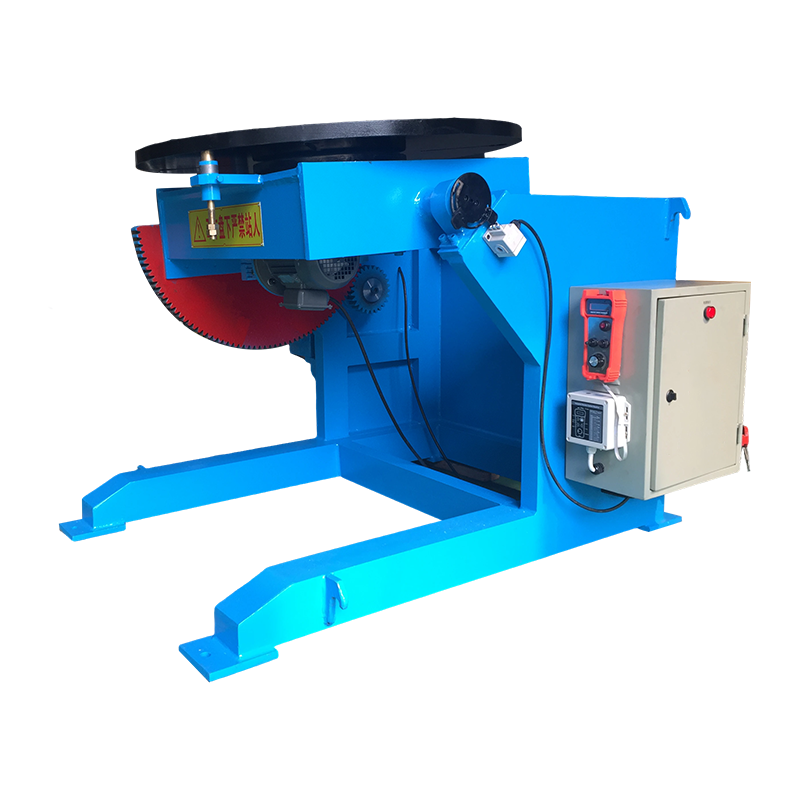
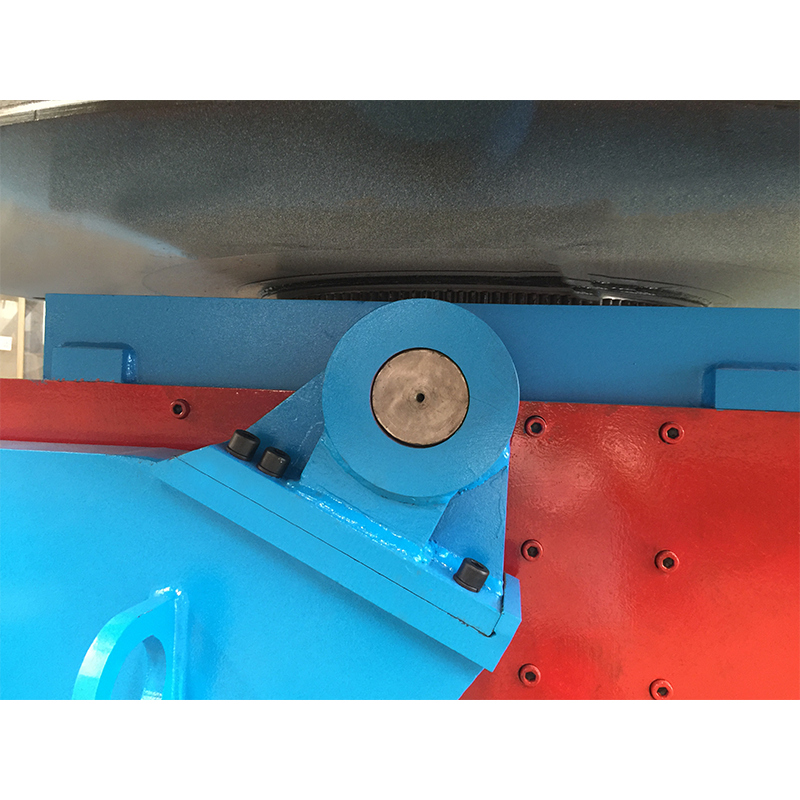 Konvenční svařovací polohovač 5T pro středně těžké až těžké obrobky Pětitunový konvenční polohovač s naklápěním a otáčením, regulací rychlosti s proměnnou frekvencí a více režimy ovládání; vhodné pro běžné průmyslové obrobky při vyvážení kapacity a nákladů. Zobrazit produkt →
Konvenční 5t gramofon se standardní rotací a náklonem zvládne většinu malých sestav rámu a držáku; větší nebo nepohodlné části se obvykle přesunou na širší svařovací polohovadlo a rozsah točny .
Systémy sloupů a výložníků a automatické svařování
Jakmile se obrobek spolehlivě otáčí, dalším úzkým místem je hořák. Svařovací manipulátor, často nazývaný sloup a výložník, drží svařovací hlavu, udržuje konstantní vysunutí a umožňuje jednomu operátorovi spustit šev z řídicí stanice místo toho, aby stál nad obloukem.
SAW nebo TIG sloup a výložník?
- Svařování pod tavidlem je vhodné pro uhlíkovou ocel od tloušťky asi 6 mm výše, s rychlostí nanášení několika kilogramů za hodinu a systémem obnovy tavidla.
- TIG vyhovuje nerezové oceli, hliníku a tenkým, vysoce kvalitním spojům; je pomalejší a vyžaduje přesné řízení délky oblouku plus podávání studeného drátu.
- Vlastní výložníky jsou specifikovány zdvihem výložníku, výškou sloupu, pojezdovým podvozkem a typem pojezdu, aby vyhovovaly dlouhým plavidlům nebo uspořádáním s omezeným prostorem.
- Integrace: manipulátory se běžně objednávají společně s rotátorem a sdíleným řídicím systémem, takže rychlost otáčení a rychlost svařování zůstávají synchronizované.
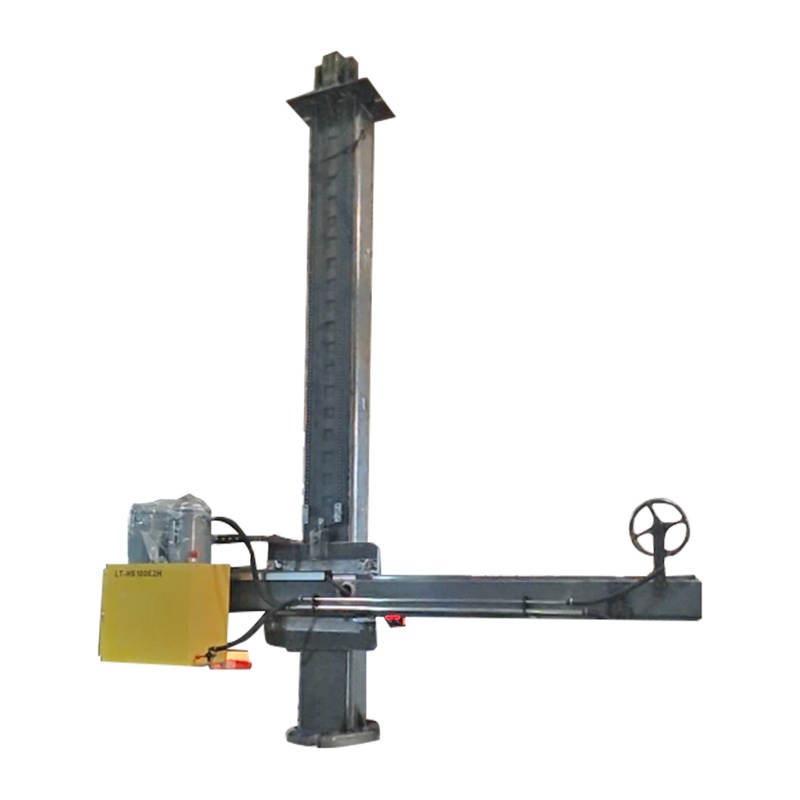 4030 Přizpůsobený sloup a výložník s elektrickým orbitálním pohybem Přizpůsobený svařovací sloup a výložník s elektrickým orbitálním pohybem; součást rodiny svařovacích manipulátorů, která drží svařovací hlavu s pevným vysunutím. Zobrazit produkt →
Podpůrné nástroje a spotřební materiál, které stále potřebujete
Kapitálové vybavení neodstraňuje potřebu malých předmětů a chybějící svěrka zastaví 100t rotátor stejně účinně jako opotřebovaný brusný kotouč.
- Úhlové brusky se zásobou brusných, řezných a lamelových kotoučů pro orovnávání svarů a přípravu hran.
- Svorky: F-svorky, okrajové svorky, svorky pro vyrovnání trubek a opěrky pro upevnění před lepením.
- Měřicí nástroje: páska, ocelové pravítko, svařovací měrka pro délku nohy a hrdla, vodováhy a posuvné měřítko.
- Příprava povrchu: drátěné kartáče, jehlové škrabky a odmašťovací nástroje, protože pórovitost obvykle začíná olejem a okují.
- Odsávání výparů a OOP: správný odstín přilby, rukavice, kůže, ochrana sluchu a odsávání nebo respirátory pro nerezové a pozinkované práce.
Přizpůsobení vybavení k práci: Tabulka pro výběr
Níže uvedená tabulka mapuje běžné výrobní problémy na zařízení, které je řeší, a na specifikaci, která rozhoduje o tom, zda nákup skutečně funguje.
| Práce nebo problém | Vybavení | Specifikace, která rozhoduje o úspěchu | Typický rozsah |
|---|---|---|---|
| Skořápky tanků a plavidel | Upevňovací svařovací rotátor s hydraulickým zdvihem | Zatížení na pár, rozsah průměrů, šířka kola | 10-1000 t |
| Potrubní a tlakové nádoby | Samonastavitelný nebo nastavitelný svařovací rotátor | Konfigurace kol, rozsah otáček, typ pohonu | 1-300 t |
| Malé sestavy a rámy | Svařovací polohovadlo nebo otočný talíř | Točivý moment v kNm, excentricita, rovinnost stolu | 30 kg-50 t |
| Dlouhé švy na plavidlech | Manipulátor sloupů a výložníků | Zdvih výložníku, zdvih sloupu, typ hlavy | 3-8 m ramena |
| Příprava desky | CNC řezací stroj plamenem nebo plazmou | Šířka řezu, opakovatelnost, vnořovací software | Šířka 1,5-4m |
Nákupní úvahy a běžná rizika
Nejdražší chyby ve svařovacím zařízení jsou chyby ve specifikaci spíše než výrobní vady a jsou obvykle viditelné před zadáním objednávky.
- Pracovní cyklus: přerušované používání v dílně a třísměnná výroba jsou různé stroje, proto si vyžádejte provozní zatížení a třídu izolace motoru.
- Kroutící moment a excentricita, nejen tonáž: ověřte si graf zatížení s vaším skutečným těžištěm.
- Tolerance versus potřeba: platit za /-0,1 mm na řezacím stole se plýtvá plamenem řezaným plechem, který bude svařen s mezerou 2 mm.
- Náhradní díly a servis: kola, ložiska, hnací motory, ovládací desky a závěsné konektory by měly být standardními součástmi nebo jasně zdokumentovány.
- Certifikace a dokumenty: Označení CE tam, kde je požadováno, materiálové certifikáty, schémata zapojení a manuál v jazyce vašeho operátora.
- Tovární přejímací test: spusťte stroj s reprezentativní zátěží před odesláním a zaznamenejte rychlost otáčení, hluk a nárůst teploty.
- Přizpůsobení versus standardní: pokud je neobvyklý pouze rozsah průměrů, upravený standardní stroj je obvykle levnější a rychlejší než plně zakázková konstrukce.
- Instalace a školení: před podpisem dohodněte, kdo dodá základy, napájení, uvedení do provozu a školení obsluhy.
FAQ
Jaký je rozdíl mezi svařovacím rotátorem a svařovacím polohovadlem?
Svařovací rotátor otáčí válcovou práci kolem vlastní osy, což vyhovuje trubkám, bubnům a plášťům nádrží. Svařovací polohovadlo naklání a otáčí obrobek na stole tak, aby svar mohl být uveden do pohodlné polohy, která vyhovuje rámům, přírubám a vyrobeným sestavám. Obchody pracující na plavidlech obvykle potřebují obojí.
Jakou nosnost potřebuji?
Začněte s nejtěžším obrobkem, přidejte nástroje a přípravky, přidejte 20-30% rezervu a poté zkontrolujte excentrický zatěžovací stav. Jmenovitá kapacita normálně předpokládá centrované zatížení na rovném páru kol, takže přesazený šev snižuje použitelnou hodnotu.
Mám zvolit samonastavitelné nebo nastavitelné svařovací rotátory?
Samonastavovací jednotky jsou lepší pro různé průměry a různé práce, nastavitelné jednotky jsou lepší tam, kde se jeden průměr vyrábí opakovaně a záleží na předvídatelném kontaktu kol, a verze s montáží jsou volbou, když je třeba uzavřít a vyrovnat podélné švy.
Lze polohovací zařízení přidat později?
Ano, ale nejprve naplánujte základy a rozvržení zálivu. Dodatečná montáž rotátoru o hmotnosti 100 t do prostoru určeného pro jednotku o hmotnosti 20 t obvykle stojí více než samotný stroj a skutečným omezením je často přístup jeřábem.
Které podpůrné nástroje jsou nejdůležitější?
Brusky, upínače a měřicí nástroje. Většina problémů s kvalitou svaru má původ spíše v montáži, čištění a měření než ve zdroji svařovacího proudu.
Začněte se specifikací od obrobku spíše než z katalogu: změřte nejtěžší a nejmenší součást, rozhodněte se, ve které svařovací poloze bude každý šev vyroben, a teprve potom zvolte řezací, soustružnické a přidržovací zařízení, které dokáže tuto polohu opakovat. Stroje, které práci přesouvají, jsou ty, které rozhodují o tom, kolik hodin směna skutečně vyprodukuje.