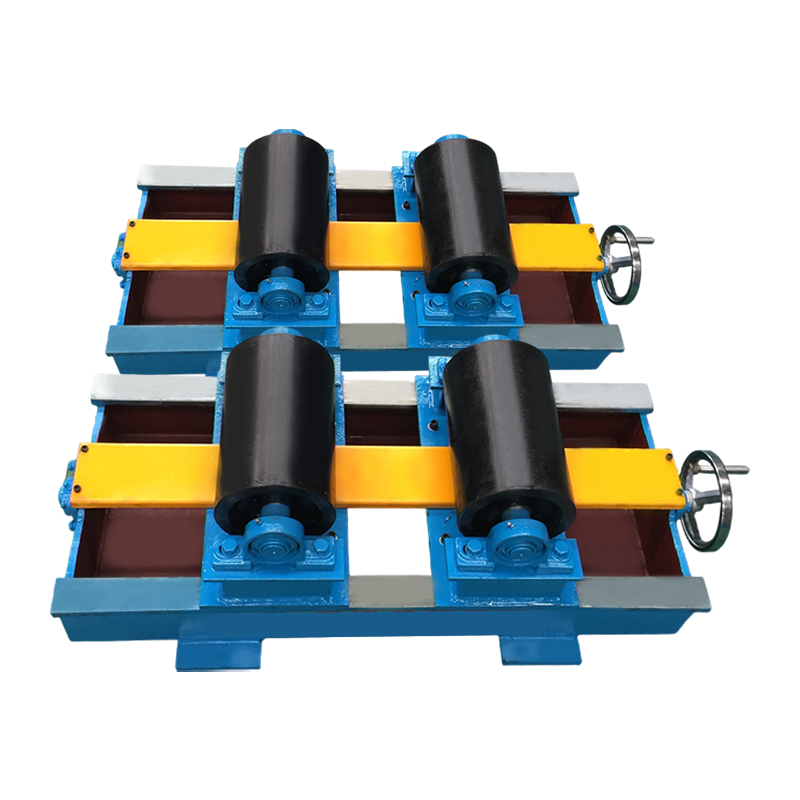
Typ s nastavitelným svařovacím rotátorem s 2T vodicím šroubem
Tento 2T šroubový nastavitelný svařovací rotátor - rozšířený typ je specializované zařízení pro pomoc při svařování válcových obrobků (jako jsou tr...
Zobrazit podrobnosti
Výrobci oceli a stavební inženýři narážejí na společný problém: výkres vyžaduje W10x30, ale skutečná hloubka nosníku není 10 palců. Nebo projekt specifikuje H 300x300, přesto dostupný materiálový list uvádí čtyři různé parametry tloušťky. Vědět, jak interpretovat rozměr H paprsku, znamená posunout se nad rámec jednoduchého měření výšky. Vyžaduje pochopení konvence pojmenování, rozdílu mezi jmenovitými a skutečnými velikostmi a toho, jak rozměry příruby a stojiny přímo ovlivňují přípravu svařování a výběr zařízení. Tento průvodce rozebírá každou z těchto vrstev z hlediska výroby a připravenosti ke svařování, bez plniva a bez údajů, které nelze ověřit podle standardních profilů.
H nosník je konstrukční ocelový prvek, jehož průřez připomíná velké písmeno H. Nosná logika je jednoduchá. Dvě vodorovné desky, nazývané příruby, jsou umístěny tak, aby odolávaly ohybovým momentům. Umístění větší části oceli daleko od neutrální osy zvyšuje moment setrvačnosti sekce, což ji činí vysoce účinnou v aplikacích s nosníky. Vertikální deska spojující příruby, stojina, přenáší smykové síly a udržuje příruby vyrovnané. Toto oddělení rolí je důvodem, proč stejná hmotnost oceli tvarované do H profilu unese podstatně větší zatížení než pevná obdélníková tyč.
Většina H nosníků v konstrukčních aplikacích je válcována za tepla z uhlíkové oceli. V Severní Americe je dominantní materiálová specifikace ASTM A992 pro širokopřírubové tvary, s minimální mezí kluzu 50 ksi. ASTM A36 se také používá, zejména tam, kde je upřednostňována svařitelnost a standardizované spoje. Evropské a asijské trhy mají své vlastní jakosti, ale hlavní metalurgický princip je konzistentní: průřez ve tvaru H poskytuje nejlepší poměr pevnosti k hmotnosti pro sloupy a nosníky ve vícepodlažních budovách, mostech a průmyslových konstrukcích.
Označení jako W10x30 je kompaktní kód, který na první pohled řekne výrobci tři věci. Písmeno definuje rodinu profilů, první číslo udává jmenovitou hloubku v palcích a druhé číslo je hmotnost v librách na lineární stopu. Ale jmenovitá hloubka je přibližná hodnota, která slouží jako označení, nikoli jako měření. W10x30 má obvykle skutečnou hloubku přibližně 10,47 palce. Spoléhání se na jmenovité číslo pro montáž bez kontroly skutečného rozměru může způsobit nesouosost spoje na svařovací lince.
Metrická označení mají jinou logiku. Nosník označený W 250 x 100 znamená jmenovitou hloubku 250 mm a šířku pásnice 100 mm. Jiné globální standardy používají vlastní zkratku. evropské profily použijte řady HEA, HEB a HEM, kde číslo za písmeny udává jmenovitou výšku v milimetrech; Japonské H nosníky jsou často specifikovány přímo výškou stojiny a šířkou pásnice, jako např. H 100x100. Pro každého, kdo pracuje s importovanými výkresy oceli, je kritické, aby si před řezáním nebo nastavením automatizované svařovací sekvence vždy potvrdil, který standard pojmenování platí. "W250" v metrickém kontextu není stejný paprsek jako W10 v imperiálním kontextu, i když se aritmetika milimetr-palec zdá blízká.
Když certifikát frézy uvádí čtyři hodnoty rozměrů pro jeden profil nosníku, každá z nich má pro výrobce odlišný význam. Čtyři parametry jsou:
Metrické H nosníky se běžně pohybují od výšky 100 mm do 1000 mm, přičemž šířka přírub se pohybuje od zhruba 100 mm do více než 300 mm. Pro ilustraci, jak se tato čísla shlukují v praxi:
| Označení profilu | Přibl. Výška (mm) | Přibl. Šířka (mm) | Přibl. Tloušťka sítě (mm) | Přibl. Tloušťka příruby (mm) |
|---|---|---|---|---|
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Je užitečné porovnat tato čísla s tvary W se širokými přírubami, které mají tendenci mít štíhlejší profil. Mnoho W-tvarů vykazuje šířku příruby znatelně menší než hloubka řezu, zatímco H nosníky se často blíží čtvercovému průřezu, kde jsou hloubka a šířka stejné nebo téměř stejné. Tento geometrický rozdíl není kosmetický. Širší a tlustší příruba nosníku H poskytuje větší axiální kapacitu, což z něj činí běžnou volbu pro sloupy a nosné piloty. Tvar W je často účinnější v čistě ohýbacích aplikacích, kde hloubka pásu poskytuje pákový efekt proti namáhání v ohybu. Výrobci by si měli uvědomit, že těžší a tlustší části budou vyžadovat pečlivější řízení vstupu tepla během svařování.
Používání paprsku H, paprsku I a paprsku W jako zaměnitelných pojmů je běžným, ale nákladným zvykem ve výrobnách. Rozměrové rozdíly se promítají do různých drah zatížení, různých detailů svarů a různých požadavků na manipulaci. Nosník I, správně nazývaný v americkém standardu tvar S, má zkosené příruby. Vnitřní čelo příruby se svažuje přibližně v poměru 2:12, což znamená, že tloušťka není konstantní po celé šířce příruby. W paprsek nebo širokopásmový paprsek má paralelní vnitřní a vnější povrchy přírub. H nosník má také rovnoběžné čela přírub, ale šířka příruby je obvykle stejná nebo blízká hloubce řezu a tloušťka stojiny je často těžší vzhledem k tloušťce příruby než ve tvaru W.
Tyto rozměrové podpisy vedou k odlišným aplikačním vzorům.
Na řezném listu nebo mapě svarů může volání HP ložiskové piloty I paprskem vést k nesprávné přípravě hrany. Zkosená příruba tvaru S vyžaduje jiný úhel úkosu než paralelní příruba tvaru W. Určení správného označení ASTM je malý úkon s velkými následnými důsledky pro kvalitu spoje.
Jak se část paprsku zvětšuje a ztěžuje, proces svařování se posouvá od jednoduché ruční práce k technickému řízení teploty. Lehký profil H 150x150 lze často svařovat s koutem nebo drážkou s částečným průvarem a minimálním předehřevem, pokud teplota v dílně a stav základního kovu splňují normu. Když tatáž dílna zpracovává sloup H 400x400 s tloušťkou příruby blížící se 40 mm, mění se svařovací technika.
První proměnnou je kloubní příprava. Tlusté příruby vyžadují zkosení nebo J-drážku, aby se dosáhlo úplného proniknutí na spoji příruba-příruba nebo příruba-koncová deska. Běžné pravidlo ve stavebních dílnách: když příruba přesahuje přibližně 20 mm, stane se standardní drážka s jedním zkosením, pokud není detail částečného prostupu spojem výslovně schválen inženýrem. T-spoj mezi stojinou a přírubou v namontovaném nosníku podobně těží z připravené drážky a často svařování pod tavidlem (SAW) proces pro dlouhý podélný šev.
Předehřev a regulace teploty se stávají povinnými. Čím silnější je kombinovaná sekce u víceprůchodového spojení, tím větší je účinek chladiče a tím vyšší je riziko praskání způsobeného vodíkem. Výrobce může vidět požadavek na předehřátí 150 °F pro 25 mm přírubu, zvýšení na 300 °F nebo více pro 50 mm přírubu, v závislosti na uhlíkovém ekvivalentu a příslušném svařovacím kódu.
Hmotnost nosníku představuje problém při manipulaci, který přímo ovlivňuje kvalitu svaru. Jedna sekce sloupu H 350x350 může přesáhnout 100 kg na metr. Navaření výztuh nebo základových desek na takový profil bez mechanické rotace znamená svařování mimo polohu, které je pomalejší a náchylnější k defektům. Toto je místo a svařovací polohovadlo pro přesné polohování obrobku řeší dva problémy najednou: otáčí paprsek tak, aby svářeč mohl udržovat rovnou, spodní polohu, a zajišťuje těžký obrobek proti náhodnému pohybu. Pro válcové nebo nádržové sekce připojené k H-nosníkovým rámům, svařovací rotátory pro těžké válcové obrobky poskytují plynulou rotaci a lineární vyrovnání, udržují oblouk v optimální poloze 1G.
 Výrobci konvenčních svařovacích polohovadel, společnost Wuxi WeldNice Heavy Industry Technology Co., Ltd je čínský výrobce a společnost konvenčních svařovacích polohovadel, podpora přizpůsobení... Zobrazit produkt →
Důležitá je také sekvence montáže H nosníku. V typické výrobní lince s nosníkem H se pás nejprve přichytí k jedné přírubě a poté se přidá druhá příruba. Není-li pás dokonale kolmý nebo nejsou-li příruby po slepení rovnoběžné, bude následný proces SAW bojovat s nekonzistentní délkou oblouku a proměnlivým průnikem. Čím větší je nosník, tím kritičtější je počáteční uchycení a tím větší je zatížení samonastavitelných přípravků.
Vzlet z konstrukční oceli nelze dokončit výběrem tvaru, který jednoduše splňuje požadavek na minimální modul průřezu na papíře. Kapacita výrobce utváří ekonomicky životaschopný rozsah velikostí stejně jako strukturální poptávka. Používají se tři praktické filtry v tomto pořadí.
1. Strukturální poptávka. Nosník musí odolat aplikovanému ohybovému momentu, smyku a osovému zatížení s ohledem na rozpětí a stav ztužení. To je zodpovědnost inženýra. Výstupem je požadovaný modul pružnosti průřezu, moment setrvačnosti nebo plocha průřezu, což zužuje výběr na hrstku kandidátských profilů.
2. Rozměrová omezení. Architektonická výška stropu na nosníku, spojovací vůle na čele sloupu a přístup pro utahování šroubů nebo svařování v terénu eliminují mnoho jinak vhodných profilů. Hluboký, úzký tvar W může poskytnout správnou pevnost, ale zasahovat do mechanického podlahového prostoru. Zde mohou být upřednostňovány nosníky H s kompaktnějším poměrem hloubky k šířce jako sloupové sekce navzdory vyšší hmotnosti na metr.
3. Realita výroby a svařování. Toto je filtr, který je ve fázi rozpočtu často přehlížen. Pokud zvolený nosník váží 200 kg/m, obchod potřebuje jeřáby, rotátory a manipulátory odpovídající velikosti. Pokud má příruba tloušťku 50 mm, dílna potřebuje certifikované postupy svařování pro tuto tloušťku a dostatečnou kapacitu SAW. Výběr nosníku, který přesahuje manipulační nebo svařovací možnosti dílny, si vynucuje nákladné subdodávky nebo nebezpečné ruční lanoví těžkých profilů. Ve stavebnictví ocelové konstrukce, důkladné představební plánování svařovací techniky v ocelových konstrukcích může zabránit nákladným prodlevám před objednáním jednoho paprsku.
Ruční svařování krátkého světelného paprsku je úkol založený na dovednostech. Svařování 12 metrů dlouhého, 600 mm hlubokého H nosníku s plně prostupujícími spoji je inženýrský úkol, který závisí na strojním zařízení. Rozměr paprsku určuje, které automatizační nástroje se stanou nesmlouvavými.
Podélné švy mezi přírubou a pásem těží z a svařovací sloup a výložník nastavení spárované s traktorem SAW. Sloupek umožňuje vertikální nastavení pro různé hloubky paprsku, zatímco výložník se pohybuje vodorovně a udržuje hořák ve středu kloubu. Pokus svařit stejný šev pomocí ruční poloautomatické pistole má za následek vybočení oblouku, nekonzistentní rychlost pojezdu a defekty související s únavou při běhu na 12 metrů. Když je tento proces naplánován, automatické svařovací systémy a svařovací manipulátory tvoří páteř opakovatelného a dokumentovaného programu kvality svaru.
 Dodavatelé automatických svařovacích manipulátorů, svařovacích sloupů a výložníků Wuxi WeldNice Heavy Industry Technology Co., Ltd je čínský dodavatel svařovacího manipulátoru a velkoobchodní svařovací sloup a faktor výložníku... Zobrazit produkt →
Rotace nosníku mezi průchody je další rozměrově řízený požadavek. Samonastavitelná sada svařovacího rotátoru umožňuje otočení celé sestavy paprsku, takže svářeč může udržovat spoj v ploché nebo vodorovné poloze. Čím těžší je nosník, tím kritičtější je vyrovnání válců a hnací moment. Samonastavitelné svařovací rotátory pro otáčení paprsků a trubek přizpůsobte se měnící se šířce paprsku a udržujte konzistentní kontaktní tlak, čímž se zabrání prokluzování během svařování.
 Výrobci vlastních samonastavitelných svařovacích rotátorů, společnost Wuxi WeldNice Heavy Industry Technology Co., Ltd je čínský výrobce samonastavitelných svařovacích rotátorů a společnost samonastavitelných rotátorů, ... Zobrazit produkt →
Výrobní strategie se mění s velikostí šarže. Dílna zpracovávající pět různých velikostí paprsků za týden potřebuje flexibilní vybavení: nastavitelné rámy rotátorů, polohovadla s variabilní regulací rychlosti a modulární sloupová ramena, která lze rychle předělat. Vyhrazená výrobní linka s H paprskem, která běží tisíce metrů profilu stejné velikosti, může zdůvodnit pevné hloubky nástrojů, vyhrazené dopravníkové systémy a inline stanice s ponořeným obloukem. Častou chybou je nákup specializované linky pro smíšenou dávkovou práci nebo očekávání ruční manipulace pro manipulaci s nosníky nad určitou tonáží. Hranice, kdy se ruční překlápění stává nebezpečným a neefektivním, je obvykle kolem 500 až 800 kg hmotnosti obrobku, což mnoho středních H profilů může dosáhnout v délkách přes 3 metry.
Plánování specifikace svařovacího zařízení současně s konečným výběrem velikosti nosníku uzavírá smyčku, kterou mnoho projektových plánů nechává otevřenou, dokud ocel nedorazí na dvůr. Když je znám rozměr paprsku, požadovaný dosah svařovacího manipulátoru, kapacita rotátoru a výkon zdroje energie mohou být specifikovány s přesností spíše než odhadem. To je okamžik, kdy se strukturální tvar stává výrobním plánem.
Tento 2T šroubový nastavitelný svařovací rotátor - rozšířený typ je specializované zařízení pro pomoc při svařování válcových obrobků (jako jsou tr...
Zobrazit podrobnosti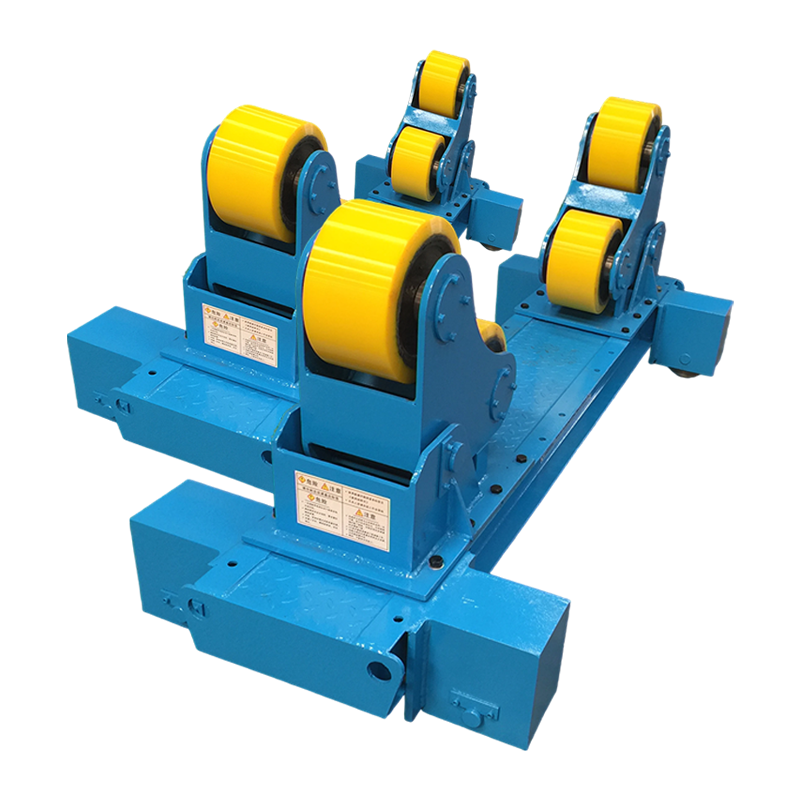
Samonastavitelný svařovací rotátor 20T s ručním orbitálním pohybem a přídavným dvojitým cykloidním připojeným reduktorem je specializované zařízení...
Zobrazit podrobnosti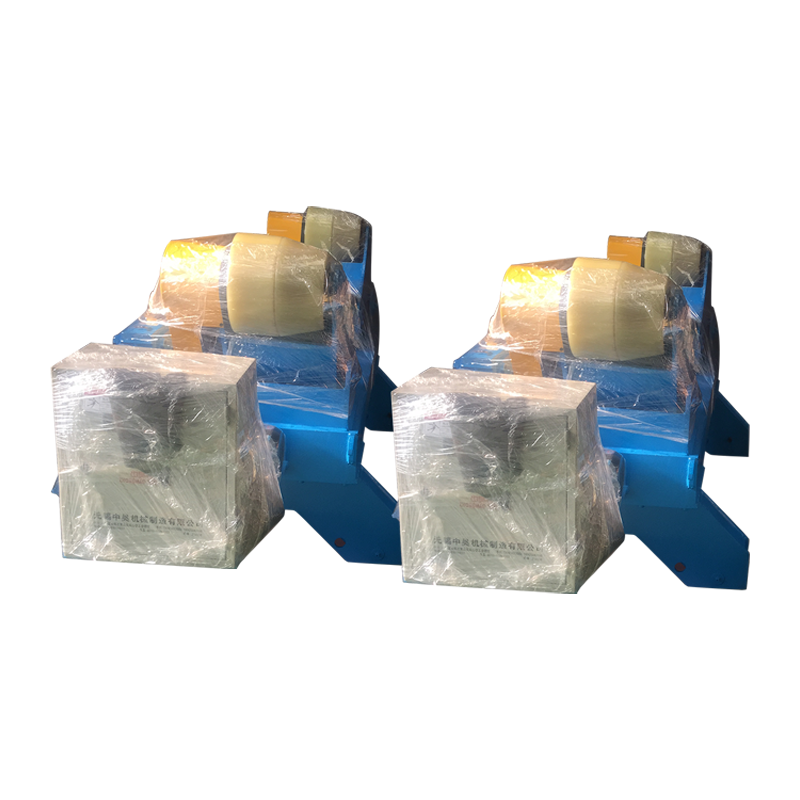
Samonastavitelný svařovací rotační stroj 20T airfoil je široce používán v průmyslových odvětvích, jako jsou tlakové nádoby, chemická zařízení, věže...
Zobrazit podrobnosti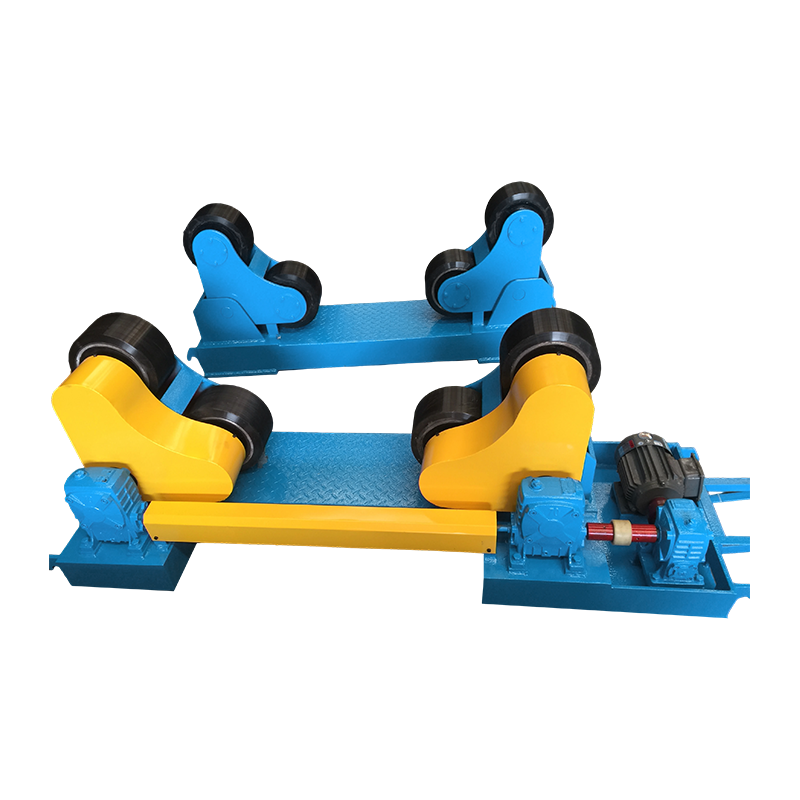
10T Extended Self-Aligning Welding Rotary Machine se vyznačuje samonastavitelným designem, který automaticky nastavuje vyvážení obrobku pro zajiště...
Zobrazit podrobnosti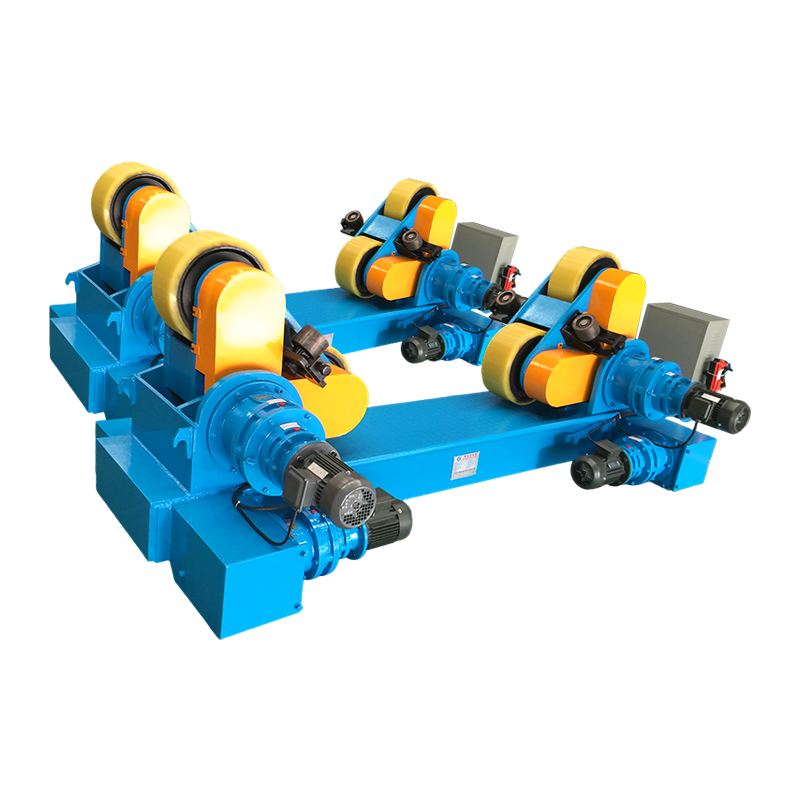
Samonastavitelný svařovací rotační stroj 40T je špičkové polohovací zařízení pro svařování speciálně navržené pro vysoce namáhané válcové obrobky. ...
Zobrazit podrobnosti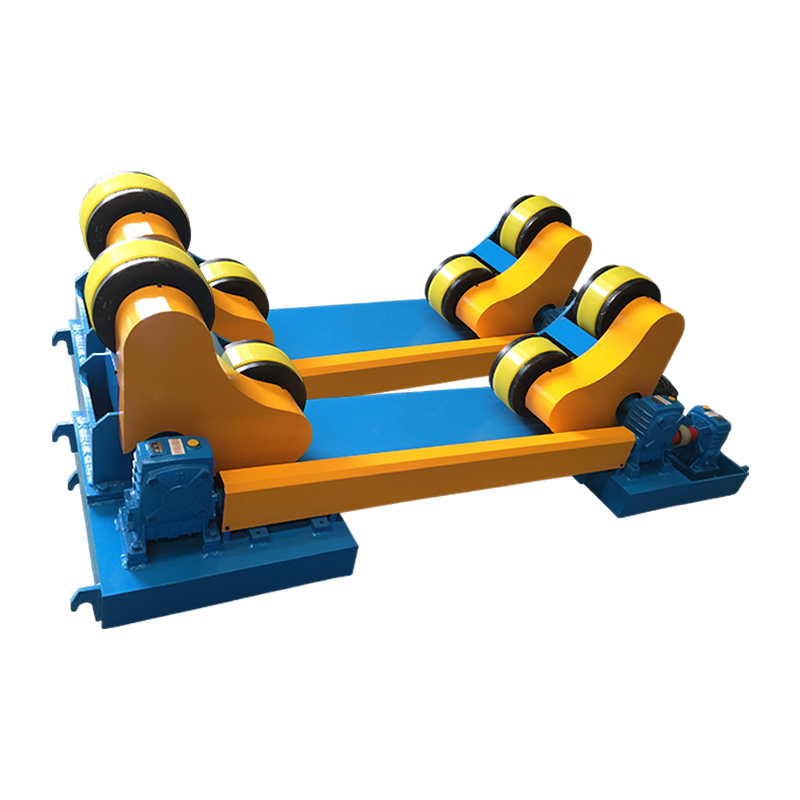
Samonastavitelný svařovací rotační stroj 10T (s ručním posuvem dráhy a prodlouženou verzí) je vysoce výkonné zařízení speciálně navržené pro svařov...
Zobrazit podrobnostiautorská práva 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Všechna práva vyhrazena Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com