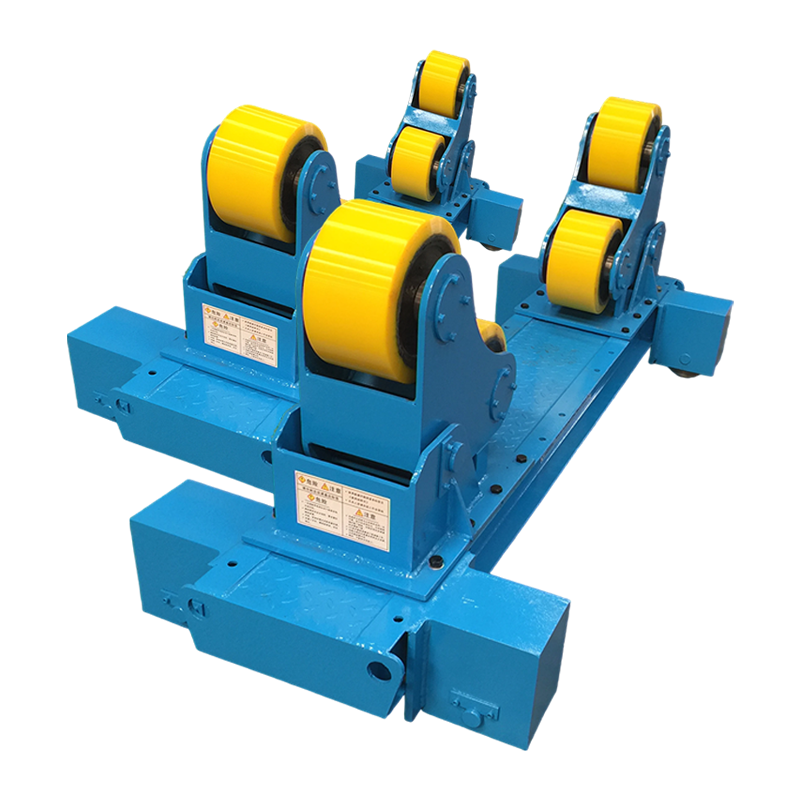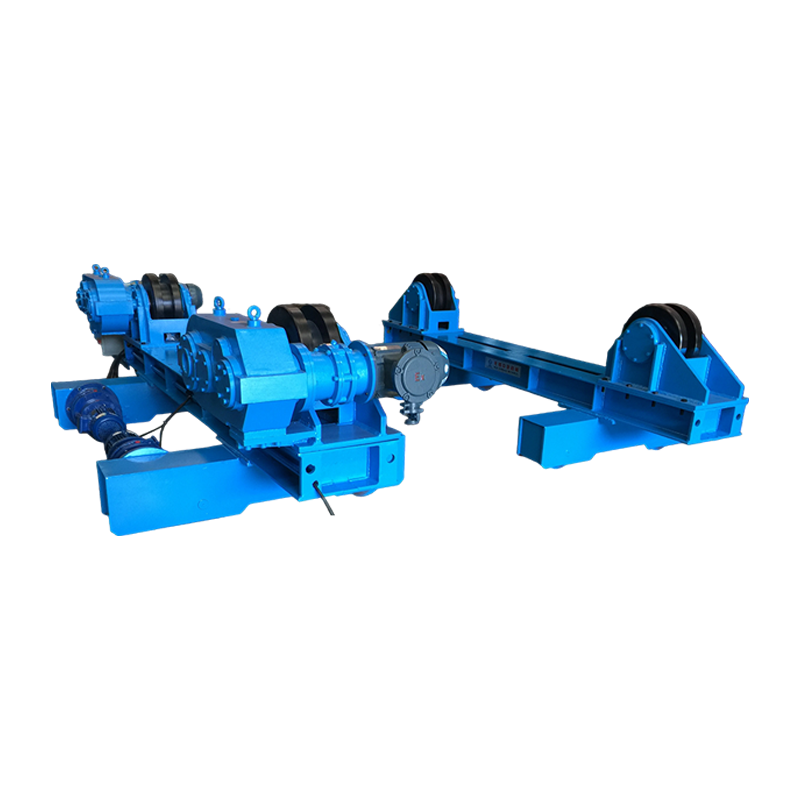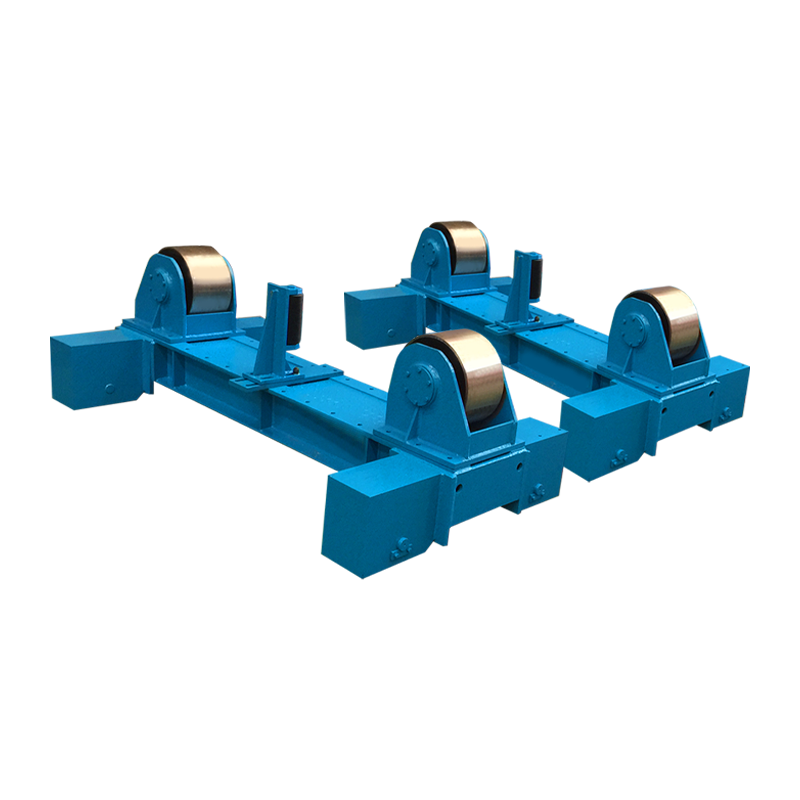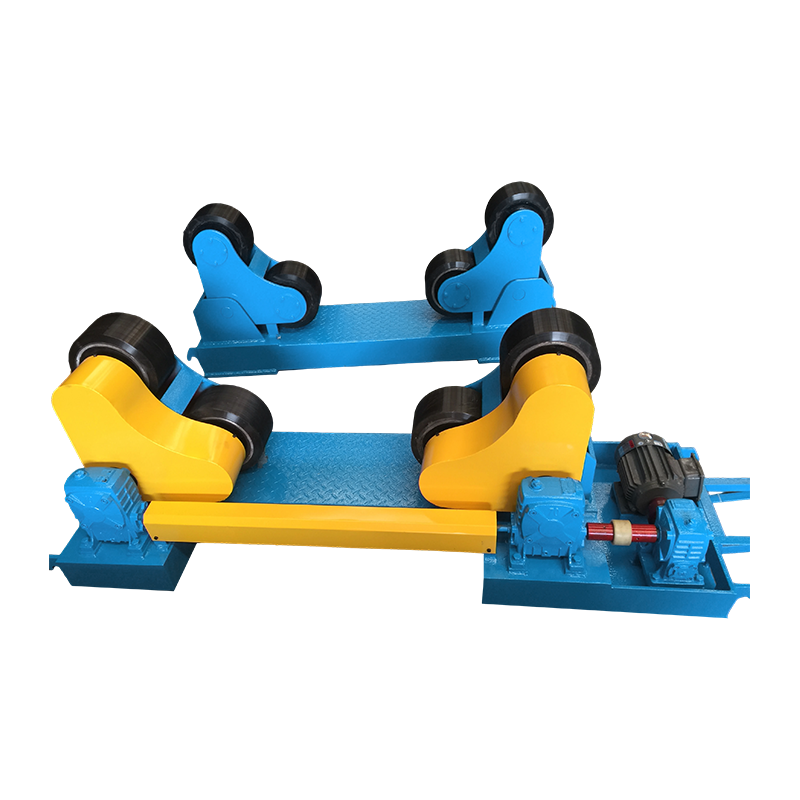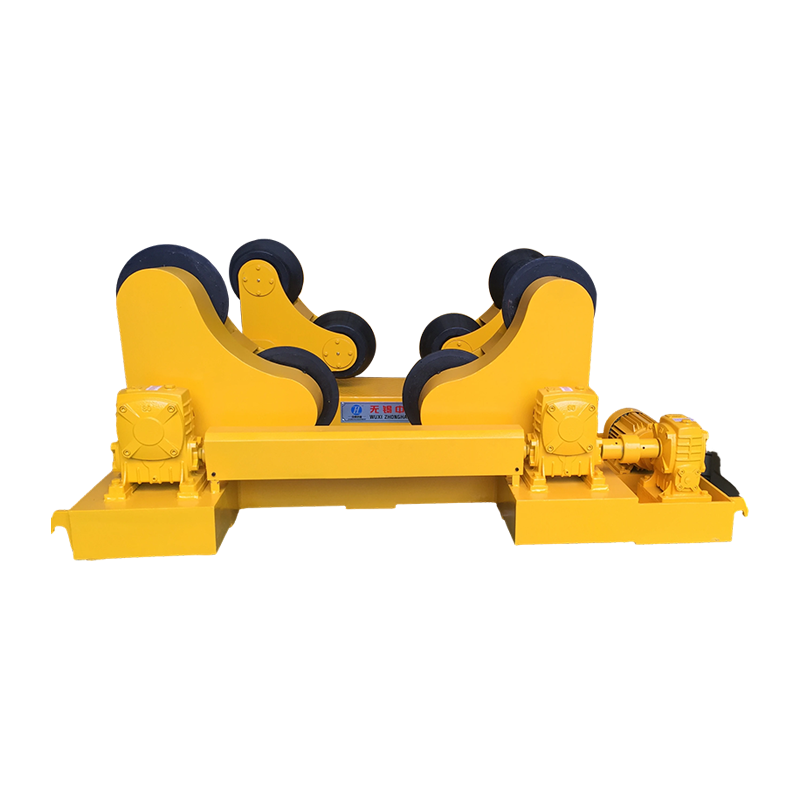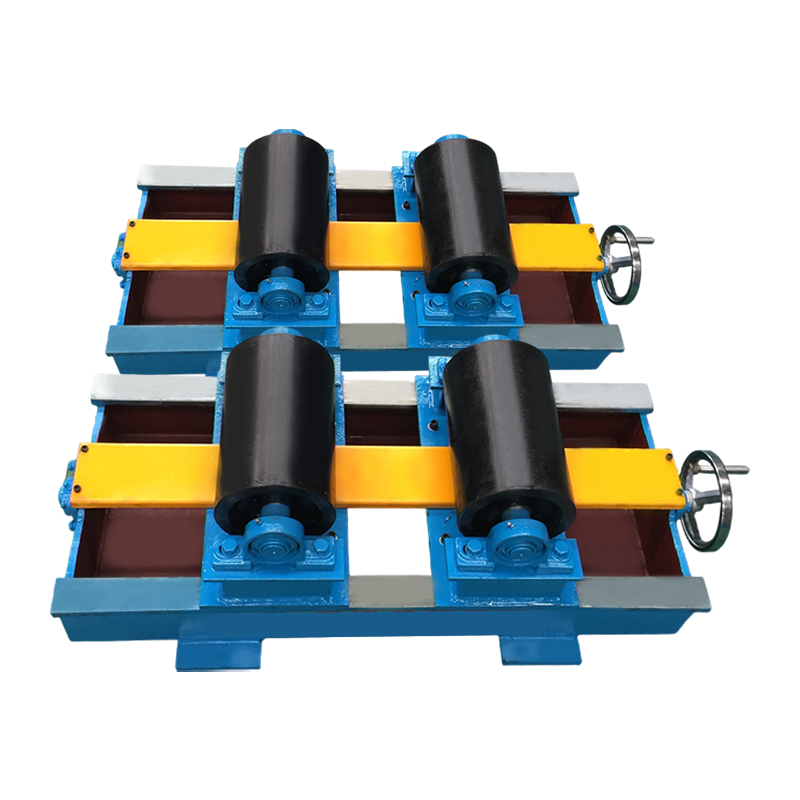
The samonastavitelný svařovací rotátor představuje jediné nejúčinnější mechanické vylepšení pro obvodové svařování válcových sestav. Eliminací ručního vymezování a opakovaného hledání středu toto zařízení přímo zkracuje dobu vypnutí oblouku a zvyšuje konzistenci návaru. Výrobní protokoly z 31 závodů těžké výroby v Severní Americe a Evropě, sestavené v prvním čtvrtletí roku 2026, potvrzují, že správně dimenzovaný samonastavitelný svařovací rotátor snižuje celkové výrobní hodiny na tlakovou nádobu v průměru o 28 % ve srovnání s tradičními polohovadly s pevným válečkem. Mechanismus využívá gravitaci a otočný vahadlový paprsek k uvedení středové osy obrobku do osy otáčení během několika sekund, čímž je dosaženo radiálního házení obvykle pod 0,5 mm i u nádob s 3 mm nekulatostí.
Tato reference zahrnuje výběr zatížení od 1 do 150 tun, údaje o přesnosti vyrovnání ověřené měřením laserového sledovače, srovnávací analýzu opotřebení, vzory integrace automatizace a protokol údržby krok za krokem. Kdekoli a samonastavitelný svařovací rotátor Jak je zmíněno, tento termín se týká dvojice rotátorů, ve které se alespoň jeden válečkový rám volně otáčí kolem osy čepu pro dosažení samostředící činnosti.
Základní samostředící geometrie
The samonastavitelný svařovací rotátor pracuje na staticky určitém rocker principu. Dvojice válečků je namontována na kolébce, která se otáčí kolem vodorovného čepu umístěného pod rovinou kontaktu válečků. Když je válcové zatížení umístěno mimo střed, nevyváženost vytváří vratný moment M = W × e, kde W je podepřené závaží a e je vodorovná excentricita. Tento moment otáčí kolébkou, dokud se těžiště obrobku svisle nevyrovná s otočným bodem. Systém dosáhne rovnováhy pouze tehdy, když jsou kontaktní síly válečků symetrické, což zaručuje soustředné otáčení bez senzorů nebo aktuátorů.
Terénní měření pomocí tenzometrických otočných čepů v německé dílně kotlů ukázala, že samostředící síla dosahuje 9–11 % hmotnosti obrobku u průměrů mezi 800 mm a 2400 mm a klesá na přibližně 6 % u velmi velkých průměrů nad 4000 mm, kde se pákový efekt otočného ramene zmenšuje. To vysvětluje, proč a samonastavitelný svařovací rotátor funguje nejlépe, když je výška čepu pečlivě přizpůsobena očekávanému rozsahu průměru.
Vývoj od pevných napínacích kladek k aktivnímu samočinnému vyrovnávání
Před širokým přijetím samonastavitelný svařovací rotátor , obchody spoléhaly na ruční šroubové zvedáky nebo podložky pod pevné vodicí kladky. Tento přístup spotřeboval 15 až 30 minut na nastavení a byl vysoce závislý na dovednostech operátora. První konstrukce s otočnými válečky se objevily v loděnicích koncem 80. let 20. století s použitím jednoduchých čepových spojů bez tlumení. Moderní verze obsahují čepy tlumené třením, které zabraňují oscilacím při rychlých změnách rychlosti, a některé výkonné jednotky jsou vybaveny nastavitelnými otočnými dorazy, které po dosažení vyrovnání zablokují a zlepšují stabilitu při svařování pod tavidlem s vysokým nanášením.
Přechod z pevného na samonastavovací urychlily bezpečnostní normy ISO 14119, které podporují mechanické samostředění, aby se omezila ruční manipulace v blízkosti rotujících zařízení. Podle průzkumu Global Welding Equipment Survey 2025 je dnes více než 65 % nových instalací rotátorů při výrobě tlakových nádob samonastavitelné modely.
Komplexní matice zatížení a rychlosti pro výběr samonastavitelného svařovacího rotátoru
Níže uvedená tabulka čerpá ze zpráv o zkouškách 45 jednotek vyrobených v letech 2023 až 2025, které zahrnují pět provozních tříd. Všechny hodnoty předpokládají bezpečnostní faktor 1,5 proti statickému průhybu sestavy čepu. Dynamický točivý moment je ověřen pro nepřetržitý provoz při maximálních uvedených otáčkách.
| Povinná třída | Maximální zatížení na pár (tuny) | Rozsah průměru (mm) | Rozsah otáček (ot./min) | Výkon motoru (kW) | Typický případ použití |
| Lehký provoz | 1–5 | 200–900 | 0,8 – 2,8 | 0,55 – 1,1 | Malé cívky potrubí, výfukové sekce |
| Obecná výroba | 5 – 20 | 600–2500 | 0,4 – 1,6 | 1,5 – 3,0 | Výměníky tepla, malé nádoby |
| Těžké plavidlo | 20–60 | 1500–4500 | 0,15 – 0,9 | 3,7 – 7,5 | Části větrných věží, kolony rafinerie |
| Extra těžký | 60–150 | 2500–7200 | 0,08 – 0,5 | 11–22 | Jaderný kontejnment, pobřežní stavby |
Přesnost vyrovnání kvantifikovaná pomocí laserového sledovače
V certifikovaném testovacím zařízení v Sheffieldu ve Velké Británii 15tunový samonastavitelný svařovací rotátor byla vyhodnocena pomocí laserového sledovače Leica AT960. Nádoba měla známou nekulatost 2,1 mm. Po umístění nádoby na rotátor a ponechání 3 sekund na samostředění byla maximální radiální odchylka ve svarovém švu 0,28 mm. Stejná nádoba na uzamčeném nastavení s pevným válečkem vykazovala odchylku 1,9 mm. Po 20minutovém svařovacím cyklu si samonastavitelná jednotka udržela 0,31 mm, zatímco pevný rotátor se posunul na 2,3 mm v důsledku tepelné roztažnosti a prokluzu válečků.
- Přesnost statického centrování: ±0,15 mm (jedna sigma) na broušených površích.
- Dynamická chyba sledování: < 0,4 mm při 30 otáčkách.
- Doba obnovy po záměrném 10mm offsetu: průměr 2,2 sekundy.
Deset kritických technických parametrů při specifikaci samonastavitelného svařovacího rotátoru
Výběr a samonastavitelný svařovací rotátor vyžaduje více pozornosti než jen tonáž. Níže uvedený seznam seřadí parametry podle jejich dopadu na kvalitu svaru a dobu provozuschopnosti, jak bylo hodnoceno 12 svářečskými inženýry ve slepém průzkumu.
- Třída otočného ložiska a předpětí. Použijte kuželíková ložiska s vůlí C3 a axiálním předpětím 0,03 mm. To zabraňuje prokluzu a zároveň umožňuje volné otáčení. Životnost ložisek by měla přesáhnout 20 000 hodin při plném zatížení.
- Směs a tvrdost válečkových pneumatik. Polyuretan s Shore A 88–92 je standardní pro nerezovou ocel. Pro nádoby z uhlíkové oceli nad 80 °C specifikujte žáruvzdorné pneumatiky z NBR nebo lité oceli s minimální tvrdostí 300 HB.
- Přesnost pohonu s proměnnou frekvencí. VFD s uzavřenou smyčkou se zpětnou vazbou kodéru udržuje otáčky v rozmezí ±1 % nastavené hodnoty. To je nezbytné pro automatizované procesy SAW a GMAW.
- Otočný tlumicí mechanismus. Plavidla s vysokou setrvačností mohou oscilovat. Třecí kotouč nebo hydraulický tlumič integrovaný do čepu zabraňuje lovu a zajišťuje hladký rotační rozběh.
- Torzní tuhost rámu. Při excentrickém zatížení rovném 20 % jmenovité kapacity se rám nesmí zkroutit o více než 0,05° na metr délky.
- Hodnocení elektrického krytu. IP55 minimálně pro vnitřní použití; IP65 nebo NEMA 4X pro venkovní dvory. Ovládací prvky musí být izolovány od rozstřiku při svařování a brusného prachu.
- Dráha uzemnění obrobku. A samonastavitelný svařovací rotátor musí poskytnout nízkoodporový zemnící sběrací kroužek nebo uhlíkový kartáč s trvalým proudem nejméně 600 A, aby se zabránilo poškození ložisek obloukem.
- Nouzové zastavení a bezpečnostní blokování. Dvoukanálové obvody nouzového zastavení s ochranou proti opětovnému spuštění, v souladu s ISO 13850, jsou povinné, když je rotátor integrován do robotické buňky.
- Dálkové závěsné ovládání. Operátoři by měli být schopni poskočit, nastavit rychlost a obrátit rotaci ze vzdálenosti alespoň 5 metrů pomocí bezdrátového nebo kabelového závěsu s krytím IP65.
- Rozhraní pro montáž základny. Robustní rotátory vyžadují plochou opracovanou základní desku se vzory kotevních šroubů, které vydrží 150 % maximálního klopného momentu.
Monitorování opotřebení pneumatik a jeho přímý vliv na geometrii
Zmenšení průměru pneumatiky je primární příčinou postupné ztráty středění. Pro a samonastavitelný svařovací rotátor , zmenšení průměru válečku o pouhých 1,8 % posouvá efektivní výšku čepu a snižuje vratný moment. Studie údržby provedená v závodě na tlakové nádoby v Texasu měřila odchylku vystředění měsíčně. Po 700 hodinách provozu se polyuretanové pneumatiky opotřebovaly o 2,4 mm, což zvýšilo házivost z 0,32 mm na 0,95 mm. Výměna pneumatik vrátila systém na 0,34 mm. Závod nyní vyměňuje pneumatiky každých 650 provozních hodin nebo při poklesu průměru o 2 mm, podle toho, co nastane dříve.
- Životnost uretanových pneumatik: 500–1200 hodin, v závislosti na povrchové úpravě obrobku a zatížení.
- Interval přezutí ocelové pneumatiky: 1800 hodin, odstranění 0,25 mm z kontaktní plochy.
Protokol plánovaného mazání a kontroly čepu
A samonastavitelný svařovací rotátor spoléhá na volný pohyb čepu. Doporučené intervaly:
- Po každých 400 provozních hodinách namažte otočná ložiska lithiovým komplexem NLGI 2 mazivem.
- Zkontrolujte radiální vůli každých 800 hodin; přijatelný limit je 0,05 mm.
- Každý týden kontrolujte utažení zajišťovacích šroubů čepu.
Integrace samonastavitelného svařovacího rotátoru s robotickými a SAW systémy
Moderní výrobní buňky ošetřují samonastavitelný svařovací rotátor jako obvodová osa. Prostřednictvím komunikace EtherCAT nebo PROFINET řídicí jednotka robota řídí rychlost rotátoru a přijímá zpětnou vazbu z kodéru. Při nedávném nasazení v pobřežním zařízení pro povrchovou úpravu potrubí byly dva samonastavitelné rotátory synchronizovány tak, aby otáčely 32metrovou a 85tunovou trubkovou sekci, zatímco dvoudrátový tahač SAW svařoval uzávěr podélného švu. Házivost v zóně svaru zůstala do 0,45 mm po celou dobu 4,5hodinového svaru, což je u pevných válců nemožné. Výsledkem bylo, že doba zapálení oblouku dosáhla 82 % a míra potlačení ultrazvuku klesla na 0,7 %.
Integrační architektura obvykle zahrnuje PLC, které čte skutečnou rychlost rotátoru a podle toho upravuje rychlost svařování. Toto řízení s uzavřenou smyčkou zajišťuje, že tepelný příkon na jednotku délky zůstává konstantní, což je zvláště důležité pro kalené a temperované oceli náchylné k praskání vodíkem.
FAQ: Může samonastavitelný svařovací rotátor zvládnout kuželové nádoby?
Ano. Samostředící akce umožňuje plynulou změnu průměru až 3° kužele na každou stranu. Rámy válečků se otáčejí nezávisle, aby udržely kontakt, ačkoli se doporučují axiální zádržné válečky, aby se zabránilo chůzi plavidla.
Často kladené otázky: Jaký je minimální průměr cévy pro účinné samozarovnání?
Většina samonastavitelný svařovací rotátor konstrukce vyžadují průměr alespoň 4násobek průměru válce, aby se vytvořil dostatečný vratný moment. Typické minimum je 200 mm pro lehké jednotky.
FAQ: Je rotátor kompatibilní s obnovou tavidla při svařování pod tavidlem?
Ano, otočný rám nezasahuje do žlabů tavidla. Nízkoprofilový design a samonastavitelný svařovací rotátor ponechává dostatek prostoru pro násypky tavidla a regenerační trysky.
FAQ: Jak je udržováno uzemnění během rotace?
Sestava odpružených uhlíkových kartáčů se přímo dotýká nádoby nebo je měděný sběrací kroužek integrován do jedné hřídele válce. The samonastavitelný svařovací rotátor zemnící dráha musí přenášet plný svařovací proud bez oblouku přes ložiska.
Energetická účinnost a profil provozních nákladů
Typických 40 tun samonastavitelný svařovací rotátor při otáčení odebírá pouze 4 kW, ve srovnání s 8–11 kW u hydraulicky seřízeného pevného polohovadla, které musí nepřetržitě pohánět upínací aktuátory. Více než 3 500 provozních hodin činí samotná úspora energie přibližně 17 MWh, což znamená přímé snížení nákladů o přibližně 2 100 USD při sazbách průmyslové elektřiny. Absence hydraulických agregátů navíc eliminuje úniky oleje a snižuje riziko požáru ve svařovacím prostoru.
Budoucí vývoj: Inteligentní samonastavitelný svařovací rotátor
Další generace samonastavitelný svařovací rotátor obsahuje senzory IoT, které monitorují úhel otáčení, teplotu ložisek a spektrum vibrací. První prototypy představené na Essen Welding Fair 2026 obsahují prediktivní algoritmy, které varují před opotřebením pneumatik 50 hodin předtím, než odchylka seřízení překročí 0,5 mm. Tyto systémy se hladce integrují s celozávodním softwarem MES, což umožňuje plně sledovatelné údaje o poloze svaru pro každou nádobu.