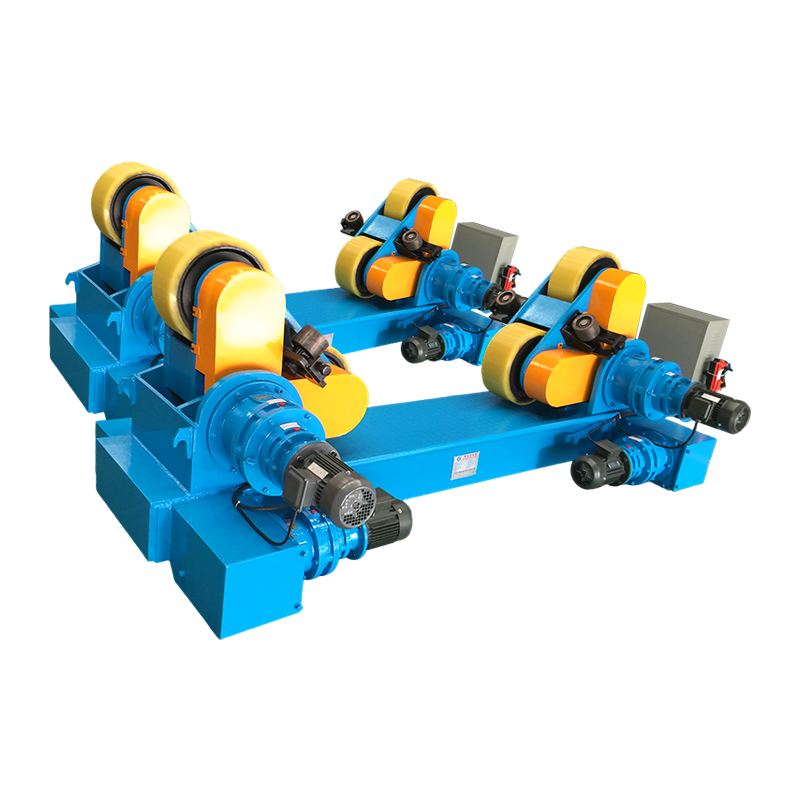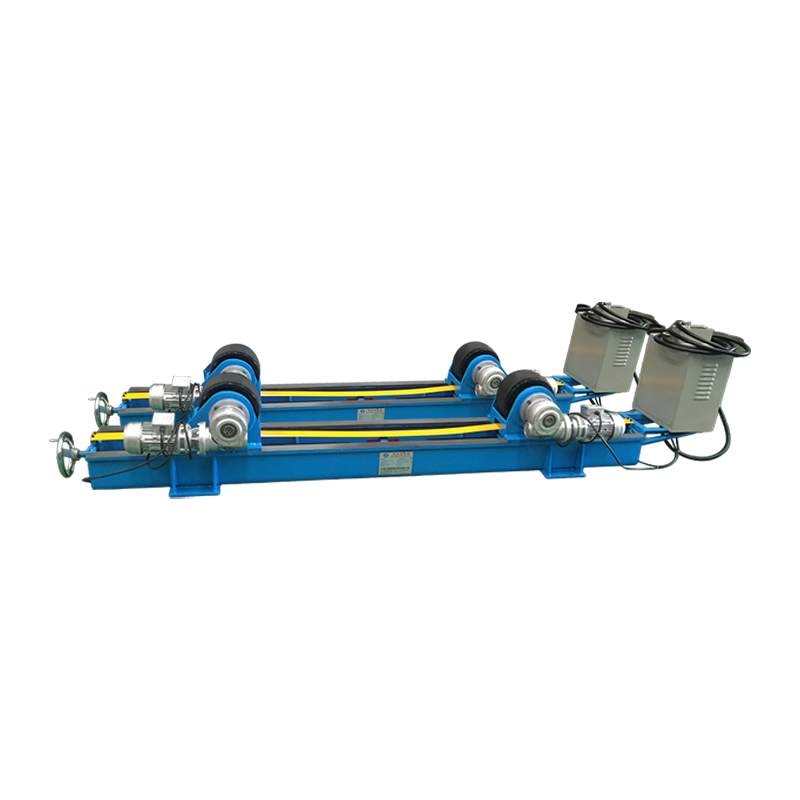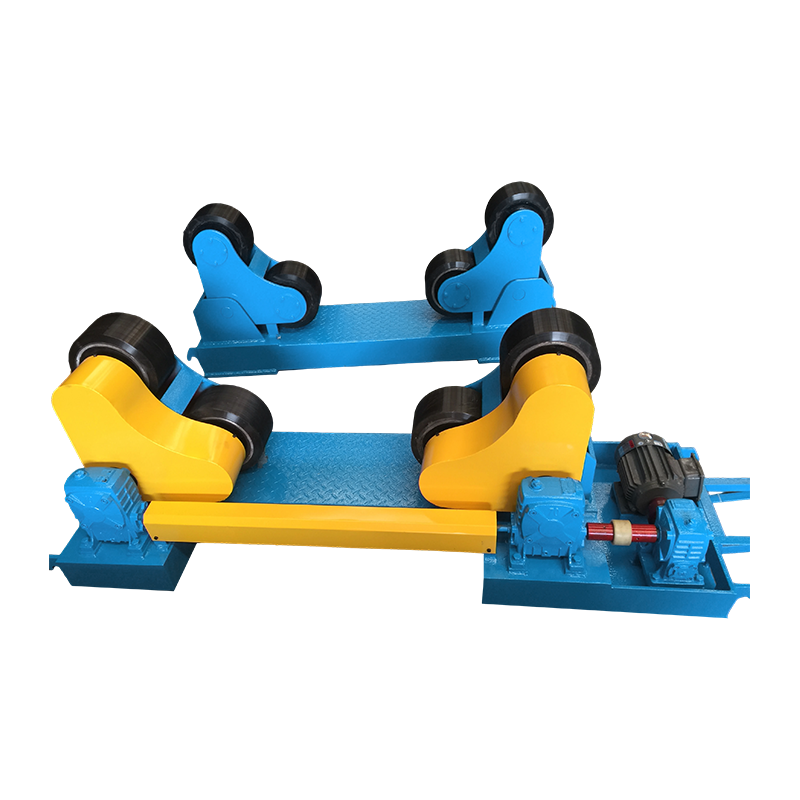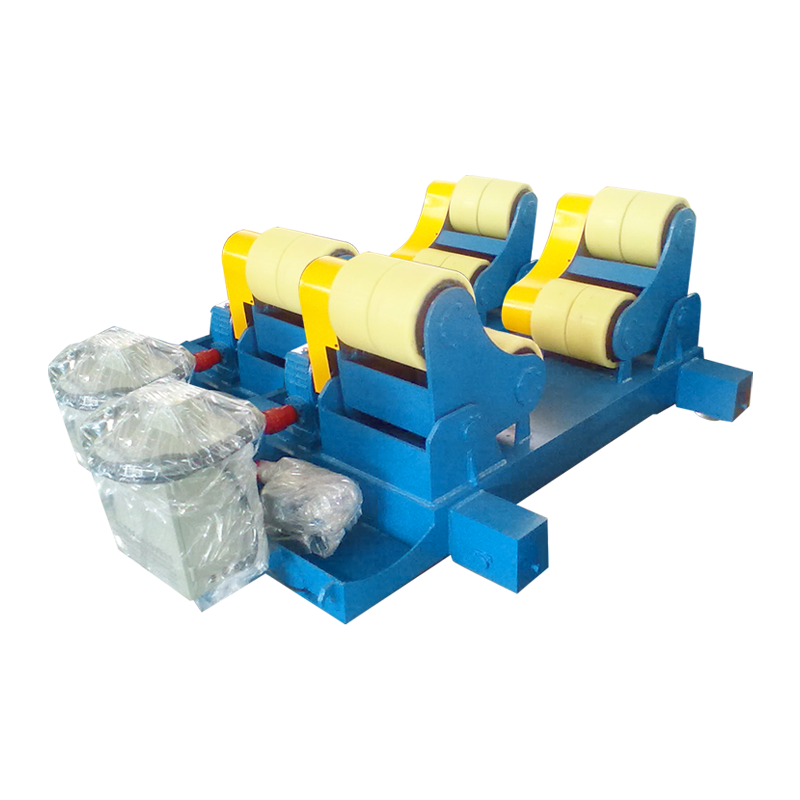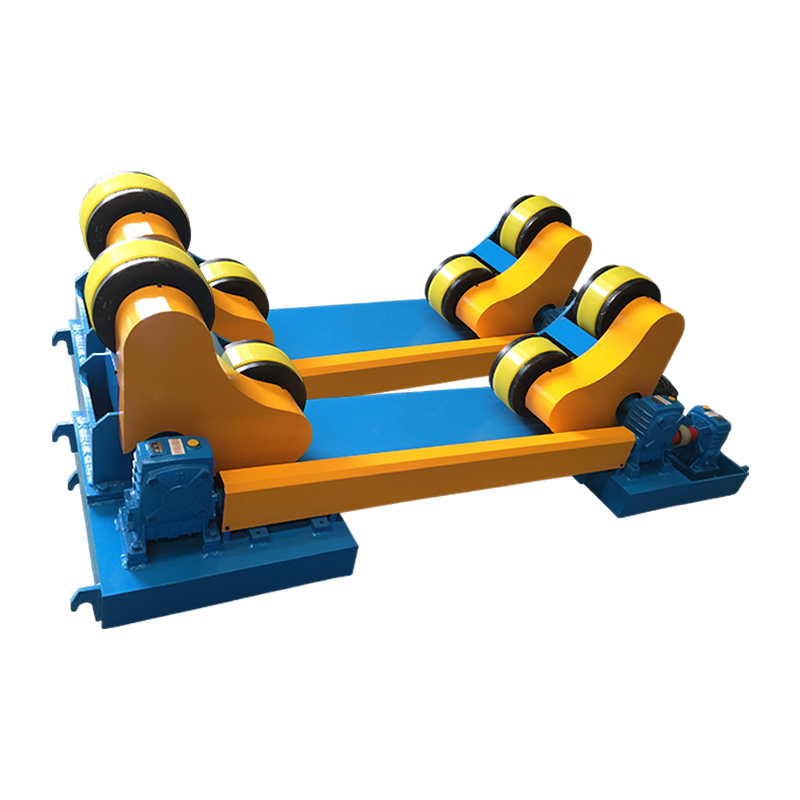
A rotátor pro svařování trubek otáčí válcové obrobky pod svařovacím hořákem a automaticky udržuje ideální rychlost pojezdu pro každý průchod. Podle průzkumu produktivity Asociace výrobců a výrobců z roku 2023 může tato jediná aktualizace posunout dobu zapnutí oblouku z méně než 20 % na více než 60 % a zvýšit míru nanášení až o 300 %. Obchody, které využívají hnanou rotaci, trvale hlásí méně vad, méně předělávek a rychlou návratnost investic.
Odblokování rychlosti a konzistence pomocí rotátoru pro svařování trubek
Použití rotátoru pro svařování trubek zkracuje dobu cyklu automatizací rotace, což umožňuje kontinuální víceprůchodové svary bez přemisťování operátora. Při ručním válcování trubek se svářeč často každých pár minut zastaví, aby přemístil obrobek, což fragmentuje oblouk a zkracuje skutečnou dobu svařování. Údaje z Příručky svařování American Welding Society naznačují, že ruční soustružení obvykle omezuje dobu zapálení oblouku na 15–25 % směny. Když a rotátor pro svařování trubek přebírá, čas zapálení oblouku pravidelně překračuje 60 %, což znamená, že za směnu je naneseno více svarového kovu, aniž by se prodlužovalo pracovní hodiny.
Stejně měřitelný je vliv na rychlost jízdy. Standardní 12palcový potrubní spoj podle plánu 40, který vyžaduje 35 minut ručního válcování, lze dokončit zhruba za 12 minut s rotátorem nastaveným na 250 mm/min. Za týden dvousměnné výroby se tento rozdíl promítá do stovek dalších dokončených spojů. Tato čísla jsou v souladu se srovnávací zprávou Asociace výrobců a výrobců z roku 2023, která zjistila, že obchody středních plavidel používají svařovací rotátory zlepšila celkovou efektivitu zařízení o 28 % během prvního čtvrtletí implementace.
Shoda nosnosti a průměru potrubí: Přímé srovnání
Jmenovité zatížení přímo určuje, které úlohy rotátor zvládne, a překročení tohoto limitu vede k vyhoření motoru nebo nadměrnému radiálnímu házení. Každý rotátor pro svařování trubek je navržen pro konkrétní hmotnostní rozsah a obálku průměru. Jednotka dimenzovaná na 1 tunu zvládne trubky o průměru 2–12 palců, zatímco 20tunová sada zvládne nádoby o průměru větším než 60 palců. Volba rotátoru s minimálně 25% nadbytečnou kapacitou nad nejtěžším plánovaným obrobkem prodlužuje životnost a zachovává přesnost otáčení.
| Nosnost (tuny) | Typický rozsah průměru potrubí (palce) | Výkon motoru (kW) | Maximální rychlost otáčení (in/min) |
|---|---|---|---|
| 1 | 2–12 | 0.37 | 190 |
| 3 | 4–24 | 0.75 | 250 |
| 5 | 6–36 | 1.1 | 300 |
| 10 | 12–48 | 2.2 | 380 |
| 20 | 24–72 | 3.7 | 450 |
A rotátor pro svařování trubek dimenzovaný na 5 tun zvládne 36palcovou trubku s tloušťkou stěny 0,5 palce za předpokladu, že hmotnost obrobku nepřesáhne 10 000 lb. Překročení limitu zatížení způsobí prokluzování mezi hnacími válečky a povrchem trubky, což má za následek nerovnoměrnou rychlost otáčení a vady svaru, jako jsou stupňovité profily housenky. Mnoho výrobců si ponechává 1tunový agregát pro potrubí s malým průměrem a samostatnou 10tunovou sadu pro tlakové nádoby, aby nedošlo k přetížení.
Samonastavitelné vs. konvenční rotátory: který design vyhovuje vašemu pracovnímu postupu
Samonastavitelné rotátory automaticky kompenzují odchylky průměru, čímž zkracují dobu nastavení až o 50 % ve smíšené sériové výrobě. Konvenční rotátor pro svařování trubek používá pevná vodicí kola, jejichž rozteč musí být ručně nastavena pro každý průměr trubky. Naproti tomu samonastavitelný model otočí válečkové vozíky tak, aby se přizpůsobily obrobku, jakmile je spuštěn do polohy. Toto mechanické přizpůsobení eliminuje potřebu polohování metodou pokus-omyl.
Konvenční rotátor s pevným válečkem
- Nižší pořizovací náklady, obvykle o 20–30 % nižší než u samovyrovnávací jednotky
- Pro každou změnu průměru je nutné ruční nastavení
- Ideální pro dlouhé trasy stejných cívek trubek
- Jednodušší postup výměny válce
- Těžší základní rám často snese hrubší zacházení
Samonastavitelný rotátor pro svařování trubek
- Automaticky uchopuje trubky od 2” do maximálního průměru
- Nastavení zabere několik sekund a zkrátí dobu přechodu na polovinu
- Konzistentní válečkový kontakt snižuje házení pod 0,02 palce
- Dobře funguje při velkoobjemové výrobě
- Vyšší počáteční investice, ale návratnost investic do 6–8 měsíců v typických pracovních obchodech
Ve srovnávací časové studii napříč šesti výrobními zařízeními, samovyrovnávací rotátor pro svařování trubek ušetřilo průměrně 11 minut na nastavení při přepínání mezi 8palcovým a 20palcovým potrubím. Více než 50 výměn za týden, což ušetřilo čas, představuje více než 9 hodin dodatečné dostupnosti oblouku, což je dostatečné pro svaření dalších 15–20 spojů se středním průměrem.
Zvýšení kvality svaru: Snížení vad s důsledným otáčením
Stabilní rotace výrazně snižuje vady svaru, jako je nedostatek svaru a podříznutí, přičemž studie ukazují až 40% snížení rychlosti přepracování. Když a rotátor pro svařování trubek udržuje konstantní povrchovou rychlost, svařovací oblouk zůstává na náběžné hraně louže bez náhlých zrychlení nebo zpomalení. Tato stabilita zabraňuje studenému klínu, nekonzistentnímu pronikání a kráterům typu stop-start, které se objevují při ručním přemisťování.
Technický dokument z roku 2022 publikovaný ve Welding Journal dokumentoval míru přepracování 1 200 obvodových spojů trubek. Spoje svařované s napájeným rotátor pro svařování trubek vykazovaly míru defektů 3,4 % ve srovnání s 5,8 % u ručně soustružených spojů. Snížení o 40 % se promítlo přímo do nižších nákladů na broušení, drážkování a opětovnou kontrolu, což ušetřilo přibližně 18 USD na spoj v prostředí plně zatíženém pracovním poměrem 65 USD/hodinu.
Přívod tepla se také stává rovnoměrnější. Při ručním soustružení se svářeči často pozastavují, aby upravili polohu, což způsobuje nahromadění tepla a potenciálně mění vlastnosti tepelně ovlivněné zóny. Průchod řízený rotátorem udržuje teplotu interpassu v rozmezí ±25°F, což pomáhá udržovat hodnoty houževnatosti Charpy V-notch požadované ASME B31.3. Konzistence na této úrovni je extrémně obtížné dosáhnout ručním soustružením.
Integrace rotátoru pro svařování trubek do automatizovaných buněk
Spárováním rotátoru pro svařování trubek se sloupovým a ramenovým manipulátorem vznikne plně automatizovaná obvodová svařovací stanice, která snižuje přímé náklady na pracovní sílu až o 60 % podle případových studií v oboru. Rotátor řídí rotaci, zatímco manipulátor umístí svařovací hlavu do optimálního vysunutí a úhlu. Společně umožňují jednomu operátorovi dohlížet na více stanic současně.
Typické automatizované uspořádání buněk umístí 10 tun rotátor pro svařování trubek mezi dvěma napínacími sadami, se sloupem manipulátoru přivádějícím shora svařovací hlavu pod tavidlem. Jakmile operátor zatíží trubku a zahájí sekvenci, rotátor se otáčí přednastavenou rychlostí, manipulátor udržuje pevné posunutí a celý spoj je svařen v jednom nepřerušovaném cyklu. Údaje z těžkého výrobního závodu v Rotterdamu ukázaly, že tato konfigurace zvýšila denní společný výkon ze 14 na 38 na 48palcových sekcích větrné věže a zároveň snížila chyby související s únavou svářeče téměř na nulu.
I bez plné automatizace a svařovací rotátor vybavený digitálním otáčkoměrem a dálkovým závěsem umožňuje svářeči doladit rychlost z bezpečné vzdálenosti. Ukázalo se, že tento jednoduchý upgrade zlepšil skóre vzhledu svaru o 22 % v zákaznických auditech, protože operátor může reagovat na chování v louži, aniž by narušil stabilitu oblouku.
Bezpečnost a ergonomické výhody
Eliminace ručního rolování trubek snižuje muskuloskeletální zranění až o 70 % a zabraňuje nehodám se skřípnutím. Ruční otáčení těžké trubky pomocí řetězového klíče nebo rukou extrémně zatěžuje ramena, záda a zápěstí. Záznamy o úrazech Úřadu pro bezpečnost a ochranu zdraví při práci (OSHA) naznačují, že manipulace s potrubím a jeho umístění představují zhruba 18 % zaznamenaných podvrtnutí a natažení v dílnách na výrobu konstrukcí. Představujeme a rotátor pro svařování trubek zcela odstraňuje potřebu této fyzické námahy.
Kromě toho rotátor udržuje obsluhu mimo bezprostřední zónu otáčení. Při manuálních metodách pracovníci často stojí v blízkosti rotujících popruhů nebo řetězů, což představuje riziko sevření. S a rotátor pro svařování trubek , hnací a vodicí válečky jsou chráněny a operátor ovládá pohyb pomocí spínače mrtvého muže, který po uvolnění okamžitě zastaví rotaci. V kombinaci se správnými postupy uzamčení/označení přispěly tyto funkce k 55% snížení zaznamenatelných zranění rukou během dvouletého období v obchodě s tlakovými nádobami v Texasu, jak je uvedeno v interní bezpečnostní kontrole obchodu.
Postupy údržby, které prodlužují životnost rotátoru
Rutinní kontrola hnacích válečků a mazání ložisek může zdvojnásobit servisní interval rotátoru pro svařování trubek. Dokonce i robustní rotátory trpí postupným opotřebením, ale disciplinovaný plán údržby udržuje přesnost rotace a zabraňuje nákladným prostojům. Následující kroky čerpané ze servisních příruček zařízení mají největší dopad.
- Každý týden kontrolujte povrchy válců. Opotřebované nebo rýhované polyuretanové válečky způsobují vibrace a házení. Vyměňte válečky, když kontaktní plocha vykazuje ploché body širší než 4 mm.
- Po každých 200 provozních hodinách promažte ložiska pohonu. Použijte mazivo EP2 na bázi lithia a vyčistěte staré mazivo skrz spojku, dokud nevytéká čisté mazivo. Kontaminované mazivo je hlavní příčinou předčasného selhání ložisek svařovací rotátor pohony.
- Ověřte zarovnání mezi jednotkami pohonu a vodicí kladky. Nesouosost o více než 1/16 palce na stopu délky potrubí vytváří boční síly, které přetěžují ložiska a snižují účinnost motoru. Laserové vyrovnávací nástroje to dokážou zkontrolovat za méně než deset minut.
- Každý měsíc čistěte elektrické skříně. Dým ze svařování a brusný prach pronikají do skříně VFD a způsobují přehřívání. Čisté vyfukování stlačeného vzduchu a výměna filtru udržují konzistentní kontrolu rychlosti.
- Pravidelně nahrávejte odběr zesilovače. Náhlé zvýšení proudu motoru obvykle indikuje válečkovou vazbu nebo vadné ložisko. Nastavte základní linii při instalaci a označte jakékoli zvýšení nad 15 % pro prošetření.
Prodejny, které dodržují tyto kroky, vykazují průměrný interval bezproblémového servisu 18–24 měsíců rotátor pro svařování trubeks ve srovnání s 9–12 měsíci v zařízeních, která provádějí pouze reaktivní opravy. Rozdíl se často rovná jedné větší přestavbě ročně méně, což ušetří 3 000 až 7 000 USD na součástkách a práci.
Často kladené otázky o rotátorech pro svařování trubek
K čemu slouží rotátor pro svařování trubek?
A rotátor pro svařování trubek se používá k otáčení válcových obrobků – jako jsou trubky, tlakové nádoby a části větrných věží – řízenou rychlostí během svařování. Drží obrobek na poháněných válcích, takže svářečka nebo automatizovaný hořák může nanášet přídavný kov nepřetržitě po obvodu, aniž by se zastavil a přemístil.
Jak si mohu vybrat správnou kapacitu rotátoru pro svařování trubek?
Vyberte a rotátor pro svařování trubek s nosností alespoň o 25 % vyšší než u nejtěžší sestavy, kterou plánujete svařovat. Zkontrolujte také minimální a maximální rozsah průměru: válečky se musí pevně dotýkat, aniž by trubka seděla příliš nízko v kolébce. Příliš malá jednotka sklouzne; ten, který je příliš velký, plýtvá energií a kapitálem.
Zvládne rotátor pro svařování trubek nekulaté obrobky?
Standard rotátor pro svařování trubek je určen pro válcové profily. Čtvercové nebo obdélníkové tvary způsobují nerovnoměrný kontakt válců a vibrace. Pro nekulaté součásti je lepší volbou polohovač s čelní deskou nebo víceosý manipulátor. Některé samonastavitelné rotátory se mohou přizpůsobit mírné oválnosti, ale nejlepší výsledky vyžadují zaoblení do 1 % jmenovitého průměru.
Jaká údržba zabraňuje kolísání rychlosti?
Kolísání rychlosti v a svařovací rotátor obvykle souvisí s opotřebenými válečky, nedostatečným mazáním nebo posunem parametrů VFD. Pravidelné čištění povrchu válců, mazání ložisek každých 200 hodin a přeladění nastavení PID měniče eliminují většinu nekonzistencí otáček. Pokud kolísání přetrvává, zkontrolujte spojku kodéru a stínění kabelu motoru na elektrický šum.