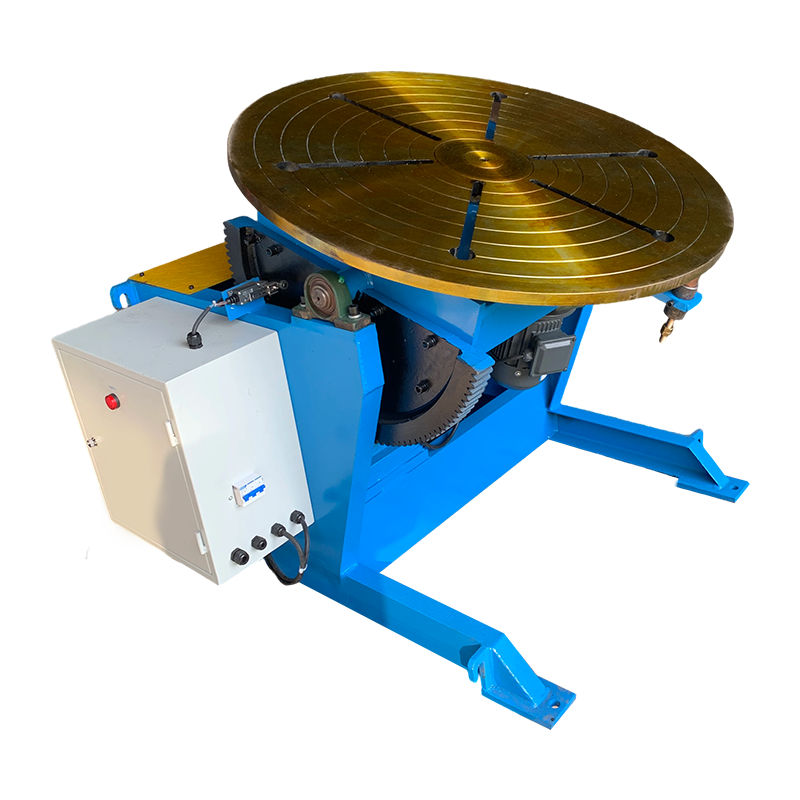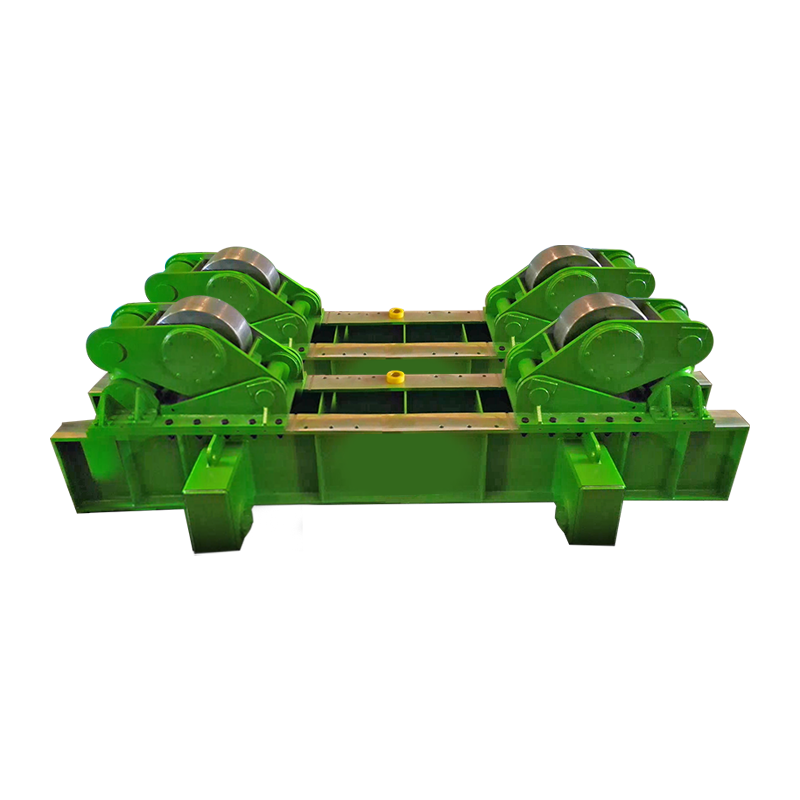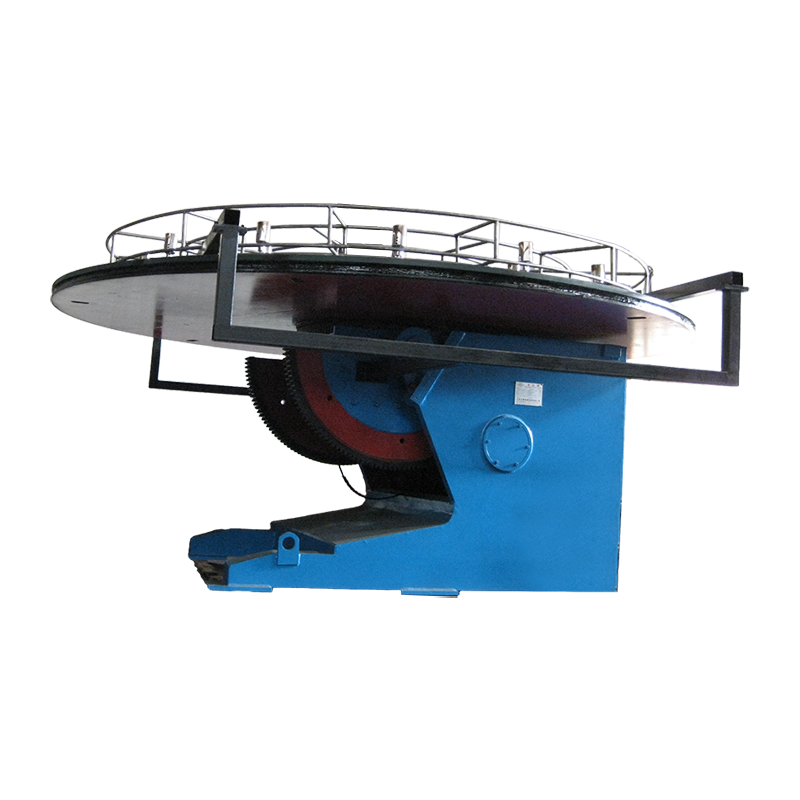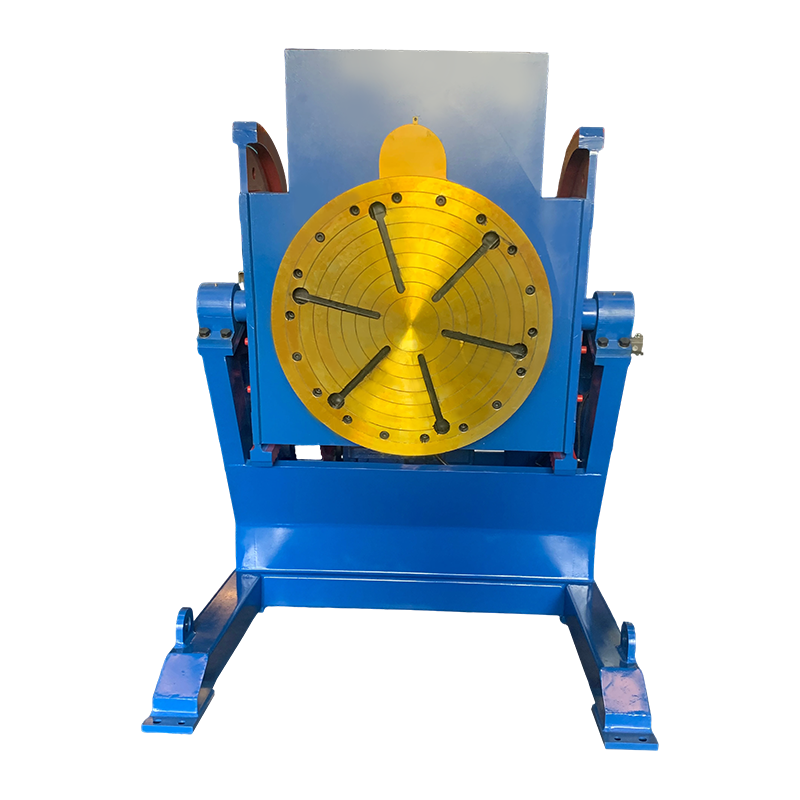
Přípravky pro svařování jsou účelová mechanická zařízení, která lokalizují, upínají a podporují kovové obrobky v přesném vyrovnání během procesu svařování, čímž zajišťují, že každá dokončená sestava splňuje rozměrové specifikace s minimálním zkreslením a maximální opakovatelností. V ruční svařovací stanici může zkušený operátor strávit značný čas měřením, lepením a nastavováním dílů; se správně navrženým svařovací přípravek , součást je umístěna správně v okamžiku, kdy je umístěna do nástroje. Podle American Welding Society (AWS) může nasazení pevných svařovacích přípravků zkrátit celkovou dobu výroby 30 % až 60 % a snížit rychlost přepracování související se svařováním pod 3 % . Pochopení toho, co přesně tato zařízení jsou a jak je efektivně implementovat, překlenuje propast mezi prototypem a ziskovou, velkoobjemovou výrobní linkou. Tento komplexní průvodce zkoumá inženýrské principy, metodologie návrhu, ekonomické zdůvodnění a vznikající technologie, které definují moderní svařovací přípravky.
Co jsou svařovací přípravky a proč jsou kritické pro přesnost?
Svařovací přípravek je zakázkový výrobní nástroj, který fyzicky zajišťuje všechny součásti sestavy proti silám tepelné roztažnosti a smršťování, čímž je zaručeno, že rozměrová opakovatelnost konečného svařence odpovídá technickému návrhu. Fyzika tavného svařování představuje zásadní výzvu: roztavená ocel se při tuhnutí smršťuje a kov vytahuje z tvaru. A přípravek pro svařování působí proti tomu tím, že drží díly pevně na místě. Nebrání pouze pohybu; často předpíná materiál nebo se přizpůsobuje vypočítanému smrštění. Začleněním systematického přístupu k referencování obrobků – pomocí vyhrazených lokátorů a podpěr – přípravek odstraňuje lidské dohady. To zajišťuje, že i začínající svářeč může vyrábět sestavy, které spadají do přísných tolerancí ISO 13920 pro lineární rozměry a přímost. Ekonomický dopad je značný: studie Edison Welding Institute (EWI) zjistila, že správné upevnění může zlepšit výtěžnost prvního průchodu 40 % a snížit potřebu rovnání po svařování až o 70 % . V typické dílně těžké výroby může vyrovnání zdeformovaných sestav po svařování spotřebovat až 30 % z celkové pracovní doby výroby , náklady, které jsou z velké části eliminovány, když je díl držen správně od začátku. Dobře navržený přípravek navíc umožňuje použití vyšších svařovacích proudů a vyšších rychlostí pojezdu, protože operátor nebo robot nemusí pauzovat, aby zkontroloval vyrovnání. Výsledkem je nejen lepší produkt, ale také rychlejší.
Tři základní funkce: umístění, upnutí a podepření
Každý účinný svařovací přípravek plní tři mechanické funkce, o kterých nelze vyjednávat: přesně lokalizuje obrobek odkazem na známé vztažné body, upne díly dostatečnou silou, aby odolal smrštění svaru, a podpírá sestavu, aby se zabránilo prohýbání vlivem gravitace a tepla. Princip umístění 3-2-1 je průmyslovým standardem pro většinu prizmatických dílů. Šest bodů dotyku omezuje všech šest stupňů volnosti: tři body definují primární rovinu, dva body definují sekundární hranu a jeden bod definuje terciární zarážku. Při navrhování přípravky pro svařování , musí být upínací síla směrována do těchto pevných polohovacích zařízení. Nosné prvky, často nastavitelná vřetena nebo šrouby s zvedákem, zabraňují vychýlení těžkých ocelových plátů při zahřívání. Tato trojfunkční konstrukce zajišťuje, že když se svarový kov smršťuje, táhne se proti upínači a nedeformuje součást. Například při výrobě podvozku těžkého vybavení mohou lokátory vyrobené z tvrzené nástrojové oceli držet prvky rámu uvnitř ±0,3 mm , zatímco svorky vyvíjejí sílu několika kilonewtonů, aby se zabránilo pohybu při víceprůchodovém svařování. Požadovaná upínací síla není libovolná; musí se vypočítat na základě očekávané smršťovací síly svaru. Koutový svar s délkou ramene 8 mm může vyvolat příčnou smršťovací sílu přesahující 10 000 Newtonů a přípravek tomu musí čelit, aniž by se deformoval.
Porovnání ručních nástrojů, modulárních systémů a automatizovaných buněk
Výběr systému svařovacích přípravků závisí na objemu výroby, složitosti součásti a požadované flexibilitě; níže uvedená tabulka porovnává manuální, modulární a automatizované přístupy.
| Funkce | Manuální vyhrazená svítidla | Modulární (3D) upevnění | Automatizované (hydraulické/pneumatické) |
|---|---|---|---|
| Doba přechodu | Vysoká (hodiny) | Velmi nízká (minuty) | Nízká (změna programu) |
| Objemová vhodnost | Velkoobjemový, jeden díl | Nízká až střední, prototypování | Hromadná výroba |
| Počáteční náklady | Střední až Vysoká | Velmi nízká | Velmi vysoká |
| Kontrola zkreslení | Vynikající (tuhé) | Dobře | Vynikající (aktivní ovládání) |
Manuální vyhrazené přípravky jsou obvykle vyrobeny z ocelového plechu a jsou přišroubovány k základně. Nabízejí extrémní tuhost a jsou standardem pro těžkou výrobu. Modulární systémy využívají mřížkové desky a přesné kolíky, které umožňují rychlou rekonfiguraci, díky čemuž jsou ideální pro dílny. Automatizované přípravky jsou často integrovány do robotických svařovacích buněk, kde se postupně aktivují pneumatické nebo hydraulické svorky a senzory ověřují přítomnost součásti. Každý typ má své odlišné místo v moderní výrobě a mnoho velkých zařízení používá kombinaci všech tří přístupů.
Navrhování pro tepelnou dynamiku: Jak svítidla kompenzují smrštění
Svařovaný spoj se při ochlazování smršťuje a jedním z nejsofistikovanějších aspektů návrhu upínacích přípravků je výpočet a působení proti tomuto pohybu, takže hotový díl splňuje specifikace bez nutnosti rovnání po svařování. Uhlíková ocel se přibližně smrští 1,0 až 1,5 milimetru na metr délky svaru v příčném směru. Pokročilé přípravky pro svařování nezamykejte vždy díl dokonale; někdy používají "plovoucí" nebo "kontrakce" bloky. Ty umožňují kovu předvídatelně táhnout jedním směrem, zatímco jej omezují v jiném. Pomocí analýzy konečných prvků (FEA) mohou inženýři simulovat teplotní profil víceprůchodového svaru a přesně umístit svorky v zónách s vysokou koncentrací napětí. Tento technický přístup brání obávanému efektu „bramborových lupínků“ u velkých vyrobených rámů. Tepelná dynamika samotného svítidla také vyžaduje pozornost. Ocelový přípravek zahřátý opakovanými svařovacími cykly se roztáhne, a pokud se s tímto roztažením nepočítá, pozice lokátoru se během výrobní směny posunou. Vodou chlazená svítidla se někdy používají v automatizovaných buňkách s vysokým pracovním cyklem k udržení stabilní teploty upínacích zařízení, což zajišťuje, že pozice lokátoru zůstanou konstantní od první části dopoledne do poslední části odpoledne.
Projektování pro specifické svařovací procesy: MIG, TIG, laserové a bodové svařování
Samotný svařovací proces určuje kritické parametry návrhu upínacího zařízení, protože tepelný příkon, doba cyklu, tvorba rozstřiku a požadavky na dostupnost se u MIG, TIG, laseru a odporového bodového svařování dramaticky liší. Pro svařování MIG s vysokým tepelným příkonem je svařovací přípravek musí být masivní a obsahovat vodní chlazení nebo měděné nosné tyče, které odvádějí teplo a brání deformaci. Svařování TIG, které neprodukuje žádný rozstřik, umožňuje konstruktérům umístit svěrky a lokátory mnohem blíže ke spoji, aniž by se museli obávat, že se přivaří k obrobku. Laserové svařovací přípravky vyžadují extrémně úzké tolerance – často ±0,05 mm – protože zaostřený laserový paprsek vyžaduje přesné sesazení spoje prakticky bez mezery. Při odporovém bodovém svařování je přípravek nedílnou součástí elektrického obvodu; jeho ramena a elektrody musí být vyrobeny ze slitin mědi se specifickou vodivostí a musí být izolovány od základny, aby nedocházelo k bludným proudům. Pochopení těchto omezení specifických pro daný proces je nezbytné pro úspěšnou volbu materiálů a určování umístění svěrek přípravek pro svařování .
Integrace Poka-Yoke a Error-Proofing do designu svítidel
Dobře navržený svařovací přípravek obsahuje funkce poka-yoke neboli ochrana proti chybám, které fyzicky brání obsluze v nesprávném vkládání obrobku, čímž eliminují hlavní zdroj defektů dříve, než dojde k zapálení svarového oblouku. Tyto funkce mohou být tak jednoduché, jako jsou asymetrické vzory kolíků, které umožňují, aby se díl vešel pouze v jedné orientaci, nebo tak sofistikované, jako jsou senzory přiblížení, které detekují chybějící součást a přeruší cyklus svařování. U jednoho dodavatele automobilové úrovně je implementace zajištěna proti chybám přípravky pro svařování během šesti měsíců snížila poruchovost z 1 200 dílů na milion na méně než 50 dílů na milion. Konstrukce Poka-yoke snižuje závislost na bdělosti a školení obsluhy, díky čemuž je kvalita funkcí samotného nástroje. Tento přístup je nyní nařízen mnoha výrobci OEM v příručkách kvality jejich dodavatelů, což odráží jeho prokázanou účinnost ve velkoobjemové výrobě.
Ekonomické odůvodnění: Výpočet návratnosti investic do svařovacích přípravků
Kapitálové výdaje na vlastní svařovací přípravek musí být odůvodněny jasnou kalkulací návratnosti investice (ROI), která zohledňuje přímé úspory práce, snížení přepracovanosti, nižší zmetkovitost a zvýšenou průchodnost, která je důsledkem kratších dob cyklu. Typický vyhrazený přípravek pro středně velký svařenec může stát mezi 5 000 $ a 50 000 $ navrhnout a postavit. Pokud tento přípravek zkrátí dobu svařování a montáže jedné sestavy o 15 minut a provozovna vyrobí 5 000 sestav ročně při plně zatížené pracovní síle 45 USD za hodinu, roční přímá úspora práce je 56 250 dolarů . Přidání úspor z eliminovaného rovnání a snížení spotřeby svařovacích materiálů často zkrátí dobu návratnosti pod jeden rok. I u operací s menším objemem může zlepšení kvality a schopnost získat zakázky, které vyžadují zdokumentované řízení procesu, znamenat investici do svařovací přípravek strategicky nutné. Počáteční náklady se tak amortizují nejen na díly, které vyrábí, ale také na obchodní příležitosti, které umožňuje.
Materiály, tepelné zpracování a povrchové inženýrství pro dlouhou životnost
Protože svítidla jsou vystavena velkému zatížení, rozstřiku a neustálému otěru, jejich životnost závisí přímo na jakosti oceli, tepelném zpracování a povrchovém kalení kontaktních bodů. Běžné základní desky jsou vyrobeny z oceli A36 nebo normalizované oceli S355 válcované za tepla. Pro polohovací kolíky a upínací podložky, které odolávají opotřebení, materiály jako nástrojová ocel D2 nebo legovaná ocel 4140, kalené na 55–60 HRC , jsou standardní. V robotických článcích, kde je elektrická vodivost rozhodující pro oblouk, jsou měděné nosné tyče integrované do oblouku svařovací přípravek slouží dvojímu účelu: odvádějí teplo pryč ze svarové zóny a chrání ocelové nástroje před přímým zářením oblouku. Důležitá je také povrchová úprava lokalizačních podložek: broušený povrch s drsností Ra 0,8 až 1,6 mikronů poskytuje spolehlivý kontakt bez opotřebení povrchů protilehlých částí. Pro extrémní prostředí, jako je výroba z nerezové oceli, kde samotný přípravek musí odolávat korozi, jsou pro tělo svítidla a všechny kontaktní povrchy specifikovány jakosti jako nerez 316L.
Integrace přípravků s robotickými a automatizovanými svařovacími systémy
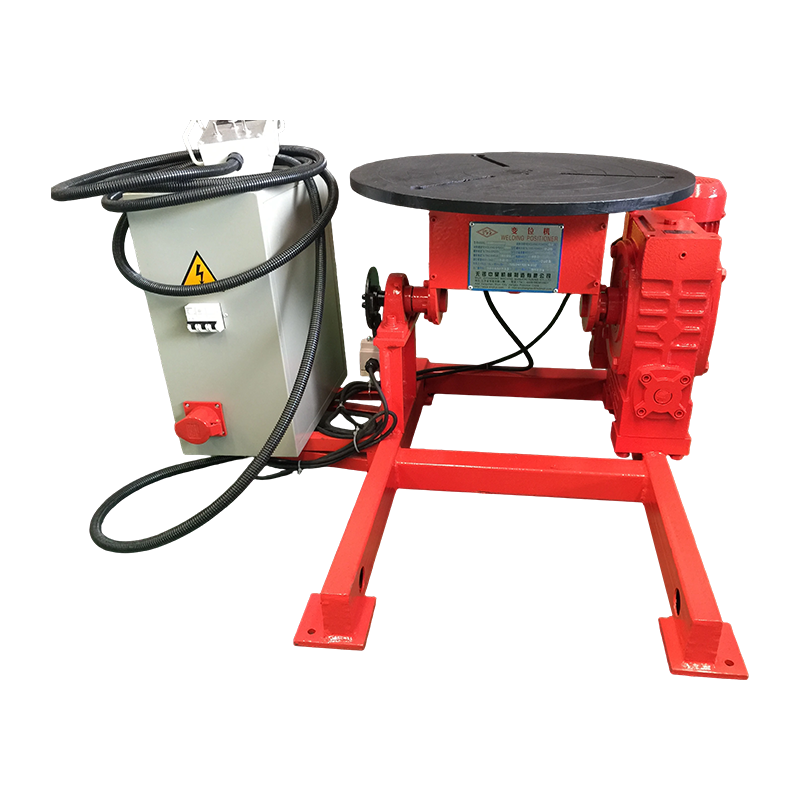
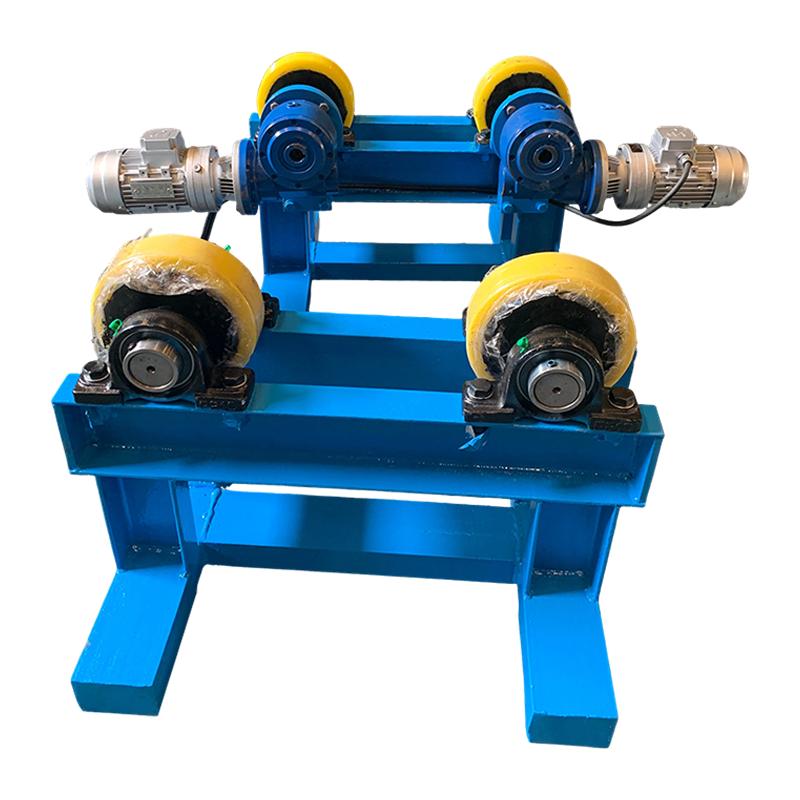
Skutečný výkon svařovacího přípravku je realizován, když je spárován s robotickým ramenem nebo specializovanou automatickou svářečkou, což umožňuje výrobu bez osvětlení a stálou kvalitu 24 hodin denně. V takových buňkách, svařovací přípravek stává se více než jen statickým přídržným zařízením; je aktivním účastníkem výrobní sekvence. Senzory potvrdí, že součást je správně naložena, pneumatické upínače se zapojí v naprogramovaném pořadí a robot obdrží signál ke spuštění svařovacího cyklu. Polohovače vřeteník-koník jsou běžnými přípravky pro válcové díly, které umožňují robotu svařovat v ploché poloze, zatímco přípravek otáčí obrobek. U složitých odlitků může přípravek zahrnovat více os otáčení, aby měl robot přístup ke každému kloubu. Podle Mezinárodní federace robotiky se počet průmyslových robotů nasazených pro svařování více než zvýšil 50 % za posledních pět let , přičemž svítidla jsou nezbytným doplňkem tohoto hardwaru. Rozhraní mezi řídicí jednotkou robota a upínacím zařízením je stále sofistikovanější: robot může ověřit stav upínky, upravit parametry svařování na základě zjištěných odchylek dílu a dokonce signalizovat operátorovi, když se součást upínacího přípravku blíží limitu opotřebení.
Role aditivní výroby a 3D tisku ve výrobě přípravků
Aditivní výroba rychle mění způsob výroby svařovacích přípravků a umožňuje inženýrům vytvářet složité, konformní chladicí kanály, lehké konstrukce a vlastní geometrie lokátorů, kterých nelze dosáhnout tradičním obráběním. Kovový 3D tisk s použitím materiálů, jako je maragingová ocel nebo Inconel, umožňuje výrobu součástí přípravků s integrovanými chladicími kanály, které sledují obrys svarového spoje. Toto cílené chlazení dramaticky zkracuje dobu cyklu ve velkoobjemových provozech. Polymerový 3D tisk se běžněji používá k výrobě prototypových lokátorů, manipulačních přípravků a měkkých čelistí pro robotické uchopovače během několika hodin, spíše než dnů nebo týdnů potřebných pro obráběné kovové díly. I když tyto polymerní komponenty nejsou vhodné pro přímé vystavení oblouku, jsou vynikající pro držení dílů mimo oblast svaru. Schopnost rychle opakovat návrhy přípravků pomocí 3D tištěných prototypů komprimuje časovou osu vývoje a snižuje náklady na experimentování, takže optimalizuje přípravky pro svařování přístupné malým a středním podnikům.
Metrologie a validace: Zajištění, že přípravek splňuje zamýšlenou přesnost
Než se nový svařovací přípravek dostane do výroby, musí být ověřen pomocí souřadnicových měřicích strojů (CMM), laserových sledovačů nebo fotogrammetrie, aby bylo zajištěno, že všechny lokalizační body, čela svorek a referenční povrchy spadají do specifikované polohové tolerance, která je obvykle ±0,1 mm nebo těsnější. Toto ověření není jednorázovou událostí. Dokumentovaný plán kalibrace s použitím kalibrovaného hlavního dílu nebo přímého měření je nezbytný pro trvalé zajištění kvality. V leteckém průmyslu vyžadují požadavky AS9100, aby veškeré výrobní nástroje byly kontrolovány v definovaných intervalech. Když se přípravek vychýlí z tolerance, je znovu opracován nebo jeho opotřebované součásti jsou vyměněny. Tento disciplinovaný přístup k metrologii zajišťuje, že svařovací přípravek pokračuje ve výrobě shodných dílů po celou dobu své životnosti.
Běžná údržba, kalibrační postupy a dlouhodobá péče
I ten nejrobustnější svařovací přípravek postupně ztratí přesnost, pokud není pravidelně čištěn a kalibrován, zejména v prostředích s vysokou výrobou, kde jsou neustálým problémem hromadění rozstřiku a opotřebení svěrek. Plán preventivní údržby by měl zahrnovat každodenní čištění povrchů lokátoru k odstranění rozstřiku a nečistot pomocí mosazných škrabek a sprejů proti rozstřiku. Týdenní kontrola upínacích sil pomocí momentového klíče nebo tlakoměru je nezbytná, aby bylo zajištěno, že splňují specifikace. Měsíční ověřování rozměrů pomocí souřadnicového měřicího stroje nebo laserového sledovače potvrzuje, že polohovací body přípravku jsou stále ve svých zamýšlených polohách. Každoroční přestavba nebo výměna opotřebitelných dílů, jako jsou vodicí kolíky, pouzdra a upínací podložky, je standardní praxí. Zanedbání těchto úkolů údržby může vést k postupnému posunu rozměrů dílů, což v konečném důsledku způsobí poruchy na místě nebo zastavení montážní linky. Náklady na odmítnutí jednoho zákazníka z důvodu netolerance svařenců mohou přesáhnout celý roční rozpočet na údržbu dílny přípravků.
Často kladené otázky týkající se svařovacích přípravků
Mohu použít jeden přípravek pro lepení i plné svařování?
Záleží na tepelném příkonu. Pro robotické nebo vysokoteplotní procesy je někdy lepší mít vyhrazený upevňovací přípravek, který je lehčí a rychlejší, následovaný těžším svařovací přípravek pro finální přihrávky. Pokud je pro oba použit stejný přípravek, mohou bodové svary lokálně deformovat upínací body, což způsobí vyosení celého svaru. Dodatečné tepelné namáhání z konečného svaru může také způsobit, že přípravek časem ztratí svou kalibraci.
Jak ochráním lokátory přípravků před rozstřikem při svařování?
Rozstřik nedrží dobře na mosazi nebo mědi, takže lokátory v blízkosti oblouku jsou často vyrobeny z těchto materiálů nebo potaženy keramickým sprejem proti rozstřiku. Nezbytné jsou také pravidelné čisticí cykly; dokonce nejlepší přípravky pro svařování ztratí přesnost, pokud se na referenčních površích hromadí rozstřikované kuličky. Některé špičkové systémy obsahují automatické vzduchové trysky, které čistí lokátory mezi cykly.
Jakou typickou přesnost musí mít svařovací přípravek?
Pro výrobu těžkých zařízení, lineární tolerance ±0,5 mm jsou běžné. U automobilových plechových sestav je samotný přípravek často obráběn v tolerancích ±0,05 mm až ±0,1 mm aby finální díl po započtení zpětného odpružení dokonale zapadl do karoserie vozidla. Požadovaná přesnost upnutí je vždy těsnější než požadovaná tolerance dílu, typicky faktorem dva nebo více.
Jak si mohu vybrat mezi stálým vyhrazeným zařízením a modulárním systémem?
Rozhodnutí závisí na objemu výroby a rozmanitosti dílů. Vyrábíte-li tisíce stejných dílů ročně, stálé vyhrazené svařovací přípravek je dlouhodobě nejefektivnější z hlediska nákladů. Pokud vaše dílna zpracovává mnoho různých dílů v malých sériích, modulární systém nabízí flexibilitu pro překonfigurování nástrojů pro každou zakázku. Mnoho obchodů používá hybridní přístup: vyhrazený přípravek pro nejprodávanější produkty a modulární systém pro prototypovou práci a maloobjemové objednávky.
Investice do dobře navržených přípravky pro svařování není nákladem; je to strategické rozhodnutí, které má přímý dopad na konečný výsledek. Tím, že tyto nástroje eliminují dohady, zmírňují tepelné zkreslení a umožňují přechod od ručního řemesla k automatické opakovatelnosti, pokládají tyto nástroje základ pro škálovatelnou a vysoce kvalitní výrobu. Od počátečního návrhu až po každodenní údržbu, pozornost věnovaná detailům v každé fázi zajišťuje, že přípravek zůstane spolehlivým a přesným základem po celá desetiletí výroby.