Kupte si svářečku MIG, pokud svařujete tenké plechy v interiéru a chcete rychlost, čisté housenky a krátkou křivku učení. Kupte si tyčovou svářečku, pokud pracujete venku, na rezavé nebo špinavé oceli nebo potřebujete stroj, který se spustí na generátoru a přežije místo. To je upřímná jednořádková odpověď na otázku svářečky MIG vs. svářečka a platí pro většinu výrobních a opravárenských prací.
Zbytek této příručky vysvětluje, proč štěpení padá tam, kde se nachází: rychlost nanášení, profil průniku, tolerance větru a znečištění, pracovní cyklus a provozní náklady. Cílem je umožnit vám přiřadit proces ke spojům, které skutečně svařujete, spíše než k listu se specifikacemi v předváděcí místnosti.
MIG vs Stick Welder: Krátká odpověď
MIG je rychlejší a čistší proces na tenkém plechu a stick je tvrdší a shovívavější proces na tlusté, špinavé nebo venkovní práce.
MIG (svařování plynovým kovovým obloukem) protlačuje nepřetržitý plný drát přes pistoli a chrání oblouk ochranným plynem. Jakmile jsou rychlost podávání drátu, napětí a průtok plynu nastaveny, stroj za vás podává plnič. Stick (svařování stíněným kovovým obloukem) využívá elektrodu potaženou tavidlem, která hoří, aby vytvořila svůj vlastní plynový štít, a struska, která se následně vytvoří, chrání chladicí housenku.
Tento jediný mechanický rozdíl řídí téměř vše ostatní: rychlost jízdy, čas čištění, odolnost vůči větru, minimální tloušťku a dovednost, kterou každý proces vyžaduje od osoby, která drží žihadlo nebo zbraň.
Běžné úlohy mapované na proces, který obvykle stojí méně času a přepracování; údaje o tloušťce předpokládají jednoprůchodovou měkkou ocel. | Práce nebo podmínka | Lepší volba | Důvod |
| Panely karoserie 1 až 3 mm, potrubí, kryty | MIG | Nízký přívod tepla a krátký oblouk, minimální zkreslení a žádná struska k třískám |
| Venkovní práce na staveništi ve větru | Stick | Štít tavidla nelze odfouknout; plynová ochranná plechovka |
| Rezavý, lakovaný nebo mastný plech | Stick | Oblouk hoří lehkým znečištěním, které by způsobilo poréznost MIG |
| Strukturální zaoblení 6 až 10 mm v ploché poloze | MIG (nebo flux-coreed) | Mnohem vyšší depozice za hodinu ve stejné poloze |
| Svisle nahoru kořen na potrubí | Stick | Rychle mrznoucí struska podpírá louži na svislé ploše |
| Tenký hliník | MIG | Tyčové elektrody pro hliník jsou při malé tloušťce nepraktické |
| Opravárenské práce s omezeným výkonem | Stick | 3,2 mm elektroda běží na zhruba 90 až 130 A ze skromného zdroje |
Použijte tabulku jako filtr, nikoli jako knihu pravidel. Pokud je vaší prací z 80 procent tenký plech a z 20 procent oprava na místě, jeden proces jasně vydělá místo na pracovním stole; pokud je to naopak, odpověď se obrátí.
Jak každý proces skutečně probíhá
MIG: Jeden spouštěč, tři režimy přenosu
MIG vám poskytuje nepřetržitý oblouk, takže vaším hlavním úkolem je udržet drát na přední hraně louže.
Rychlost podávání drátu nastavuje proud a napětí nastavuje délku oblouku, zatímco průtok plynu se obvykle pohybuje mezi 12 a 18 litry za minutu. Režim přenosu se mění s proudem: přenos zkratem pod zhruba 3 mm a nízkou proudovou intenzitou, kulovitý uprostřed a přenos sprejem při vyšších proudech se směsí bohatou na argon. Zkrat vyhovuje tenkým plechům a práci mimo polohu; sprej ukládá kov rychle a proniká hluboko, ale obvykle je omezen na ploché a horizontální polohy.
Stick: Heat Control žije ve vaší ruce
Přiložte ruční ovládání tepla k obsluze, protože délka oblouku přímo mění napětí a proud.
Zdroj konstantního proudu s klesající charakteristikou udržuje proud stabilní, když se délka oblouku mění. Třída elektrod je důležitější, než většina kupujících očekává: 6013 lze snadno udeřit a znovu zapálit pro běžné práce, 6010 a 6011 poskytují silný, hluboký oblouk na špinavé oceli a 7018 je elektroda s nízkým obsahem vodíku, která musí být udržována v suchu ve vyhřívaném toulci nebo pečená podle plánu výrobce. Každá tyčinka vás také stojí odstranění strusky a tato doba odštípnutí je skutečnou pracností v každém odhadu nákladů.
Srovnání vedle sebe
MIG vítězí v rychlosti a finišu, hůl vítězí v toleranci k podmínkám a oba jsou si bližší, než většina lidí předpokládá, pokud jde o sílu.
Typické rozsahy pro stroje třídy 200 až 250 A na měkké oceli; reálné hodnoty se mění s průměrem drátu nebo elektrody, směsí plynu a přípravou spoje. | Faktor | MIG | Stick |
| Spotřební materiál | Pevný nebo plněný drát na cívce | Elektrody potažené tavidlem, 2,5 až 5 mm |
| Stínění | Plynová láhev, regulátor a průtokoměr | Zabudováno do povlaku elektrody |
| Depoziční rychlost | Zhruba 2 až 4 kg za hodinu při přenosu postřikem | Zhruba 1 až 2,5 kg za hodinu, omezeno velikostí elektrody |
| Praktická minimální tloušťka | Opatrně asi 0,8 mm | Asi 1,5 až 2 mm, než se zvýší riziko propálení |
| Tvar průniku | Široký a mělký při zkratu; hlouběji ve spreji | Úzké a hluboké, zejména s celulózovými elektrodami |
| Čištění | Odstranění lehkého rozstřiku, občasné kartáčování drátěným kartáčem | Třískání strusky při každém průjezdu |
| Vítr a počasí | Chudáci bez přístřeší | Dobře, štít se vytváří sám |
| Křivka učení | Kratší; stroj za vás podává plnič | Delší; délka oblouku a úhel posuvu jsou manuální dovednosti |
| Pozice | Pevný plochý a horizontální, zpracovatelný svisle dolů na tenkém plechu | Silný ve všech polohách včetně svisle nahoru a nad hlavou |
| Účinnost plniva | Asi 95 procent drátu se stává svarovým kovem | Asi 60 až 70 procent po ztrátě pahýlu a rozstřiku |
| Provozní náklady navíc | Stínění gas and regulator rental | Pahýly elektrod a práce na odstraňování strusky |
Kde MIG vítězí ve skutečném obchodě
MIG se nejprve vyplatí v každé dílně, která svařuje objemově tenký materiál.
- Plechové a lehké zpracování: kontinuální drát a nízký tepelný příkon udržuje zkreslení zvládnutelné na panelech o tloušťce 1 až 3 mm.
- Čisté, reprezentativní korálky: žádná struska znamená jeden průchod drátěným kartáčem místo sekacího kladiva a kartáče.
- Výkon pro začátečníky: nový zaměstnanec dokáže vyrobit přijatelné zkratové kuličky během jednoho dne praxe, což je důležité, když je fluktuace pracovníků vysoká.
- Automatizace a upevnění: Konstantní posuv drátu je mnohem jednodušší namontovat na sloup a výložník, traktor nebo robot než spotřební materiál, který se zkracuje při každém průchodu.
- Nerez a hliník: se správnou směsí plynu a technikou tlačení zvládne MIG obojí, zatímco nalepení na tenký hliník je nepraktické.
Where Stick Still Beats MIG
Stick zůstává výchozí na místě, protože toleruje vše, co dílna ne: vítr, špínu, vlhkost a zanedbanost.
- Práce ve venkovním prostředí a na vyvýšeném místě: žádný plynový štít, který by bylo třeba přemístit, takže vánek přestává být zdrojem závad.
- Znečištěná deska: okují, rez a stará barva jsou obloukem spáleny, nikoli zachyceny jako poréznost.
- Výkon a přenosnost: malý střídač běží z generátoru nebo dlouhého prodlužovacího kabelu a není potřeba přepravovat žádnou láhev.
- Víceprůchodová práce s tlustými sekcemi: velké elektrody zasahují do rohů a úkosů, kam se tryska pistole nevejde.
- Svislé a horní spoje: rychle zmrzající struska drží louži na místě, kde s vámi bojuje gravitace.
- Nízké kapitálové náklady: schopná sada tyčí stojí zlomek sady MIG s plynem, regulátorem a podavačem drátu.
Penetrace a mimopolohová realita
MIG proniká adekvátně, ale hloubka závisí spíše na režimu přenosu než na názvu procesu.
Zkratový MIG je od přírody studený proces: drát se dotkne louže, sevře se a nanese kov s omezenou hloubkou natavení, proto je nedostatek svaru klasickým defektem MIG na desce nad 6 mm. Přenos sprejem mění obraz, protože oblouk je stabilní a proud dostatečně vysoký, aby správně zatavil boční stěny, ale je to převážně plochá a horizontální technika. Tyčové elektrody, zejména celulózové typy, koncentrují proud do úzkého oblouku, který vyrývá penetrační profil ve tvaru prstu i na špinavé oceli.
Pro práci svisle nahoru, tyč s rychle zmrazující elektrodou vám umožní udržet malou louži a stabilně stoupat. MIG může svařovat i svisle nahoru, s použitím nižší rychlosti podávání drátu, mírného tkaní a pauzy na špičkách, ale prostor pro chyby je tenčí. Nad hlavou je páka obecně lépe ovladatelnou možností, protože délka oblouku se nastavuje okamžitě, zatímco pistole MIG vám takovou zpětnou vazbu nedává.
Bez ohledu na to, jaký proces si vyberete, kvalifikovaný postup řídí: u tlakových a konstrukčních prací rozhoduje o přijetí specifikace postupu svařování a kvalifikace operátora, nikoli procesní štítek na stroji.
Pracovní cyklus, napájení a provozní náklady
Pracovní cyklus je číslo, které rozhoduje o tom, zda stroj vyhovuje vaší výrobní rychlosti, a obvykle se uvádí při lichotivé intenzitě proudu.
Typická kompaktní sada MIG s jmenovitým proudem 200 A při 60procentním pracovním cyklu může svařovat šest minut z deseti při tomto proudu, méně při vyšším nastavení nebo v horké dílně. Malé sady invertorových tyčí často uvádějí 100% výkon při 100 až 130 A, což nepřetržitě pokrývá 3,2 mm elektrody. Zkontrolujte jmenovitou hodnotu proudu, kterou skutečně použijete, a zkontrolujte vstupní napájení: jednofázové stroje na 230 V se hodí do malého obchodu, zatímco třífázové jednotky na 400 V udrží napětí lépe při trvalé zátěži.
Polohovací zařízení je často důležitější než proces
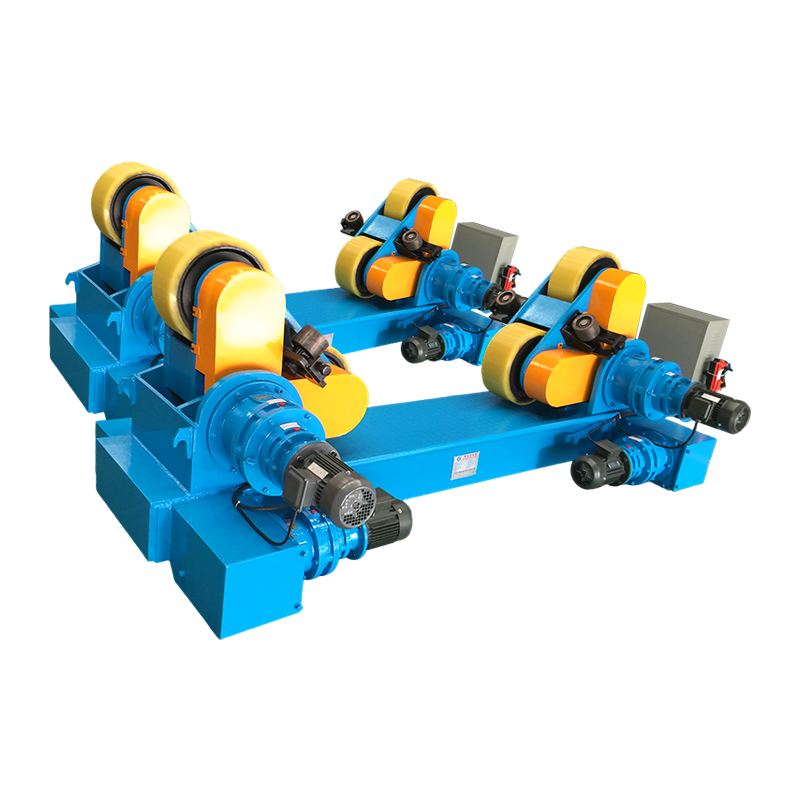
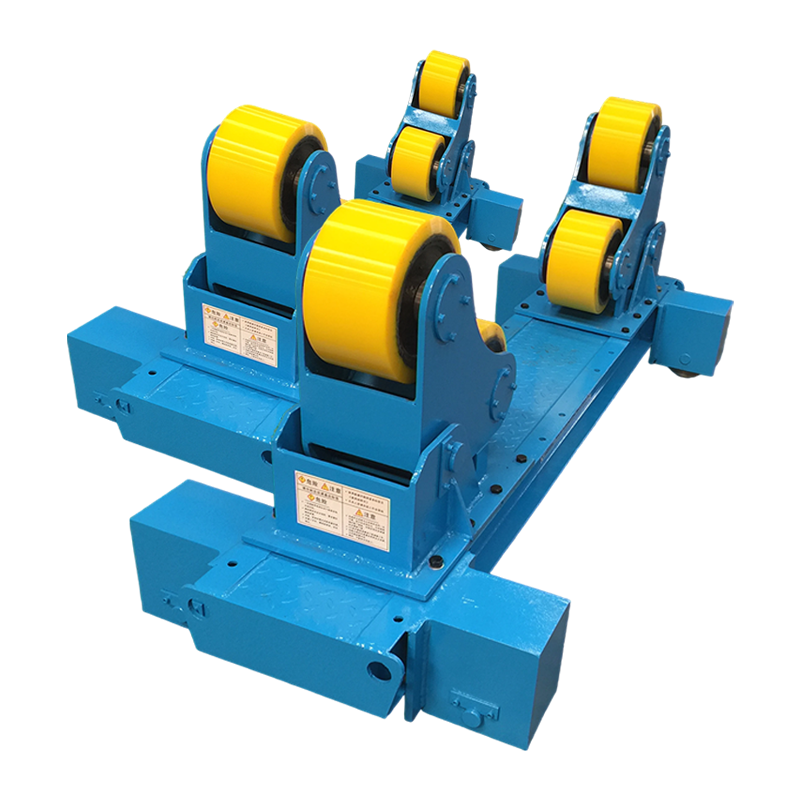
U nádrží, cívek potrubí, hřídelí a nádob přináší rotátor nebo polohovadlo, které spojí spoj do ploché polohy, obvykle větší zisk než spínací procesy.
Plochá poloha vám umožňuje provozovat vyšší proud, aniž by louže utíkala, což zvyšuje rychlost nanášení a zlepšuje profil housenky s MIG nebo stick. Pro válcovou práci, poháněný rotátor s anti-drift kontrolou udržuje stálou rychlost otáčení a zastavuje obrobek plazící se podél válců, takže svar zůstává v konzistentním úhlu.
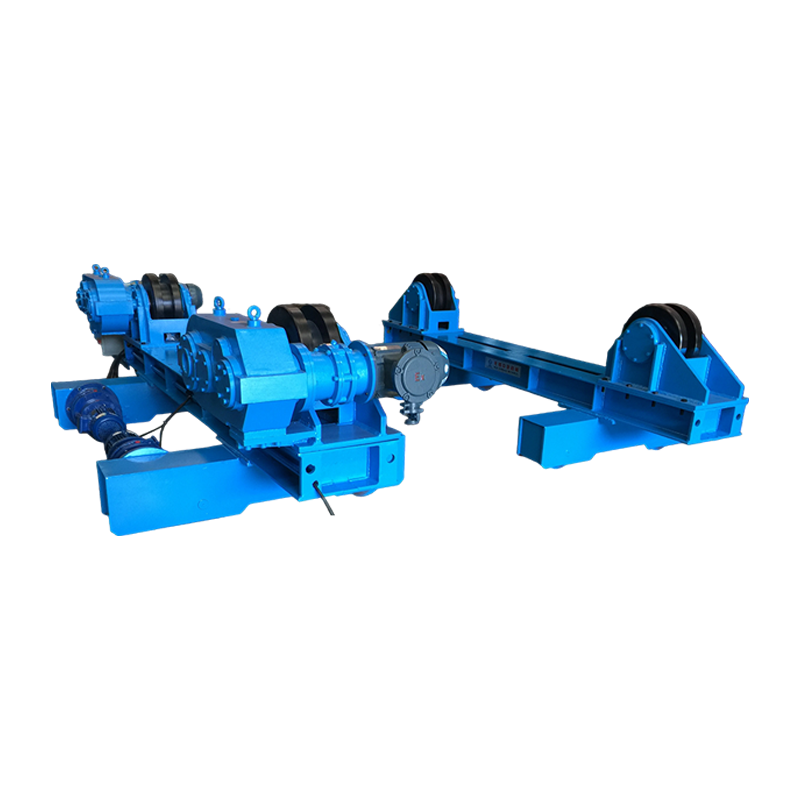
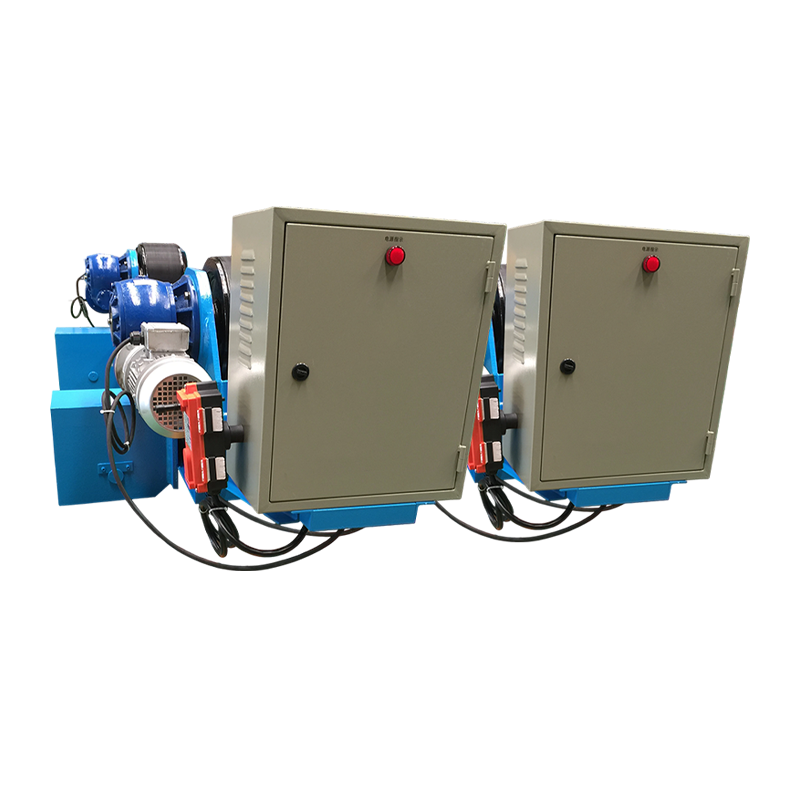 10T Nastavitelný svařovací rotátor s anti-Drift Control Tento 10tunový nastavitelný rotátor využívá senzor a PLC korekci proti driftu k udržení stabilní rotace během obvodového a podélného švového svařování válcových obrobků. Zobrazit produkt →
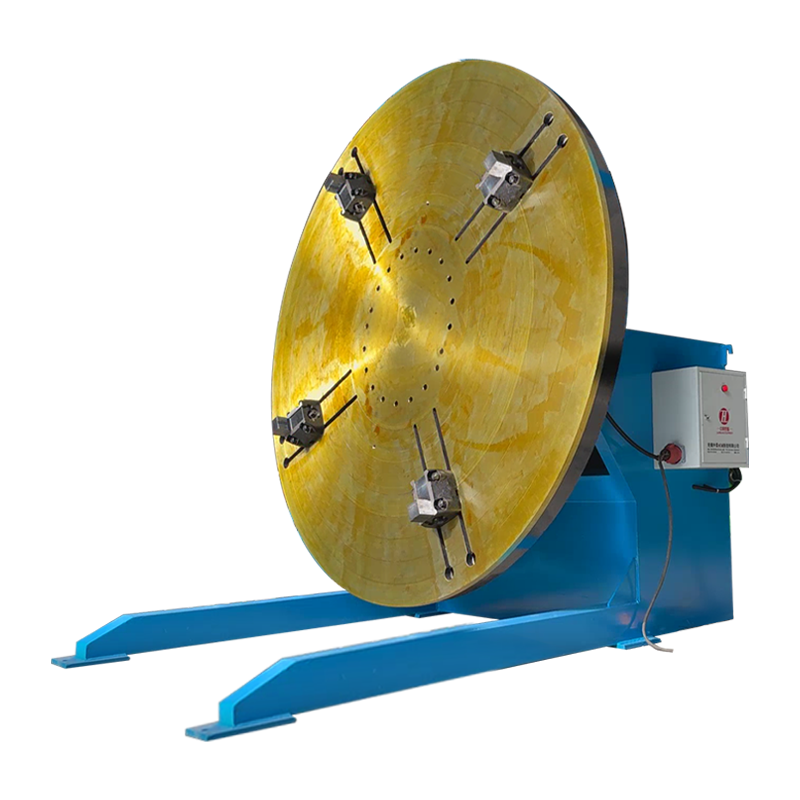
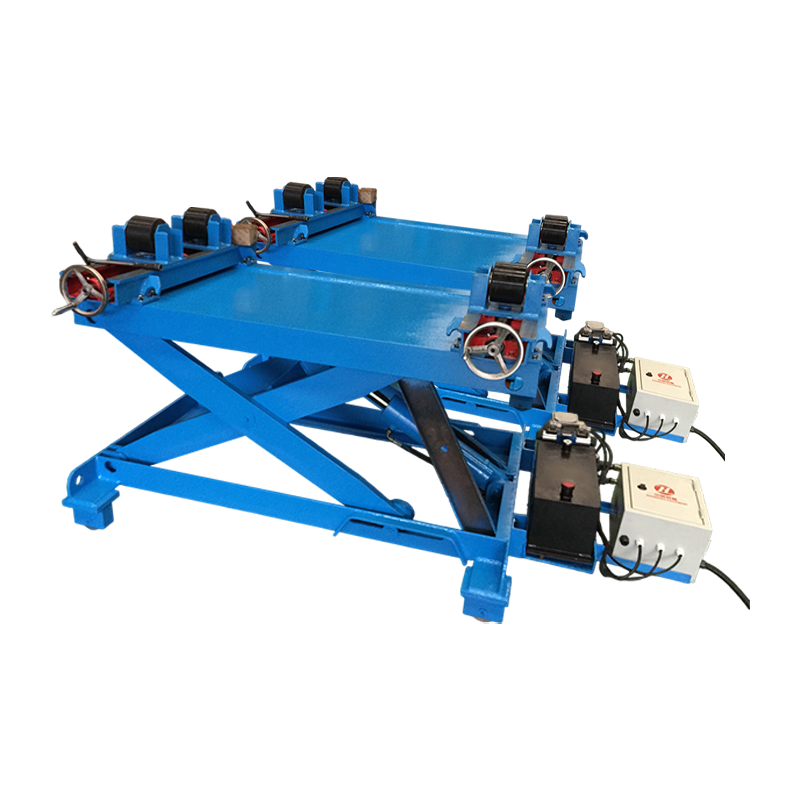
Konvenční polohovadlo slouží ke stejnému účelu pro vyrobené díly, které vyžadují naklánění a otáčení spíše než souvislé otáčení, a u těžkých sekcí plavidel montážní rotátor zvládá jak vyrovnání, tak rotaci před položením prvního průchodu.
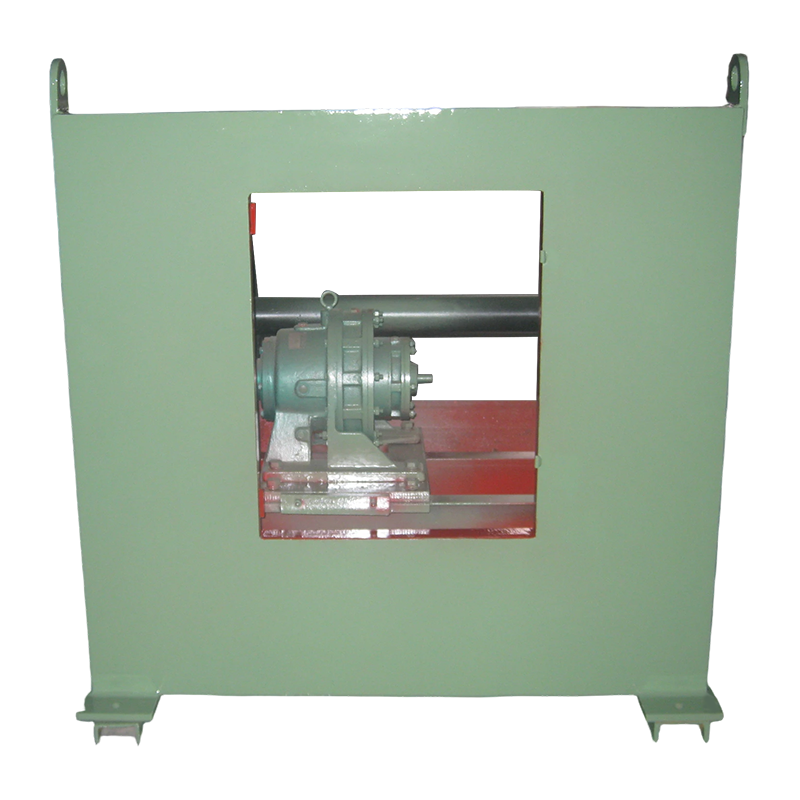 Konvenční svařovací polohovač 3T pro vyrobené díly Tento 3tunový polohovač naklání a otáčí obrobky až do hmotnosti 3000 kg, aby udržoval švy v ploché poloze, s proměnnou frekvencí otáčení a dálkovým nebo nožním ovládáním. Zobrazit produkt →
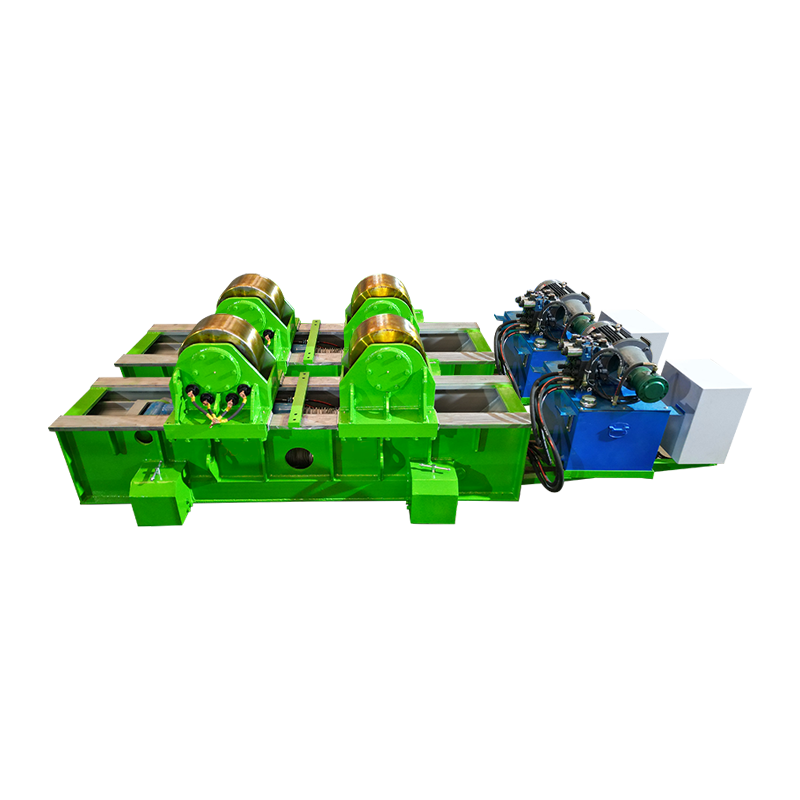
Dimenzování se řídí hmotností obrobku se zdravou rezervou a výběr mezi samonastavitelnými, nastavitelnými a upnutými konstrukcemi závisí na tom, jak velké změny průměru očekáváte. Plný rozsah svařovacího rotátoru pokrývá zatížení třídy 1 t až 1 000 t a praktický vliv na výrobu nádrží a potrubí je popsán v tomto pohledu na jak rotátory mění výrobu nádrží a potrubí .
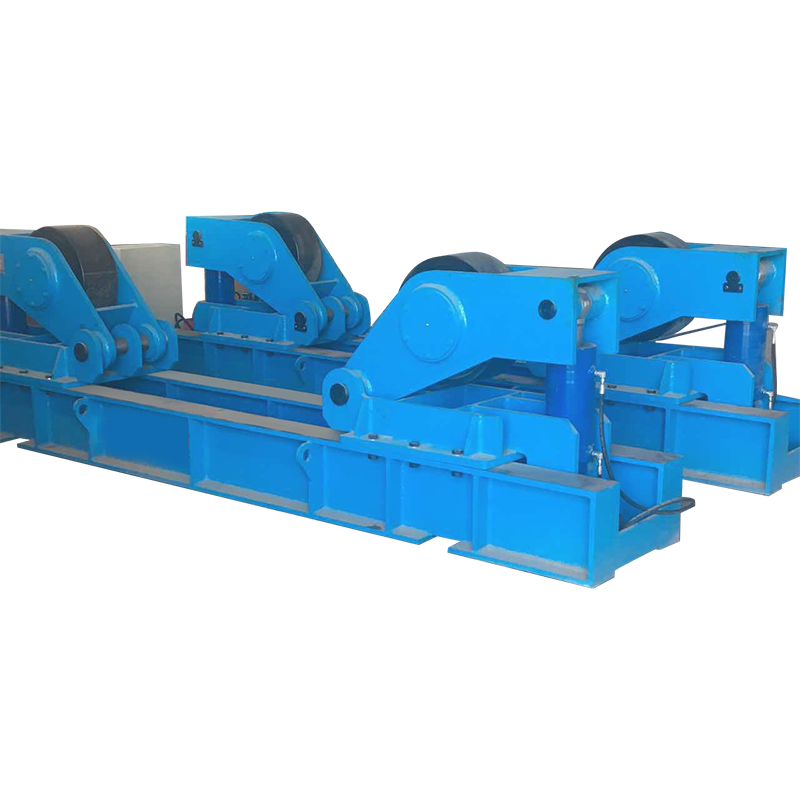 120T Fit-Up svařovací rotátor pro velké válcové obrobky Tento 120tunový rotátor typu master-slave podporuje montáž a svařování velkých válců s nastavitelnou vzdáleností válců a pohonem s proměnnou rychlostí pro větrné věže a tlakové nádoby. Zobrazit produkt →
Kontrolní seznam nákupu: Přiřaďte stroj ke kloubu
Krátký, poctivý audit vaší vlastní práce překoná jakékoli obecné doporučení.
- Rozsah tloušťky: pokud je 70 procent vašich kloubů pod 3 mm, nejprve MIG; pokud je většina 8 mm a více, tyčinka nebo tavidlo.
- Umístění: práce na vnitřních lavicích upřednostňuje MIG; místo, dvůr a venkovní montáž upřednostňují hůl.
- Napájení: Před objednáním třífázového stroje potvrďte napájení, velikost jističe a délku přívodu.
- Dodávka spotřebního materiálu: doplňování plynu je logistický řetězec, elektrodové boxy nikoli. Zkontrolujte, co můžete místně doplnit.
- Pracovní cyklus při vaší intenzitě proudu: nepřetržitá výroba potřebuje volný prostor, nikoli špičkový výkon.
- Víceprocesní pokušení: kombinovaná sada sdílí jeden podavač drátu a přidává možnost tyče, ale výkon tyče u některých jednotek je kompromisem. Vyzkoušejte to na vlastních elektrodách.
MIG vs Stick Welder FAQ
Je svařování tyčí silnější než MIG?
Ani jeden proces není ze své podstaty silnější; kvalifikovaný postup pro oba může překročit pevnost obecného kovu. Stick je tolerantnější ke kontaminaci a poskytuje hlubší penetraci na tlusté, špinavé oceli, zatímco špatně nastavená zkratová MIG housenka na desce je místo, kde se obvykle objevuje nedostatek fúze.
Může MIG stroj také provozovat tyčové elektrody?
Pouze multiprocesní stroje s vyhrazeným režimem páky a správnou výstupní charakteristikou. Standardní sada pouze pro MIG má zdroj konstantního napětí, který je nevhodný pro tyčové elektrody.
Co je jednodušší se naučit, MIG nebo stick?
MIG je snazší pro většinu začátečníků, protože stroj podává výplň a oblouk zůstává rozsvícený. Stick vyžaduje nezávislou kontrolu délky oblouku, úhlu posuvu a rychlosti, takže očekávejte několik týdnů cvičení, než budou korálky konzistentní.
Který proces je vhodnější pro tlustou ocel?
Oba pracují nad 10 mm, ale praktická cesta se liší. Stick používá velké elektrody a více průchodů s odstraňováním strusky mezi nimi; MIG při přenosu stříkáním nebo drátu s tavidlem se ukládá rychleji s menším počtem odstávek.
Potřebuji ochranný plyn pro MIG?
Pevný drát vyžaduje plyn, obvykle směs argonu a CO2, nebo rovnou CO2 pro hlubší průnik do uhlíkové oceli. Plněný drát s vlastním stíněním běží bez láhve a snáší vítr, což z něj dělá praktickou venkovní alternativu k tyči.
Který provoz stojí méně?
Provozní náklady závisí na vaší kombinaci práce, plynu a náplně. Plný drát přemění asi 95 procent své hmotnosti na svarový kov oproti zhruba 60 až 70 procentům na tyč, ale plyn, pronájem regulátoru a manipulace s lahvemi tuto výhodu přináší při práci s malým objemem.
Vyberte si proces, který odpovídá spojům, které svařujete nejčastěji, a poté utraťte zbývající rozpočet na polohovací zařízení, které udržuje tyto spoje ploché a opakovatelné. Skromná sada MIG na rotujícím obrobku překoná větší stroj bojující s gravitací a sada násad s dobrým polohovačem udělá totéž při práci na těžkém plavidle. Rozhodněte se s tloušťkou, umístěním a pracovním cyklem před vámi a argument MIG versus tyč se obvykle vyřeší sám za pár minut.