Nosnost polohovadla na typovém štítku uvádí, co unese jeho vřeteno. Neřekne vám, zda obrobek udrží soustřednost při 0,5 otáčkách za minutu, zda zemní dráha přežije 300 A svařovacího proudu, nebo zda přívěsek přijme přípravek, který již vlastníte. Na tyto otázky odpovídá příslušenství svařovacích polohovadel : sklíčidlo, čelní deska, čelisti, otočné kroužky, sada pohonu, rotační uzemnění a ovládací hardware, které jsou umístěny mezi strojem a svarem.
Pravidlo, které používáme v dílně, je jednoduché – nejprve změřte velikost příslušenství a poté zkontrolujte, zda má polohovač točivý moment, rozsah náklonu a velikosti vrtání, které je podporují. Kupující, kteří vycházejí ze samotné nosnosti, obvykle nakonec zakoupí sadu příslušenství dvakrát, jednou špatně a jednou správně.
Co se počítá jako příslušenství svařovacího polohovače
Cokoli, co mění způsob uchopení, indexování, napájení nebo ochrany obrobku, se počítá jako příslušenství a tento seznam je delší, než navrhuje většina nákupních objednávek.
- Upínání: tříčelisťová a čtyřčelisťová sklíčidla, měkké čelisti, čelní desky, stoly s T-drážkou, úhlové desky, V bloky, polohovací kolíky, rychloupínací sady.
- Pohyb a pohon: servomotory a pohony, planetové nebo bezvůlové redukce, brzdy, rotační enkodéry, domácí a koncové spínače.
- Ovládání a rozhraní: závěsné stanice, nožní pedály, přepínače dvou stanic, moduly rozhraní PLC a robota, relé nouzového zastavení.
- Elektrické: otočné uzemňovací sestavy, sběrací kroužky, svařovací kabelové otočné čepy, držáky hořáků, kabelové dráhy a závěsné systémy.
- Procesní nástroje: plynové rotační spojky, chladicí spojky, vodou chlazené kabelové spojky, ramena pro odsávání par.
První skupina je to, co většina lidí myslí pod pojmem „doplňky“. Další čtyři jsou to, co ve skutečnosti způsobuje neplánované odstávky.
Proč seznam příslušenství rozhoduje o skutečné kapacitě polohovadla
Polohovadlo 2 t vybavené těžkým sklíčidlem, vysokým svazkem čelistí a odsazením obrobku 300 mm od čela vřetena již v praxi není polohovadlo 2 t, protože krouticí moment náklonu se škáluje s poloměrem, zatímco jmenovité hodnoty ložisek a převodovky ne.
Dvě čísla jsou důležitější než zatížení nadpisu. První je radiální zatížení na čele vřetena — hmotnost násobená jeho vzdáleností od ložiska. Druhým je přídržný moment během svařování, kdy gravitace, tah kabelu a síla oblouku působí najednou. Udržujte zhruba 1,5× rezervu točivého momentu na pohonu a stroj bude držet pozici bez lovu.
| Skupina příslušenství | Co ovládá | Specifikace pro potvrzení | Typický příznak nesouladu |
|---|---|---|---|
| Sklíčidlo nebo čelní deska | Přilnavost a soustřednost | Zdvih čelistí, průchozí otvor, házení | Obrobek teče, šev se toulá |
| Čelisti a měkké čelisti | Kontaktní plocha a značení | Výška čelistí, ozubení, materiál | Skluz v rychlosti, deformace na tenké stěně |
| Servopohon a enkodér | Přesnost a opakovatelnost indexu | Točivý moment, rozlišení, vůle | Unášení a lov ve středním průjezdu |
| Rotační zem | Zpětná cesta pro svařovací proud | Aktuální hodnocení, pracovní cyklus, otáčky za minutu | Jiskření uvnitř ložisek, falešné vady svaru |
| Kabelový otočný nebo kluzný kroužek | Obal kabelu a životnost | Vodiče, zesilovače, omezení rychlosti | Únava kabelů a zkraty |
| Spojení plynu nebo chladicí kapaliny | Nepřetržité střídání inženýrských sítí | Tlak, vrtání, typ těsnění | Netěsnosti, pórovitost, chladicí kapalina na spoji |
Přizpůsobení upínání obrobku geometrii obrobku
Kulaté díly chtějí sklíčidlo nebo sadu rolí, krabicové výrobky chtějí stůl s drážkou ve tvaru T s úhlovými deskami a cokoli asymetrického vyžaduje protizávaží plus koník – pořadí určuje geometrie, nikoli rozpočet.
Kulaté a symetrické obrobky
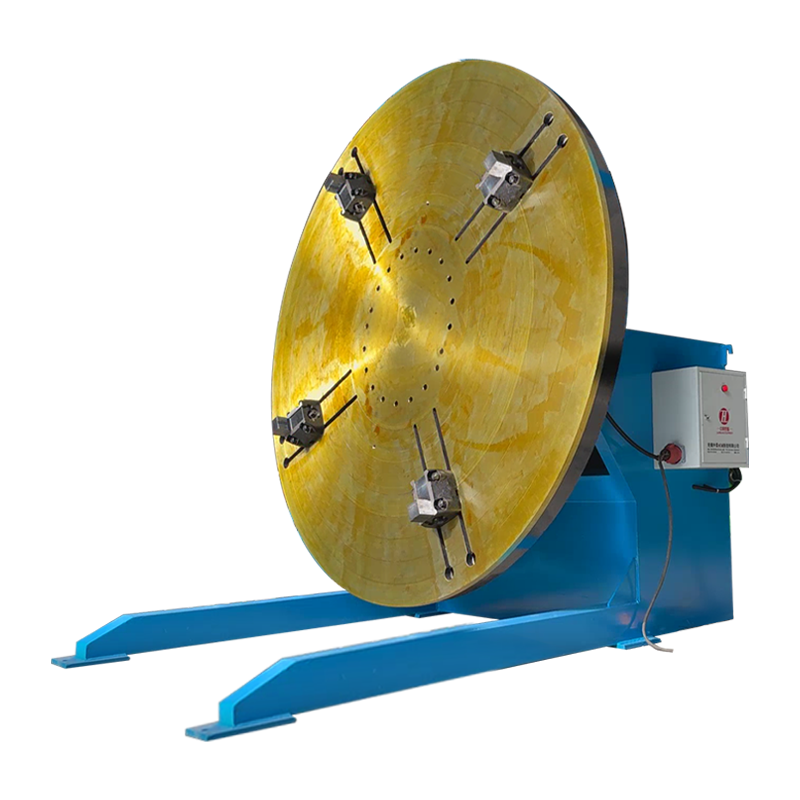
Samostředicí tříčelisťové sklíčidlo je nejrychlejší volbou pro příruby, cívky potrubí a tělesa ventilů, protože se vystředí jedním pohybem; čtyřčelisťové nezávislé sklíčidlo je to pravé, když těžiště leží mimo osu nebo je součástí hrubý odlitek. Porovnejte zdvih čelisti se skutečným rozsahem průměrů, který používáte, nikoli s katalogovým maximem, a ověřte průměr průchozího otvoru, pokud plánujete vést svařovací kabel nebo proplachovací vedení skrz vřeteno.
Krabice, rám a vyrobené díly
Pro H-nosníky, strojní rámy a svařence vám T-drážkový stůl s drážkovanými úhlovými deskami umožňuje nastavení ve dvou osách; sklíčidlo nemůže udržet čtvercový roh bez podložení, které stojí čas na nastavení. Rovinnost stolu a rozteč T-drážek zde záleží více než na tloušťce stolu, protože svorky fungují nejlépe, když šroub dosedne tam, kde se drážka skutečně nachází.
Mimostředné a dlouhé části
Protizávaží a koník nebo pevná podpěra přeměňují nestabilní nastavení na stabilní. Na dlouhých hřídelích chrání podpěra na obou koncích také sklápěcí převodovku před ohybovým momentem, na který nikdy nebyla dimenzována.
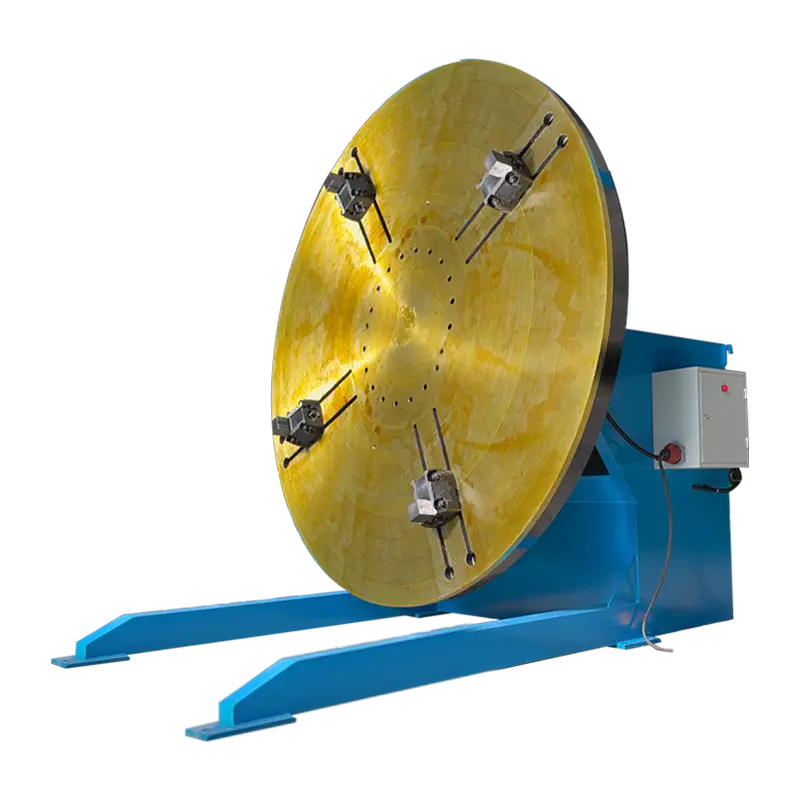 Konvenční svařovací polohovač 3T s vertikálním sklíčidlem soustruhu 3tunový polohovač s přídavnými vertikálními sklíčidly soustruhu, která rozšiřují rozsah upínání pro válcové nebo nepravidelné obrobky a podporují stabilní naklápěcí a rotační svařování. Zobrazit produkt →
Ovládací prvky a elektrické příslušenství: Odkud pochází přesnost indexu
Přesnost indexu je vlastnost systému – motor, reduktor, kodér a regulátor musí být sladěny, nikoli pouze připojeny.
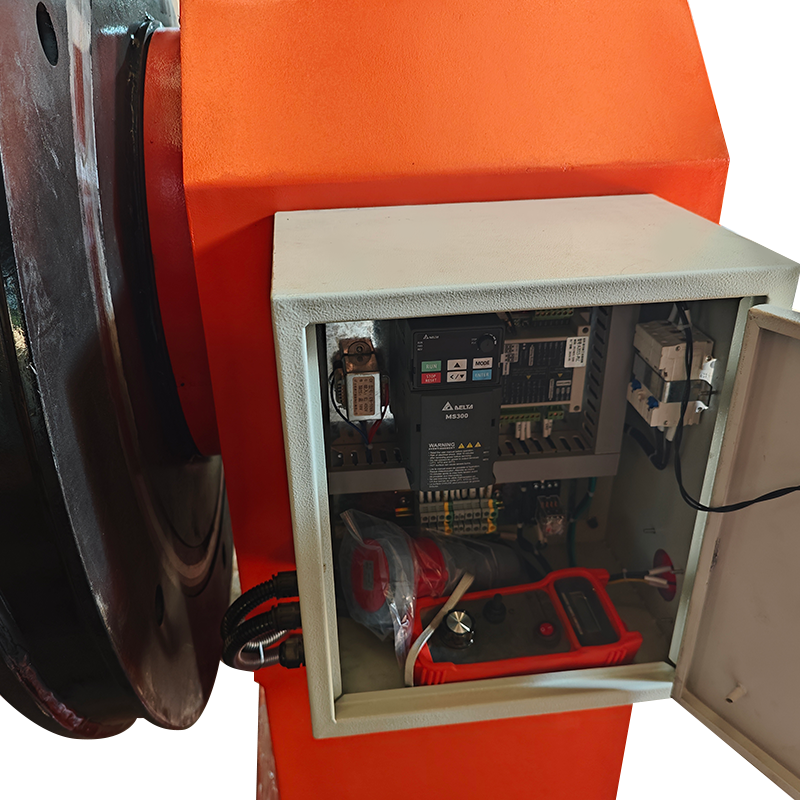
Pohon s proměnnou frekvencí na indukčním motoru vám umožňuje rotaci, ale paket serva s uzavřenou smyčkou vám poskytuje přidržovací polohu, programovatelné úhly, jako je 90° a 180°, a opakovatelnost měřenou v úhlových minutách. U opakujících se kruhových švů se trasa servopohonu obvykle odvděčí spíše menším přepracováním než rychlostí.
Ergonomii si kupte schválně. Nožní pedál uvolňuje obě ruce pro úhel hořáku a plnicí otvor, což je důležitější než většina ovládacích prvků na krátkých, náročných svarech. Přívěsek si zasluhuje své místo, když operátor potřebuje poskočit, nastavit nulu a uložit offsetové pozice, aniž by šel ke skříni. Ať už si vyberete cokoli, potvrďte třídu ochrany proti rozstřiku a brusnému prachu a před odesláním bedny zkontrolujte, zda napětí rozhraní odpovídá standardu zařízení.
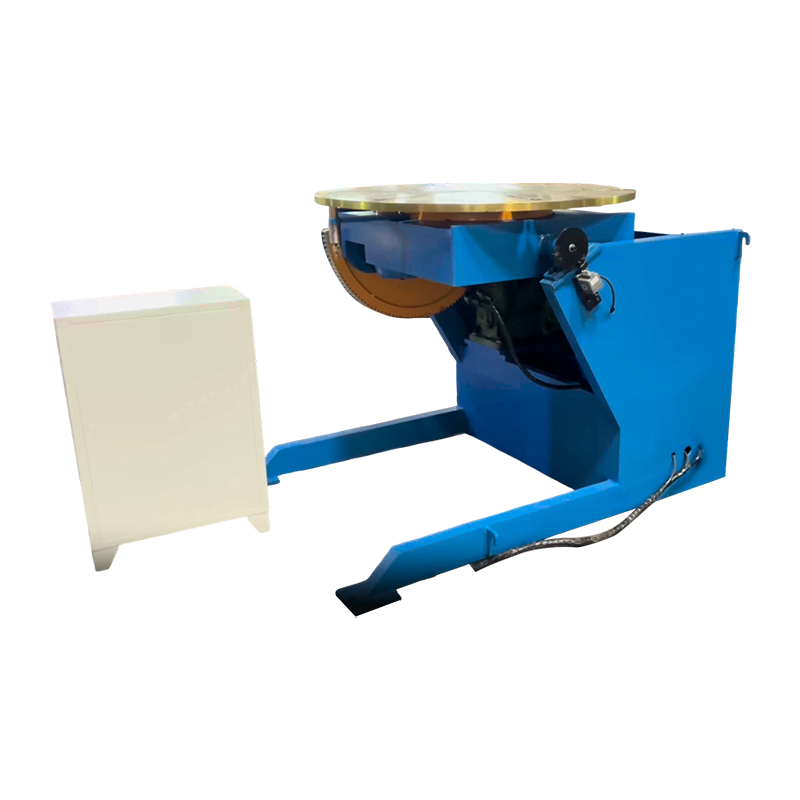 1T servořízené svařovací polohovadlo pro přesné polohování 1tunový servopolohovač s náklonem 0–105°, otáčením o 360° a přesným řízením rychlosti pro automatizované buňky, které vyžadují opakovatelné polohování svaru. Zobrazit produkt →
Uzemnění a vedení kabelů: Příslušenství, které zabraňuje poškození ložisek
Zpětná cesta svařování je doplňkovým rozhodnutím a její přeskočení je nejdražší zkratkou v buňce polohovače.
Pokud se proud vrací přes ložiska vřetena, vzniká oblouk přes mazané kontaktní plochy a tiše je ničí. Vyhrazené otočné uzemnění o velikosti nad vaším maximálním svařovacím proudem, dimenzované na nepřetržité otáčení a izolované od dráhy ložiska, udržuje proud tam, kde má. Spárujte jej s otočným kabelem dimenzovaným na stejnou intenzitu proudu, aby se vedení hořáku po dvaceti otáčkách nenamotalo kolem vřetena. Na články se smíšenými procesy přidejte plynovou rotační přípojku a přípojku chladicí kapaliny s těsněním dimenzovaným na otáčky, které skutečně používáte, nikoli na otáčky uvedené v brožuře.
Dodatečné vybavení a rizika kompatibility, která stojí za to zkontrolovat před objednávkou
Většina problémů s dodatečným vybavením je rozměrová a všechny je levnější najít na výkresu než v dílně.
- Rozhraní vřetena: kružnice šroubu, průměr vodítka, drážka pro pero a kužel musí odpovídat novému sklíčidlu nebo čelní desce, nesmí se přibližovat.
- Elektronika pohonu: typ kodéru, pinout kabelu a řídicí napětí se mezi generacemi přenášejí jen zřídka.
- Točivý moment: příslušenství, které přidává hmotnost nebo offset, snižuje použitelné zatížení stávající převodovky.
- Házení po montáži: změřte to, protože sklíčidlo usazené na otřepu perfektně indexuje a stále svařuje mimo střed.
Tam, kde je skutečným omezením propustnost spíše než přesnost držení, stojí za to si přečíst, jak polohovadlo zapadá do širšího obrazu účinnosti v naší poznámce o řešení neefektivnosti svařování pomocí polohovadel a poté tuto logiku porovnejte s vašimi vlastními dobami cyklu.
 2T dvousloupový svařovací polohovač se zvedacím pracovním stolem 2tunový dvousloupový polohovač s plynulou rotací a zvedacím pracovním stolem pro stabilní podporu velkých, excentrických obrobků v automatizovaných svařovacích sestavách. Zobrazit produkt →
Kontrolní seznam kupujícího pro příslušenství polohovadel
Před uvolněním objednávky písemně potvrďte těchto osm položek; každý z nich způsobil zpožděné uvedení do provozu na něčí podlaze.
Údaje o obrobku
Hmotnost, posunutí těžiště, průměr nebo obálka a nejtenčí stěna, kterou upnete.
Rozhraní vřetena
Kruh šroubu, průměr vodícího čepu, průchozí otvor a kužel, spíše měřeny než vyvolávané.
Povinnost a rychlost
Otáčky za směnu, svařovací proud a otáčky příslušenství musí nepřetržitě přežívat.
- Jmenovité zatížení versus skutečné radiální zatížení na čele vřetena.
- Velikost zdvihu čelisti nebo velikosti stolu oproti skutečné rodině součástí, včetně nadrozměrných zakázek.
- Průměr průchozího otvoru pro vedení kabelu, čištění nebo chladicí kapaliny.
- Jmenovitý proud rotační země a pracovní cyklus.
- Rozlišení kodéru, vůle převodovky a opakovatelnost v úhlových minutách.
- Napětí řídicího rozhraní, protokol a uspořádání nouzového zastavení.
- Ochrana proti vniknutí a ochrana proti rozstřiku pro životní prostředí.
- Dokumentace, náhradní čelisti a sady těsnění pro první rok provozu.
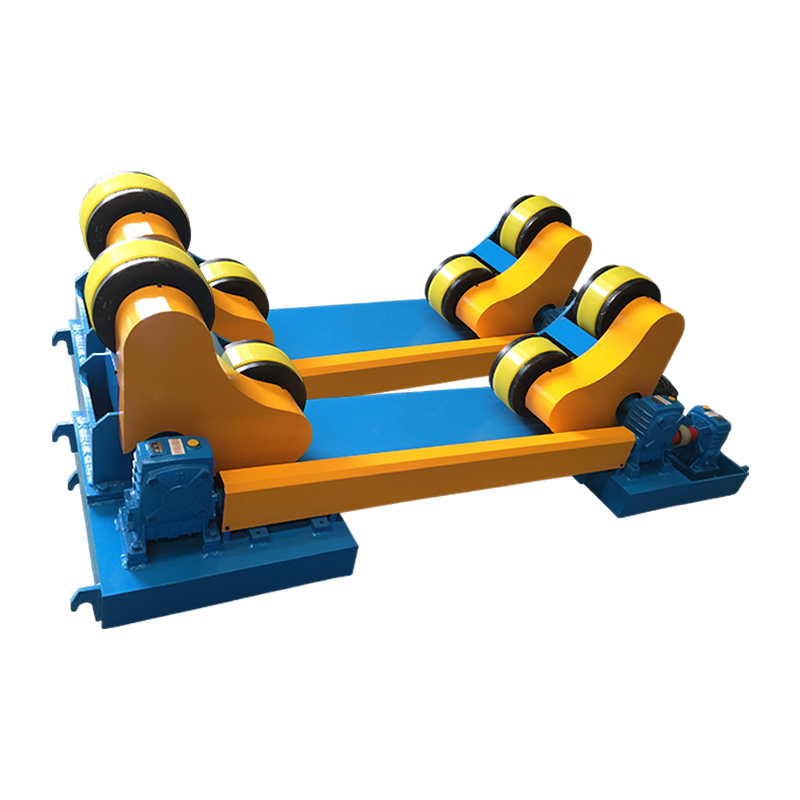
Náš vlastní sortiment svařovací polohovadla a otočné stoly je postaven na tomto pořadí otázek, od 30 kg stolních jednotek po 300 t zakázkové hlavy, takže výběr příslušenství a dimenzování stroje jsou uváděny společně, nikoli postupně.
Často kladené otázky
Potřebuji sklíčidlo nebo čelní desku?
Vyberte sklíčidlo, když se součást vystředí na osu a zdvih čelisti pokryje váš rozsah průměrů; zvolte čelní desku nebo stůl s T-drážkou, když je díl pravoúhlý, nepravidelný nebo potřebuje upínací body mimo střed.
Lze ruční polohovadlo vylepšit servopohonem?
Často ano, ale pouze v případě, že převodovka, brzda a montáž snímače jsou kompatibilní a řídicí skříň podporuje nový pohon; limitujícím faktorem je obvykle mechanické rozhraní, nikoli motor.
Na jakou rychlost otáčení by mělo být příslušenství dimenzováno?
Každé rotační příslušenství ohodnoťte maximálními otáčkami článku, nikoli průměrem, protože otočné čepy, spojky a upínače kabelů se v horní části rozsahu rozkládají rychleji, a to i na krátkou dobu.
Jak ochráním ložiska polohovadla před svařovacím proudem?
Namontujte vyhrazené otočné uzemnění dimenzované nad maximální svařovací proud, udržujte zpětný kabel co nejkratší a při každém intervalu údržby kontrolujte zemnící dráhu místo čekání na hluk ložiska.
Jaká rezerva točivého momentu je dostatečná?
Přibližně 1,5× utahovací moment pokrývá většinu posunů svítidla a tahu kabelu; níže počítejte s tím, že se polohovadlo při dlouhých svarech bude plížit nebo že dojde k poruše pohonu.
Příslušenství není konečnou úpravou polohovadla; jsou tou částí systému, kterou oblouk skutečně vidí. Přizpůsobte upínání obrobku, sadu pohonu, zemnící dráhu a ovládací rozhraní skutečnému obrobku a jmenovité zatížení se stane číslem, na které se můžete spolehnout. Přeskočte tento krok a každá pozdější úprava na podlaze bude částečnou opravou rozhodnutí učiněného příliš brzy.