Svařování nerezové oceli s uhlíkovou ocelí je běžným, ale technicky náročným spojovacím úkolem. Spolehlivá cesta je přímočará: vyberte nadlegované austenitické plnivo, jako je ER309L, použijte postup s nízkým tepelným příkonem a zabraňte kontaminaci železa ze strany uhlíkové oceli. V praxi tato tři rozhodnutí eliminují většinu prasklin, nadměrné tvrdosti a předčasných korozních poruch.
Navzdory vnímaným potížím se v chemických závodech, potravinářských linkách, systémech úpravy vody a konstrukčních ocelových konstrukcích objevují rozdílné kovové spoje mezi nerezovou a uhlíkovou ocelí. Klíčem je nemyslet na to jako na svařování dvou podobných materiálů; je to řízený proces řízení legování a ředění.
Proč je svařování nerezové oceli s uhlíkovou ocelí jiné
Základním problémem je, že uhlíková ocel a nerezová ocel se liší chemií, tepelnou roztažností a mechanickou odezvou. Uhlík migruje z uhlíkové oceli do svarové zóny během ohřevu, což může vytvořit tvrdý, křehký martenzitický pás na tavné lince a změkčenou oduhličenou vrstvu na straně uhlíkové oceli. Austenitická nerezová ocel se také roztahuje asi o 50 procent více než uhlíková ocel, takže spoj po ochlazení vyvíjí značné zbytkové napětí. Ředěním ze základního kovu uhlíkové oceli se zároveň snižuje obsah chrómu a niklu ve svarovém návaru. Pokud přídavný kov není přelegován, může mít hotový svar špatnou odolnost proti korozi nebo nízkou houževnatost.
- Migrace uhlíku způsobuje lokalizovanou tvrdost a křehnutí.
- Nesoulad tepelné roztažnosti zvyšuje zbytkové napětí a riziko deformace.
- Ředění svaru mění chemii naneseného kovu.
- Kontaminace železem na nerezové straně může později vyvolat tvorbu rzi.
Výběr správného přídavného kovu
Krátkou odpovědí je použití 309L nebo 309Mo pro většinu spojů z nerezové oceli s uhlíkovou ocelí. Tato slitina poskytuje dostatečně vysoký obsah chrómu a niklu, aby tolerovala ředění z uhlíkové oceli a stále zanechávala austenitickou svarovou strukturu s dobrou odolností proti korozi. 308 l, který je navržen pro spojování nerezové oceli 304 k sobě, nemá tyto extra slitinové rezervy a není doporučen pro různé spoje.
| Výplň | Nejlepší pro použití | Klíčové vlastnosti | Důležitá úvaha |
|---|---|---|---|
| 308L | Spojení 304 nerez k sobě | Vysoká koroze a estetický vzhled | Nedostatek Cr/Ni pro vysoké ředění; může tvořit martenzit |
| 309L / 309Mo | Svařování nerezové a uhlíkové oceli | Dobrá tolerance ředění; odolává vytvrditelným strukturám | První volba pro většinu servisních prostředí |
| 316L | Spojení 316 nerezových aplikací nebo aplikací s vyšší prohlubní | Molybden dodává odolnost proti důlkové korozi | Stále není vhodný pro ředění uhlíkové oceli; místo toho použijte 309Mo |
| 312 | Silné nepodobné a obtížně svařitelné kombinace | Vysoký obsah feritu, odolný proti praskání | Vyšší pevnost, ale nižší tažnost; vyžaduje nízký tepelný příkon |
| ERNiCr-3 | Vysokoteplotní servis a tepelné cyklování | Nesoulad s nízkou tepelnou roztažností na bázi niklu | Vyšší náklady; vynikající odolnost proti únavovému praskání |
Pro provoz za zvýšených teplot nebo silně cyklovaný provoz jsou přídavné kovy na bázi niklu, jako je ERNiCr-3, lepší volbou než 309L. Svarový kov bohatý na nikl lépe odolává migraci uhlíku a má koeficient roztažnosti bližší koeficientu uhlíkové oceli, což snižuje tepelnou únavu. Pro všeobecné použití je však 309L osvědčenou a cenově výhodnou volbou.
Nejlepší svařovací procesy pro různé spoje
GTAW je nejlepší proces pro kritické práce s nerezovou ocelí, ale GMAW, FCAW a SAW mohou všechny vytvářet přijatelné svary se správnými parametry. Řídícími faktory jsou příkon tepla, ochranný plyn a rychlost jízdy.
- GTAW (TIG): Nejlepší pro tenkostěnné trubky a kořenové průchody, protože poskytuje přesnou regulaci tepla a nízké usazování. Použijte výplňovou tyč ER309L a stínění argon nebo argon-helium.
- GMAW (MIG): Nejlepší pro produkci střední tloušťky. K omezení přísunu tepla použijte pulzní sprej nebo přenos nakrátko. Běžný je ochranný plyn argon s 2–5 % CO2; vyhnout se 100% CO2.
- FCAW: Dobré pro tlusté plechy a opravy v terénu. Pro ploché a horizontální svary použijte drát E309LT1-1 a smíšené stínění argon/CO2. Struska musí být odstraněna mezi průchody.
- SAW: Efektivní pro dlouhé podélné švy na velkých nádržích nebo tlakových nádobách. Použijte vodič 309L a neutrální nebo chromově vyvážený tok. Pečlivá regulace tepla je nezbytná.
Příprava a čistota kloubů
Čistý, správně připravený spoj je polovina úspěchu. Nečistoty, mastnota, vodní kámen a brusný prach z uhlíkové oceli mohou způsobit poréznost a rezavé skvrny na nerezové straně. Používejte speciální kartáče a nástroje z nerezové oceli a nikdy nepoužívejte kartáč, který se dotkl uhlíkové oceli.
- Těsně před svařováním obrouste nebo opracujte čela spoje na lesklý kov.
- Obě strany odmastěte acetonem nebo rozpouštědlem určeným pro přípravu svařování.
- Pro tupý spoj v desce použijte drážku typu single-V se sevřeným úhlem 60–70 stupňů a čelní plochou 1–2 mm.
- Při svařování kořenového průchodu použijte opěrnou tyč nebo pročistěte zadní stranu argonem, abyste zabránili oxidaci.
- Během montáže udržujte stranu z uhlíkové oceli a stranu z nerezové oceli oddělené; pokud je to možné, použijte samostatné svorky.
Ovládání předehřívání, interpass teploty a tepelného vstupu
Tepelné hospodářství je nejdůležitější proměnnou po výběru plniva. U většiny spojů není předehřátí potřeba, ale pokud je sekce tlustá nebo je spoj silně omezený, je přijatelný maximální předehřev 100°C. Vyšší předehřev urychluje migraci uhlíku a vytváří silnější pás martenzitu. Teplota interpassu by měla zůstat pod 150 °C a svar by měl být vytvořen spíše s podélnými housenkami než širokými vazbami.
| Proces | Aktuální | Napětí | Rychlost cestování | Tepelný příkon (cca) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100–150 mm/min | 0,6–1,5 kJ/mm |
| GMAW (puls) | 180–220 A | 22–26 V | 300–400 mm/min | 1,0–1,8 kJ/mm |
| FCAW | 220–280 A | 26–30 V | 350–450 mm/min | 1,2–2,0 kJ/mm |
Užitečným pravidlem je udržovat přívod tepla na co nejnižší úrovni, aniž by došlo k nedostatku fúze. Použijte krátké průchody a nechte spoj mezi průchody vychladnout, když teplota mezi průchody stoupá.
Polohování a automatizace pro spolehlivé svary
Umístění obrobku do nejvýhodnější orientace a použití mechanické regulace rychlosti pojezdu dramaticky sníží vady při svařování různých kovů. Jednoduché ruční svařování může fungovat, ale otočení spoje do ploché polohy je daleko spolehlivější.
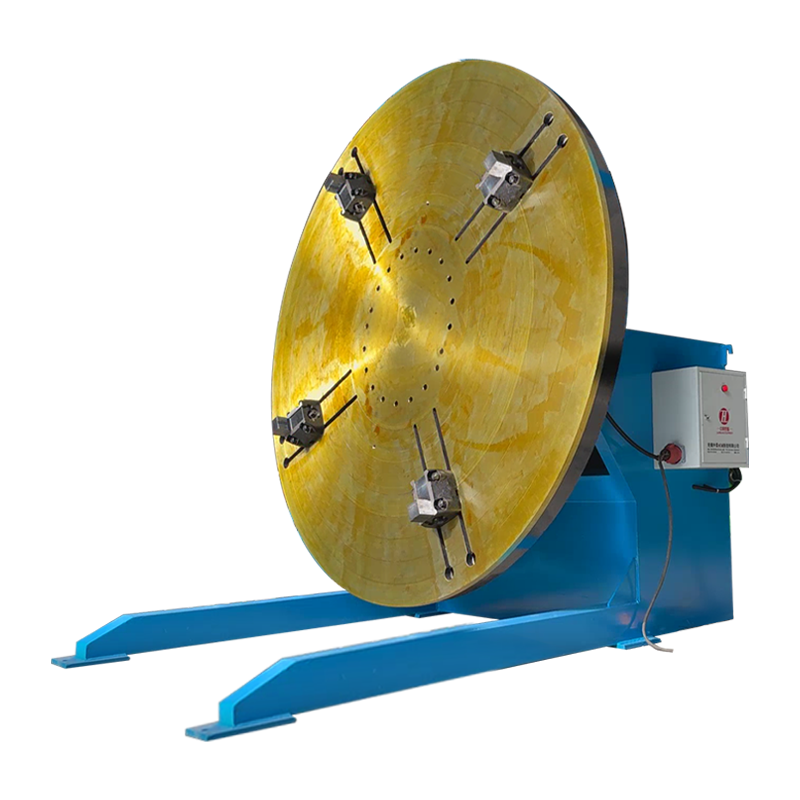
U sestav a tvarovek s malým průměrem může svařovací polohovadlo prezentovat spoj ve vhodném úhlu a otáčet obrobek, zatímco svářeč udržuje hořák v klidu.
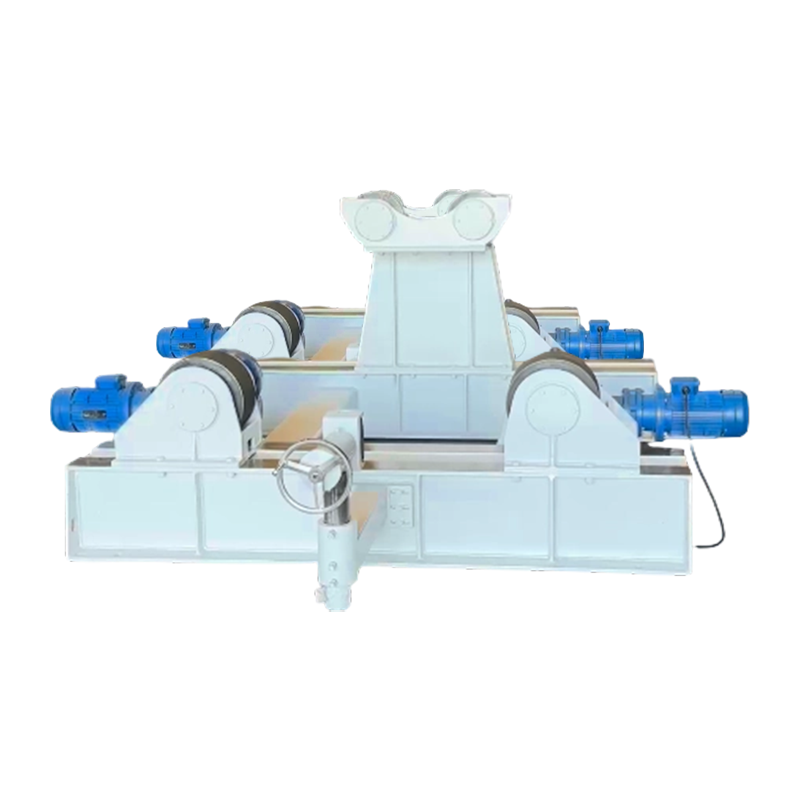
 1tunový konvenční svařovací polohovač pro malé sestavy Toto konvenční svařovací polohovadlo má jmenovitou kapacitu 1 tuny a otáčí sestavy s malým otvorem do vhodných úhlů, což svářečům umožňuje udržet hořák stabilní a dosáhnout konzistentního umístění spoje. Zobrazit produkt →
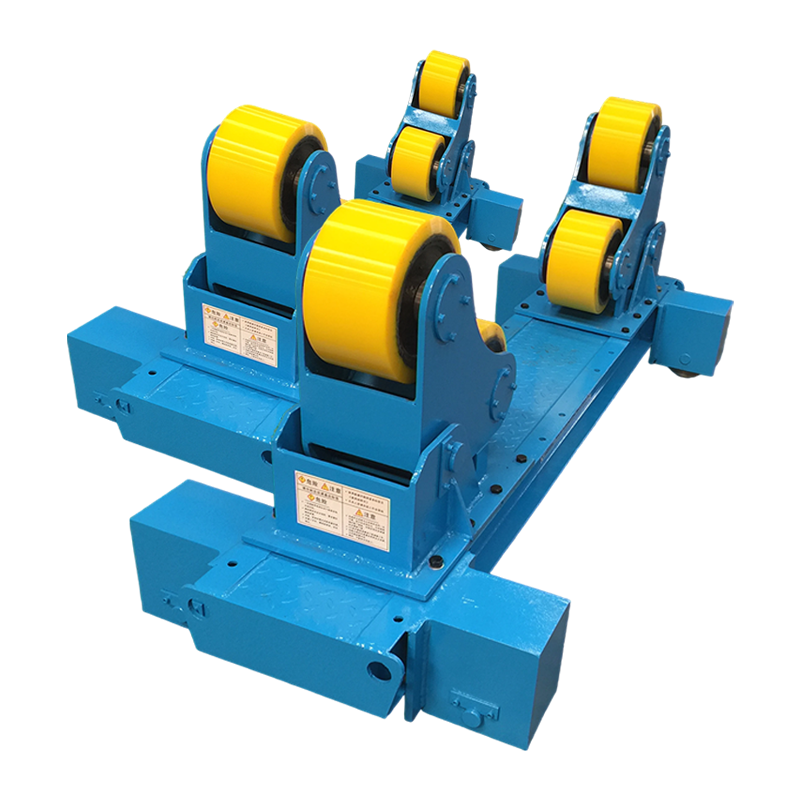
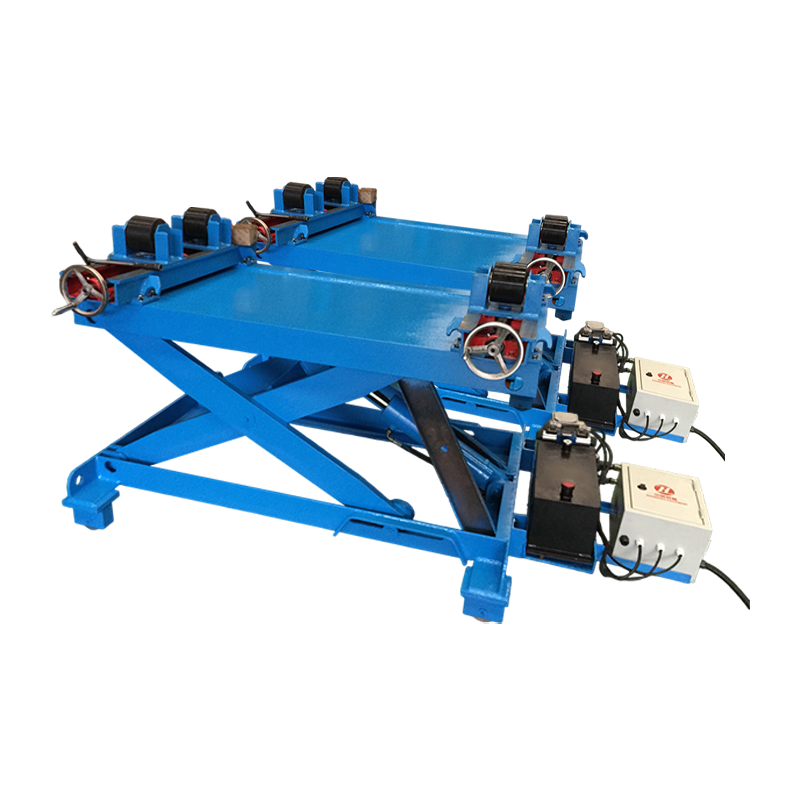
U plášťů nádrží, cívek trubek a válcových částí otáčí svařovací rotátor šev řízenou rychlostí, takže svarová lázeň zůstává v konzistentní ploché poloze. Tento přístup je zvláště užitečný, když je kombinovaná práce z nerezové a uhlíkové oceli příliš těžká na ruční manipulaci. Můžete si přečíst více o jak rotační svarové spoje snižují přepracování při výrobě kovových nádrží a trubek .
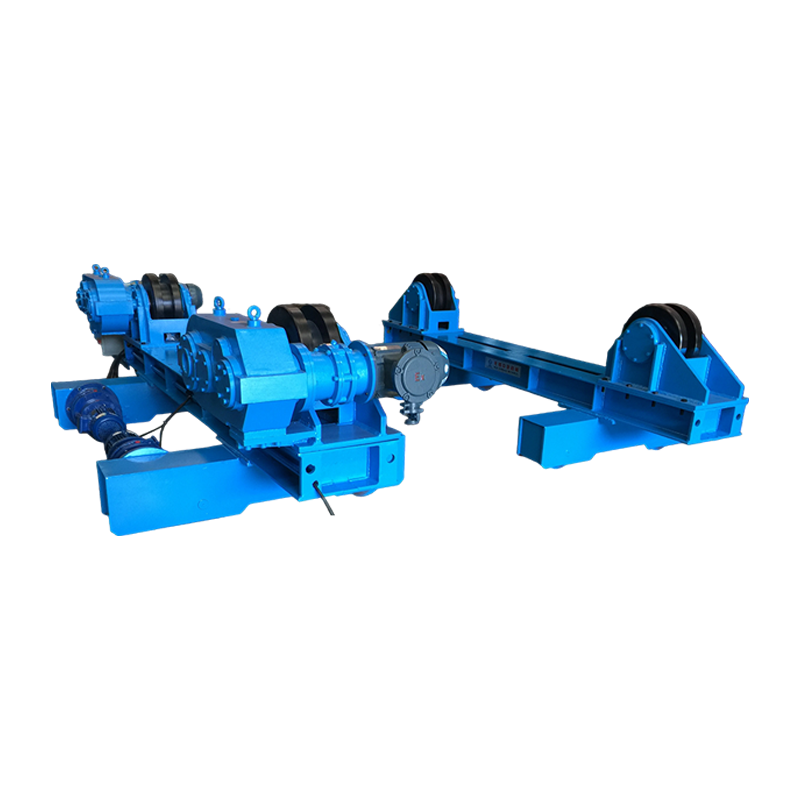
 10tunový svařovací rotátor s elektrickým orbitálním pohybem a zvedáním 10tunový svařovací rotátor s elektrickým orbitálním pohybem a elektrickým zvedáním, navržený k otáčení těžkých válcových švů řízenou rychlostí, přičemž udržuje svarovou lázeň plochou pro konzistentní výsledky. Zobrazit produkt →
U delších svarů, které vyžadují GMAW nebo SAW, manipulátor se sloupkem a výložníkem pohybuje svařovací hlavou podél spoje rovnoměrnou rychlostí a udržuje úhel hořáku pevný. To odstraňuje lidskou variabilitu, která často způsobuje zředění a studené klíny.
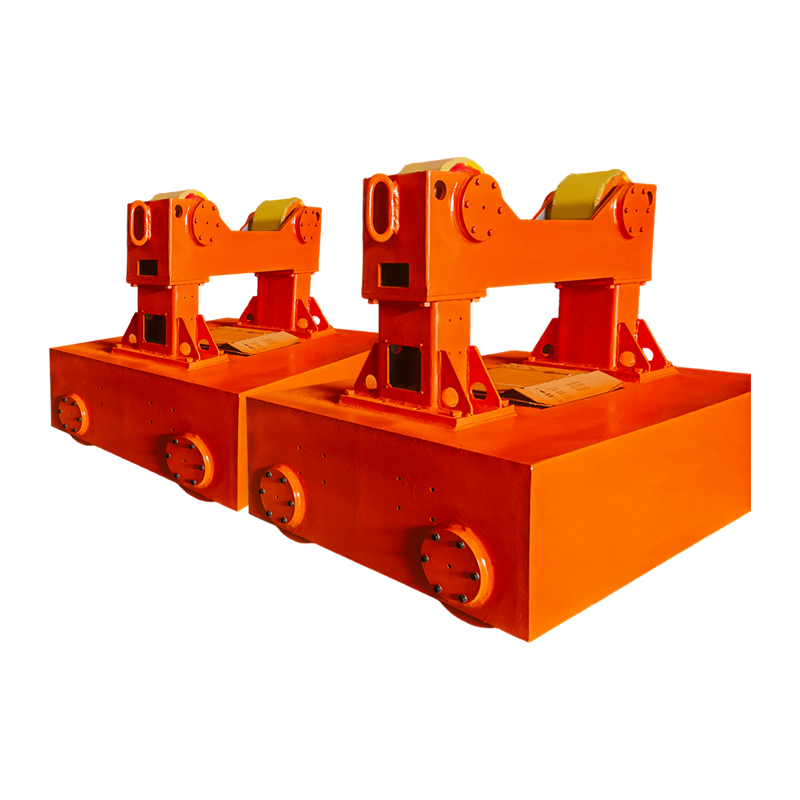
 Přizpůsobený sloup a výložník 4030 s elektrickým orbitálním pohybem Přizpůsobený manipulátor se sloupem a výložníkem s elektrickým orbitálním pohybem, pohybující svařovací hlavou podél dlouhých svarů stálou rychlostí a pevným úhlem, což snižuje variabilitu člověka pro GMAW nebo SAW. Zobrazit produkt →
Tato nastavení neeliminují potřebu dobrého postupu, ale mnohem snáze udržují strategii nízké mezipropustné teploty a nízkého tepelného příkonu, na kterou 309L spoléhá.
Kontrola po svařování a povrchová úprava
Po svaření pečlivě zkontrolujte spoj, zejména tavnou linii na straně uhlíkové oceli. Hodnota tvrdosti nad 350 HV v této zóně často naznačuje, že přívod tepla byl příliš vysoký nebo že výplň byla špatná. Kontrola povrchu s penetračním testováním může odhalit praskliny a poréznost, zatímco ultrazvukové nebo radiografické testování se používá, když je součást kritická.
Pokud bude nerezová strana čelit korozivním médiím, odstraňte zabarvení svaru a vrstvu oxidu mořením nebo drátěným kartáčem a poté povrch pasivujte. Nedovolte, aby částice uhlíkové oceli zůstaly na nerezové straně, protože by zrezivěly a vytvořily koncentrovaný korozní článek. Pokud aplikační kód vyžaduje uvolnění napětí, udržujte teplotu nízkou a krátkou – ideálně kolem 350–400 °C – abyste omezili difúzi uhlíku.
Běžné diskontinuity a jak se jim vyhnout
Většině defektů v této kombinaci materiálů lze předejít, pokud zůstanete u 309L nebo slitiny niklu, budete regulovat teplo a budete udržovat spoj čistý. V tabulce níže jsou uvedeny běžné problémy a opravy.
| Defekt | Pravděpodobná příčina | Nápravné opatření |
|---|---|---|
| Pórovitost | Mokré tavidlo, mastné povrchy, nedostatek stínění | Odmastěte, vysušte spotřební materiál, zkontrolujte průtok plynu a vzdálenost trysek |
| Horké praskání | Vysoký obsah síry nebo fosforu v obecném kovu; vysoký tepelný příkon | Očistěte hrany spár; použijte plnič 309L nebo 312; nižší tepelný příkon |
| Tvorba martenzitu | Vysoké ředění, vysoká interpass teplota | Použijte nadlegované plnivo; udržujte interpass pod 150°C; omezit tkaní |
| Podříznutí | Nadměrný proud nebo rychlost jízdy | Snižte svařovací proud; mírně zpomalte nebo upravte úhel pistole |
| Rez na nerezové straně | Znečištění železem od kartáčů nebo broušení | Používejte speciální nástroje z nerezové oceli; po svařování vyčistit a pasivovat |
Často kladené otázky
Mohu svařovat nerezovou ocel s uhlíkovou ocelí s 308L?
Můžete, ale není to dobrý nápad. Uhlíková ocel ředí svarovou lázeň 308L, což snižuje obsah chrómu a niklu natolik, že vytváří martenzit a snižuje odolnost proti korozi. 309L je minimální doporučená výplň pro tuto nepodobnou kombinaci.
Potřebuji předehřátí před svařováním nerezové oceli s uhlíkovou ocelí?
Obvykle ne. U silných profilů nebo silně omezených spojů je přijatelný maximální předehřev 100 °C. Vyšší teploty urychlují migraci uhlíku a vytvářejí křehkou vrstvu na fúzní lince.
Zreziví svařovaný spoj?
Nechráněná strana z uhlíkové oceli zreziví. Nerezová strana by měla zůstat odolná proti korozi, pokud je povrch očištěn a pasivován a je zabráněno kontaminaci železem. Natřete nebo natřete stranu z uhlíkové oceli pro vnější servis.
Mohu použít svařování MIG se 100% ochranným plynem CO2?
To se nedoporučuje. Čistý CO2 přidává uhlík do svaru a oxiduje chrom, čímž snižuje odolnost nerezové strany proti korozi. Použijte argon smíchaný s 2–5 % oxidu uhličitého nebo argon s 1–2 % kyslíku.