Nosníky I se vyrábějí dvěma základními způsoby: válcováním za tepla jednoho ocelového předvalku nebo svařováním tří ocelových plátů dohromady. Válcováním za tepla se vyrábí většina standardních konstrukčních profilů, zatímco svařovaná výroba vytváří zakázkové plechové nosníky. Volba mezi nimi závisí na požadované velikosti sekce, množství a potřebách tolerance.
Co je to I-Beam?
Nosník I je ocelový prvek se svislým stojinou a dvěma vodorovnými přírubami ve tvaru písmene „I“. Geometrie umisťuje největší množství materiálu tam, kde jsou největší ohybová napětí, díky čemuž je profil výjimečně účinný pro ohybové i axiální zatížení.
Hloubka sekce, šířka pásnice a tloušťka stojiny se liší podle konstrukční aplikace. Standardní válcované I-nosníky se řídí publikovanými rozměrovými tabulkami, zatímco svařované plechové nosníky lze zkonstruovat na téměř jakoukoli praktickou velikost.
Výroba I-Beam válcovaných za tepla
Válcování za tepla je nejběžnější metodou pro výrobu standardních I-paprsků, protože poskytuje konzistentní mechanické vlastnosti, úzké tolerance a vysoký objem výroby při relativně nízkých nákladech na metr.
Tavení a rafinace
Proces začíná vytvořením čisté taveniny legované oceli s přesnou chemií. Ocelový šrot nebo primární železo se taví v elektrické obloukové peci nebo v zásadité kyslíkové peci a pro dosažení požadované kvality se přidávají legující prvky, jako je mangan, chrom a nikl. Nečistoty jako síra a fosfor jsou odstraněny během rafinace, aby byla zajištěna svařitelnost a houževnatost.
Casting
Rafinovaná roztavená ocel se odlévá do pravoúhlých sochorů nebo bloků, které budou válcovány do konečného profilu. Sochor ztuhne, nechá se vychladnout a poté se znovu zahřeje v peci pro ohřev na přibližně 1200 °C před zahájením válcování.
Válcování
Ohřátý předvalek je tvarován do I profilu průchodem přes sled válcovacích stolic v univerzální válcovací stolici. Horizontální a vertikální válce postupně tvoří stojinu a příruby. Operace zahrnuje hrubovací průchody, mezilehlé průchody a konečný dokončovací průchod, který kontroluje přesné rozměry a stav povrchu. K válcování dochází mírně nad teplotou rekrystalizace, což zjemňuje strukturu zrna a zlepšuje pevnost a houževnatost.
Tepelné zpracování
Po válcování se I-paprsek buď nechá přirozeně vychladnout, nebo se podrobí řízeným tepelným cyklům. Normalizaci, kalení nebo temperování lze použít pro vysokopevnostní nebo nízkoteplotní provoz. Rychlost ochlazování přímo ovlivňuje tvrdost, mez kluzu a svařitelnost hotového profilu.
Testování a inspekce
Hotové I-nosníky válcované za tepla jsou ověřeny na chemické složení, pevnost v tahu, mez kluzu a tažnost. Rozměrové kontroly potvrzují šířku pásnice, tloušťku, délku a přímost podle uznávaných norem, jako je AISC nebo EN. U kritických nosných aplikací lze použít nedestruktivní testování – obvykle ultrazvukovou nebo magnetickou kontrolu částic.
Výroba svařovaných nosníků I
Svařované I-nosníky, také známé jako deskové nosníky, jsou vyrobeny ze tří samostatných ocelových plátů: jedné stojiny a dvou přírub. Tato metoda se volí, když jsou profily válcované za tepla příliš velké, když je potřeba neobvyklá hloubka, nebo když velikosti plechů mohou poskytnout lepší ekonomiku pro konkrétní projekt.
Řezání a příprava desky
Desky jsou řezány na požadovanou šířku a délku pomocí CNC řezání plamenem, plazmového řezání nebo řezání. Žebro a přírubové desky jsou typicky otryskány, aby se odstranily okují, a hrany jsou zkoseny, když jsou požadovány svary s plným průvarem.
Fit-Up a stehové svařování
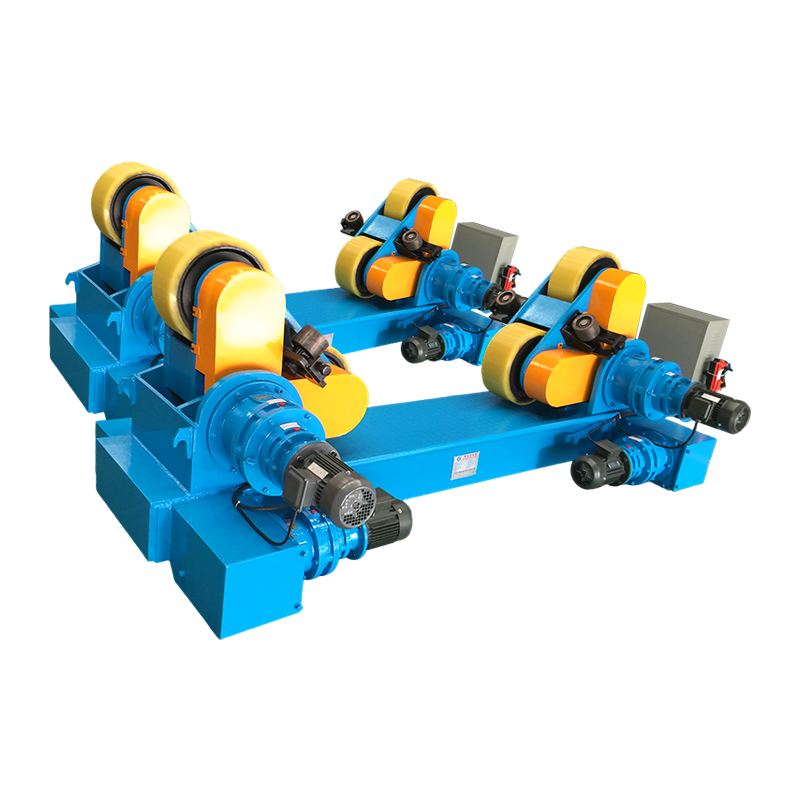
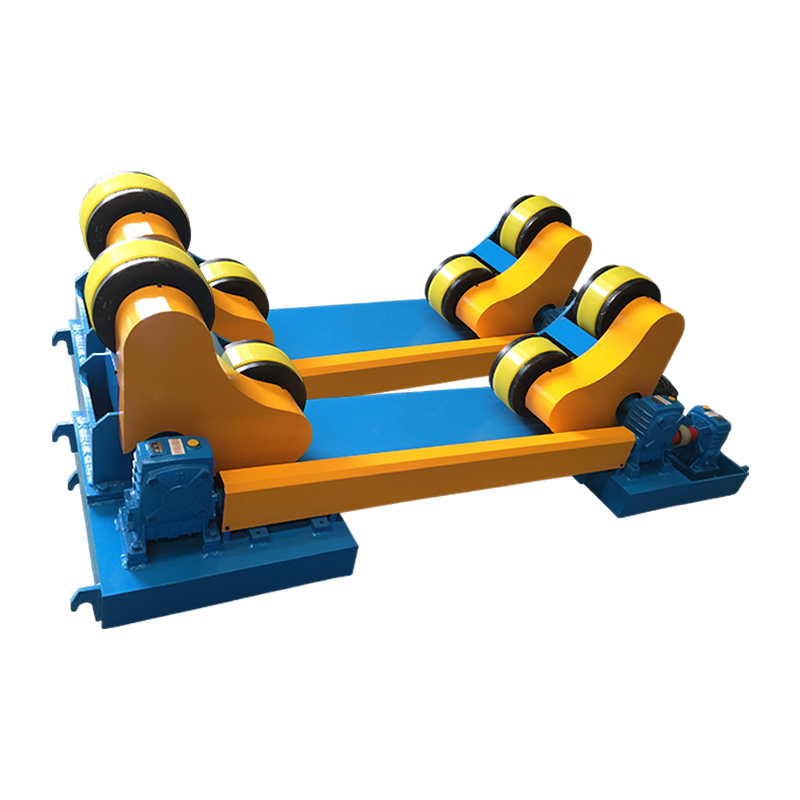
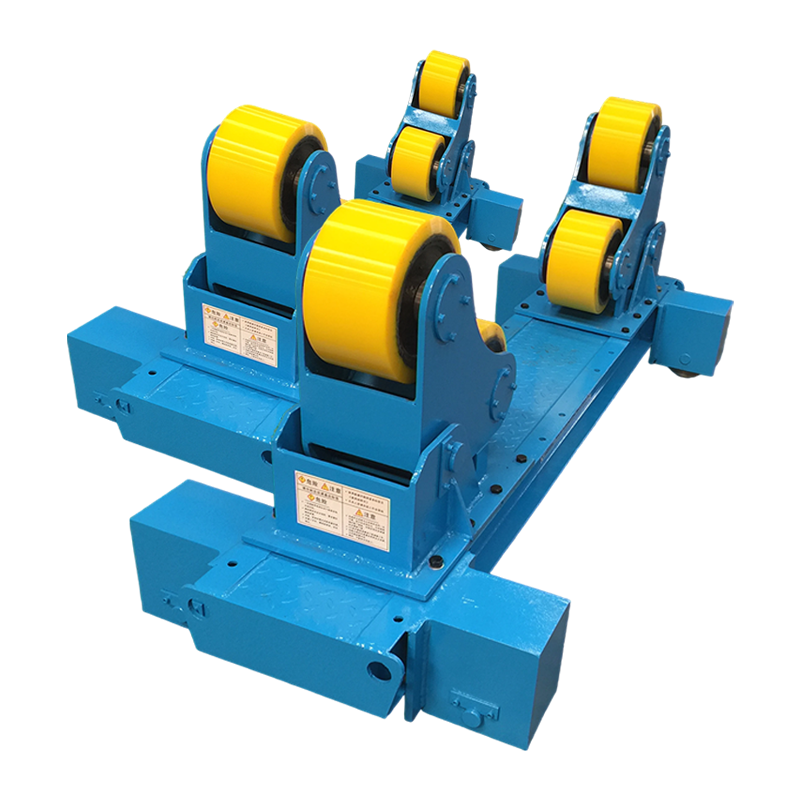
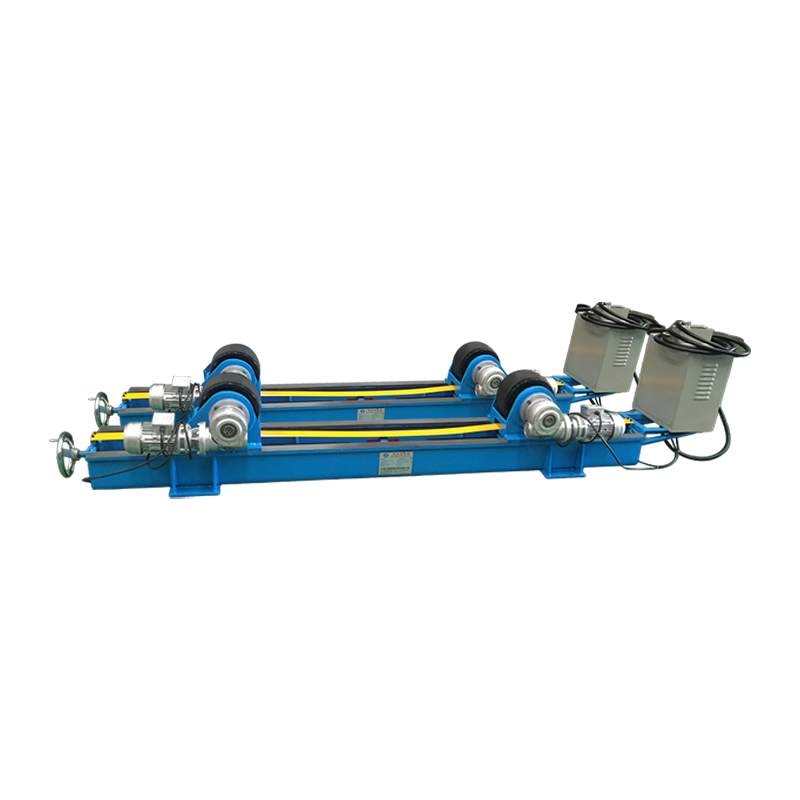
Nařezané desky jsou upnuty v upínacím přípravku, který drží stojinu kolmo k přírubám, a pro udržení tvaru sestavy jsou aplikovány stehové svary. Nastavitelný svařovací rotátor s hydraulickým zvedáním a ručním orbitálním pohybem může pomoci vyrovnat sestavu i u větších sekcí, zlepšit přesnost a bezpečnost pracovníků.
 Upevňovací svařovací rotátor 40T s hydraulickým zvedáním a ručním orbitálním pohybem Tento rotátor pomáhá při vyrovnávání velkých sestav pásu s přírubou, čímž zlepšuje přesnost a bezpečnost při bodování. Jeho hydraulické zvedání a ruční orbitální pohyb usnadňují polohování pro těžší sekce. Zobrazit produkt →
Automatické svařování
Spojovaná sestava je svařena pomocí svařování pod tavidlem (SAW) nebo svařování plynovým kovovým obloukem (GMAW). Svařovací centrum nebo sloupový výložník umístí hořák podél spoje a paprsek je často podepřen válečky, aby se udržela konzistentní rychlost pojezdu. Přívod tepla musí být řízen, aby se omezila deformace a zbytková napětí, zejména u dlouhých tenkých pásů.
Dokončení a kontrola
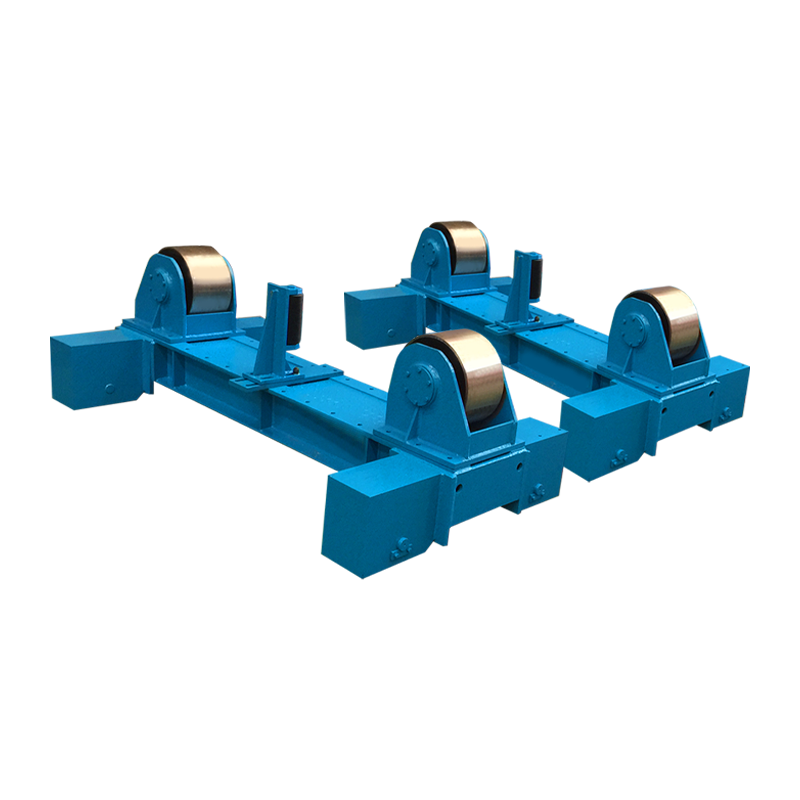
Po svaření může být nosník narovnán a svarové plochy jsou broušeny tam, kde je to specifikováno. Pro opakovanou manipulaci může svařovací polohovadlo řízené servopohonem naklonit paprsek a zlepšit přístup operátora během dokončování a kontroly. Svařované I-nosníky jsou kontrolovány vizuálně a ultrazvukovým testováním na spojích mezi pásem a přírubou a rozměrové kontroly ověřují výšku pásu, šířku pásnice a prohnutí.
 Servo-řízené svařovací polohovadlo pro dokončování a kontrolu paprsku Toto polohovadlo naklání svařované nosníky a zlepšuje přístup operátora během rovnání, broušení a kontroly. Jeho servořízení umožňuje přesné nastavení pro efektivní dokončovací práce. Zobrazit produkt →
I-nosníky válcované za tepla vs. svařované
Profily válcované za tepla dominují standardním konstrukčním aplikacím, zatímco svařované plechové nosníky jsou preferovány, když jsou požadovány zakázkové velikosti nebo výjimečně velké hloubky. Hlavním kompromisem je cena za metr versus flexibilita návrhu.
| Aspekt | Válcované za tepla | Svařované |
|---|---|---|
| Proces | Jednoduchý předvalek tvarovaný na válcovací trati | Tři ocelové pláty svařené dohromady |
| Velikost sekce | Standardní profily až po praktické meze odvalování | Vlastní šířka a hloubka, často přesahující válcované limity |
| náklady | Nižší na metr pro standardní velikosti | Vyšší výrobní náklady |
| Rychlost výroby | Velmi vysoká hlasitost | Pomalejší, projekt od projektu |
| Flexibilita | Omezeno na dostupné velikosti kapek | Vysoce rozměrné |
| Typické použití | Budovy, mosty, rámy strojů | Těžké konstrukce, nosníky s dlouhým rozpětím, specializovaná zařízení |
Kontrola kvality a standardy
Kontrola kvality ve výrobě I-paprsků se opírá o chemickou analýzu, mechanické testy a ověřování rozměrů podle uznávaných strukturálních norem. Profily válcované za tepla se obvykle řídí normami AISC nebo EN, zatímco svařované nosníky se řídí AWS D1.1 nebo ekvivalentním konstrukčním předpisem pro svařování.
U svařovaných I nosníků je kvalifikace svařovacích postupů a svářečů nesmlouvavá. Kontrola přívodu tepla, zajištění správného uchycení a výběr správného svařovacího manipulačního zařízení – to vše je rozhodující pro vytvoření spolehlivého svaru mezi pásem a přírubou. Můžete prozkoumat, jak moderní technologie svařování hlouběji ovlivňuje výrobu a kvalitu oceli.
Často kladené otázky
Jsou všechny I-nosníky vyrobeny válcováním za tepla?
Ne. Nosníky I lze válcovat za tepla nebo svařovat. Nejběžnější jsou válcované profily, ale v případě potřeby velkých nebo neobvyklých rozměrů se používají svařované plechové nosníky.
Jaký je rozdíl mezi I-paprskem a H-paprskem?
Příruby nosníku H jsou obecně širší a více rovnoběžné, zatímco standardní příruby nosníku I mají mírné zúžení. Oba jsou vyráběny pomocí podobných procesů válcování nebo svařování.
Jak se vyrábí zakřivené I-nosníky?
Zakřivené I-nosníky se typicky vyrábějí válcováním za studena, indukčním ohýbáním nebo řezáním pásu a svařováním desek do zakřivení. V minulosti se zakřivené ocelové nosníky často vyráběly kyslíko-palivovým řezáním a svařováním.
Jaké třídy oceli jsou typické pro I-nosníky?
Běžné konstrukční třídy zahrnují ASTM A992, A572 a EN S275/S355. Výběr závisí na požadavcích na zatížení, tažnost a svařitelnost.
Jak se kontrolují svařované I-nosníky?
Svařované I-nosníky jsou kontrolovány vizuálně a ultrazvukovým testováním v zónách svaru. Rozměrové kontroly ověřují výšku stojiny, šířku pásnice a přímost podle výkresu návrhu.
Závěr
Začněte konstrukčními požadavky a poté zvolte způsob výroby. Standardní válcované I-nosníky jsou pro typickou konstrukci nejekonomičtější. Když návrh vyžaduje vlastní hloubky, velká zatížení nebo velké úseky deskových nosníků, nabízí svařovaná výroba potřebnou flexibilitu. Stejně důležité jako samotný proces svařování – zejména na výrobní lince – je použití spolehlivého manipulačního a polohovacího zařízení. Dobré uchycení, kontrolovaný tepelný příkon a správná kontrola jsou klíčem ke strukturálně zdravému I-paprsku.