A polohovadlo pro svařování trubek je motorizovaný rotační přípravek, který přidržuje a otáčí obrobek trubky řízenou rychlostí a úhlem, takže svářeč může udržovat optimální plochou nebo horizontální polohu svařování v celém spoji, spíše než ručně přemisťovat sebe nebo trubku. Místo svařování nad hlavou, svisle nebo kolem pevné trubky – polohy, které zkracují dobu zapálení oblouku, zvyšují četnost defektů a způsobují únavu svářeče – polohovadlo nepřetržitě otáčí trubku, takže aktivní svarová lázeň vždy sedí v nejkontrolovatelnější poloze: ploché poloze 12 hodin nebo 1–2 hodin.
Podle studie produktivity z roku 2024 společnosti The Americká svářečská společnost (AWS) , svářeči pomocí polohovadla pro svařování trubek dosáhnou O 40–65 % vyšší rychlost ukládání ve srovnání s ručním svařováním trubek ve všech polohách, přičemž se snižuje výskyt vad svaru až o 55 % . Globální trh s polohovacími zařízeními pro svařování byl oceněn 620 milionů USD v roce 2024 a předpokládá se, že dosáhne 1,1 miliardy USD do roku 2031 s CAGR 8,6 % (zdroj: MarketsandMarkets, 2025), taženou růstem potrubní infrastruktury, výroby tlakových nádob a automatizovaných svařovacích systémů.
Jak funguje polohovač pro svařování trubek
Polohovač pro svařování trubek funguje tak, že upne trubku k rotujícímu vřeteníku poháněnému motorem s proměnnou rychlostí, což umožňuje svářeči udržet hořák v klidu, zatímco se trubka pod ním otáčí přesně přizpůsobenou rychlostí pojezdu. Tím se zásadně mění geometrie svařování ze složitého 3D prostorového problému na jednoduchý 2D svar v ploché poloze.
Základní mechanické součásti
- Vřeteník (pohonná jednotka) — Motorizovaná strana, která svírá a otáčí trubku. Obsahuje převodovku, motor (typicky AC servo nebo DC variabilní rychlost) a sklíčidlo nebo čelní desku. Vřeteník určuje maximální točivý moment, rozsah otáček a schopnost naklánění polohovadla.
- Koník (podpůrná jednotka) — Pasivní opěrný konec, který drží opačný konec trubky a zabraňuje průhybu a vibracím u delších nebo těžších trubek. Koník se posouvá po kolejnici nebo loži, aby vyhovoval různým délkám potrubí.
- Sklíčidlo nebo čelní deska — Rozhraní uchopení mezi polohovadlem a trubkou. Tříčelisťová sklíčidla se používají pro kruhové trubky; čelní desky s nastavitelnými upínacími rameny zvládají přírubové konce, nepravidelné tvary nebo velmi velké průměry.
- Regulátor rychlosti — Pohon s proměnnou frekvencí (VFD) nebo tyristorový regulátor, který nastavuje rychlost otáčení v otáčkách za minutu. Svářeč nastaví rychlost otáčení, která odpovídá rychlosti pojezdu svařování požadované pro zvolený proces a rychlosti podávání drátu.
- Naklápěcí mechanismus — U modelů s naklápěcím polohovadlem sekundární motor nebo mechanismus šnekového převodu naklání celou osu otáčení, což umožňuje umístění koutových svarů na přírubách potrubí a T-spojích v optimálním úhlu 45 stupňů.
Výpočet rychlosti otáčení
Nastavení správné rychlosti otáčení je nejkritičtějším provozním parametrem polohovadla pro svařování trubek. Požadované otáčky se vypočítají z cílové rychlosti svařování a obvodu trubky:
RPM = Rychlost posuvu (mm/min) / (Pi x Vnější průměr trubky (mm))
Například svařování trubky o průměru 168 mm (6 palců) pomocí procesu GMAW při cílové rychlosti posuvu 400 mm/min vyžaduje: 400 / (3,14159 x 168) = přibližně 0,76 ot./min . Většina polohovadel pro svařování trubek pokrývá rozsah rychlostí 0,1–5 ot./min., přičemž prémiové modely CNC nabízejí 0,01–10 ot./min. pro mikrosvařování až po aplikace pod tavidlem s vysokým nanášením.
Jaké typy polohovadel pro svařování trubek jsou k dispozici?
Polohovadla pro svařování trubek jsou k dispozici v pěti hlavních konfiguracích, z nichž každá je vhodná pro jinou kombinaci velikosti trubky, typu spoje, objemu výroby a rozpočtu. Výběr špatného typu je nejběžnější a nejnákladnější chybou při pořizování polohovadel.
1. Polohovač vřeteníku-koníku (H-T).
Konfigurace vřeteník-koník je nejběžnějším typem polohovadla pro svařování trubek pro výrobní dílny, manipulující s trubkami od 50 mm do více než 1200 mm vnějšího průměru a délkách až 12 metrů nebo více. Trubka je podepřena mezi hnaným vřeteníkem a posuvným koníkem, který se montuje na společnou základní kolejnici. Toto uspořádání eliminuje průhyb potrubí a umožňuje stabilní otáčení při velmi nízkých otáčkách u těžkých potrubí. Typická nosnost se pohybuje od 500 kg do 20 000 kg v závislosti na modelu.
2. Polohovač točny (otočný stůl).
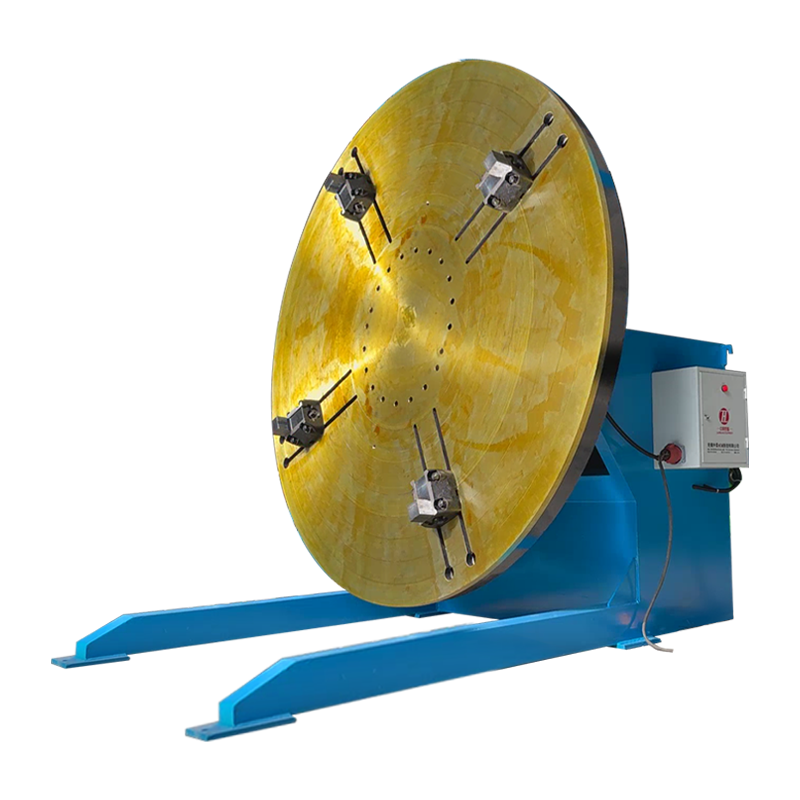
Polohovač otočného stolu otáčí trubkovou sestavu na vodorovném nebo naklápěcím povrchu stolu, takže je ideální pro krátké trubky trubek, přírubové sestavy a svary trubek-příruba. Stůl se obvykle naklání o 0–135 stupňů, což umožňuje, aby byl spoj vystaven naplocho nebo vodorovně svinuté bez ohledu na původní orientaci. Běžné jsou nosnosti 50–5 000 kg, díky čemuž je točna všestranná pro malé až střední průměry trubek do cca 600 mm.
3. Rotátor potrubí (sada válečků / polohovač válečků)
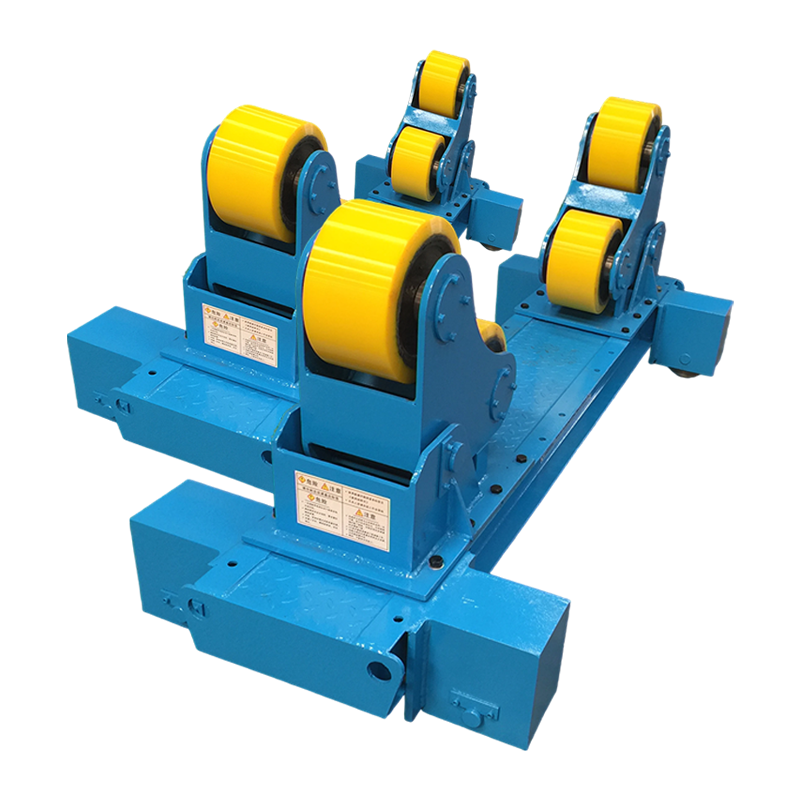
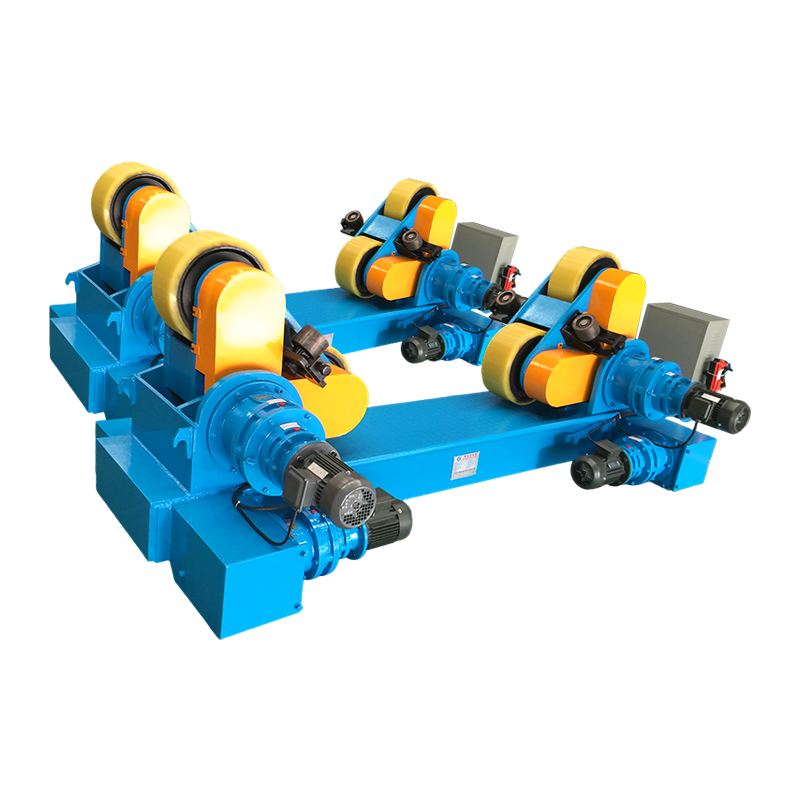
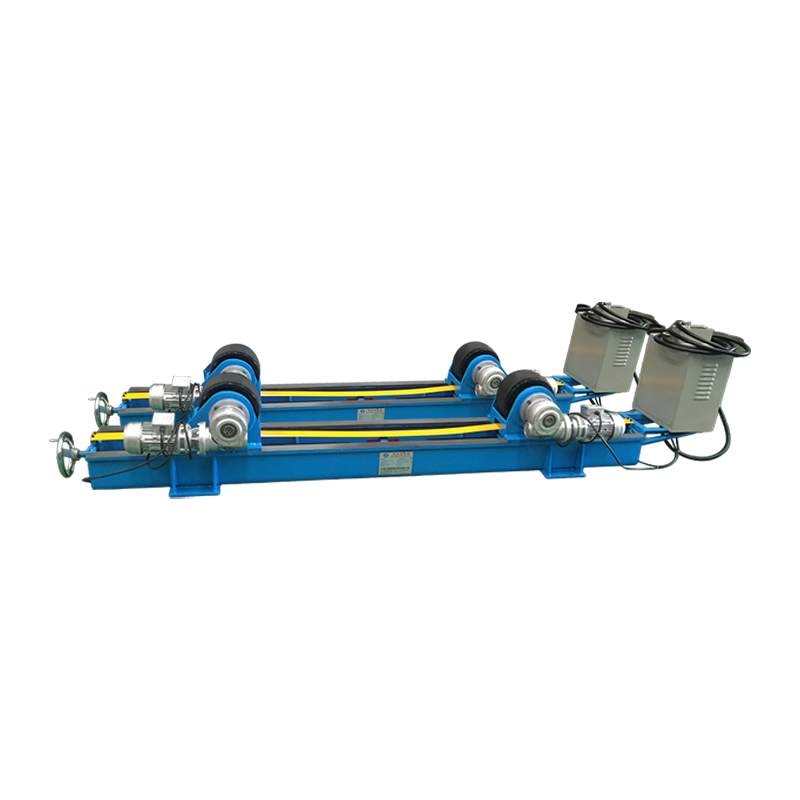
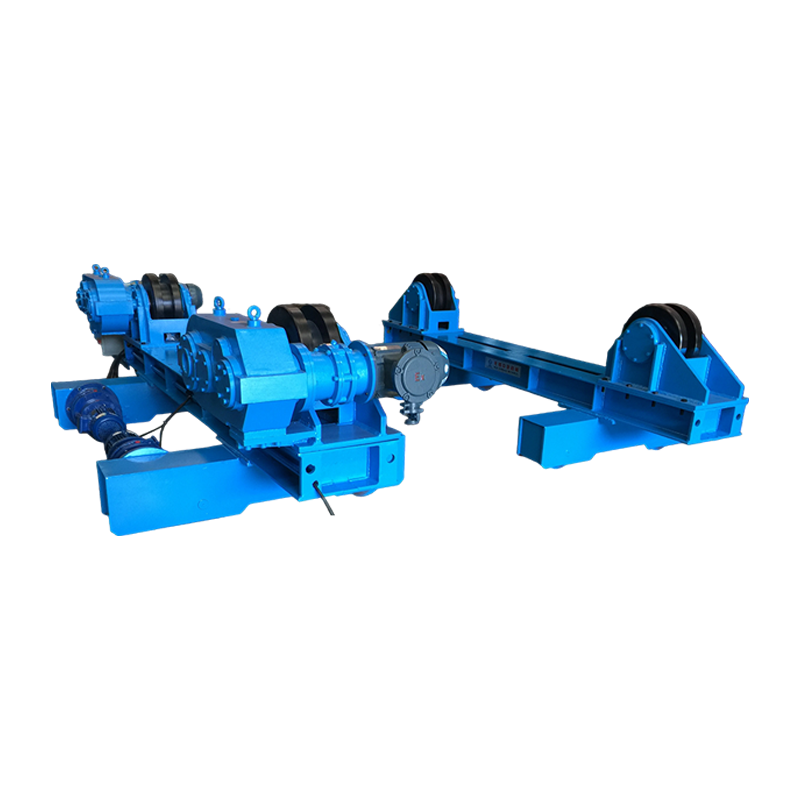
Rotátory trubek – také nazývané válečkové polohovadla nebo sady válečků – podporují a otáčejí potrubí a tlakové nádoby velkého průměru na poháněných pryžových nebo ocelových válečcích, manipulační průměry od 150 mm do 3 000 mm nebo větší. Na rozdíl od polohovadel na bázi sklíčidla, která uchopují konec trubky, kladky polohovací podpírají trubku podél jejího vnějšího povrchu, takže jsou vhodné pro velmi dlouhé nebo velmi těžké části trubek, které nelze vykonzolovat z vřeteníku. Válečkové polohovadla jsou standardním nástrojem pro výrobu cívek potrubí a obvodové svařování tlakových nádob.
4. Orbitální polohovač pro svařování trubek
Orbitální svařovací polohovadlo se upíná na vnější stranu pevné trubky a otáčí svařovacím hořákem po obvodu trubky, což z něj činí správné řešení, když trubkou samotnou nelze pohybovat. Orbitální polohovadla jsou široce používána ve farmaceutickém, polovodičovém a potravinářském nerezovém potrubí, kde jsou potrubí již instalována v procesních systémech. Dosahují vysoce opakovatelných svarů v kódové kvalitě s minimálním zásahem člověka, s opakovatelností mezi svarem a svarem lepší než odchylka polohy hořáku 0,1 mm.
5. Polohovač integrovaný do manipulátoru
Polohovač pro svařování trubek integrovaný v manipulátoru kombinuje svařovací manipulátor sloupu a výložníku se synchronizovaným polohovačem vřeteník-koník a vytváří plně automatizovanou svařovací buňku s jedním operátorem. Manipulátor umístí svařovací hořák do správné výšky a odstupu, zatímco polohovadlo otáčí trubkou. Obě osy jsou synchronizovány pomocí CNC ovladače, takže rychlost pojezdu na povrchu obrobku je konstantní bez ohledu na průměr trubky. Tato konfigurace je standardní ve velkoobjemových dílnách na výrobu cívek potrubí a konstrukci modulů plošin na moři.
Porovnání typů polohovadel pro svařování trubek: Který z nich vyhovuje vaší aplikaci?
Přizpůsobení typu polohovače aplikaci je nejdůležitějším rozhodnutím při výběru — Polohovač s nedostatečným výkonem nebo nesprávnou konfigurací způsobuje prokluzování obrobku, nerovnoměrné otáčení a poruchy kvality svaru, které negují celou výhodu účinnosti.
| Typ | Rozsah vnějšího průměru potrubí | Maximální zatížení | Možnost naklonění | Potrubí musí být pohyblivé? | Nejlepší aplikace |
| Vřeteník-koník | 50–1 200 mm | 500–20 000 kg | Volitelné (0–90 stupňů) | Ano | Výrobní dílna; dlouhé trubkové cívky |
| Točna | 50–600 mm | 50–5 000 kg | Ano (0–135 deg) | Ano | Krátké cívky; svary trubka-příruba |
| Rotátor potrubí (válečky) | 150–3 000 mm | 1 000–200 000 kg | Ne | Ano | Nádoby velkého průměru; dlouhé běhy |
| Orbitální polohovač | 6–300 mm (typické) | N/A (hořák se otáčí) | N/A | Ne (pipe is fixed) | Instalované potrubí; hygienické hadičky |
| Integrovaný manipulátor | 100–1 500 mm | 500–30 000 kg | Ano (CNC-controlled) | Ano | Velkoobjemové automatizované buňky |
Tabulka 1: Porovnání typů polohovadel pro svařování trubek podle vhodnosti použití. Zdroje: AWS D1.1 Structural Welding Code; technické specifikace výrobce; Mezinárodní asociace výrobců a výrobců.
Proč polohovadlo pro svařování trubek dramaticky zlepšuje kvalitu a produktivitu svaru
Hlavní výhodou polohovadla pro svařování trubek je přeměna nejtvrdších svařovacích poloh (nad hlavou 6G, svisle 5G) na nejsnazší a nejproduktivnější polohu (plochá 1G / válcovaná) pro každý palec obvodu spoje. Tato jediná změna přechází do měřitelných zlepšení napříč všemi klíčovými výrobními metrikami.
Depoziční rychlost a rychlost pojezdu
Svařování v ploché poloze umožňuje výrazně vyšší rychlosti podávání drátu a nastavení intenzity proudu než polohy nad hlavou nebo vertikální polohy, což přímo zvyšuje rychlost nanášení kovu. Při svařování metodou GMAW (MIG) může rychlost nanášení v ploché poloze dosáhnout 6–9 kg/h, oproti 2–4 kg/h ve vertikální poloze a 1,5–3 kg/h v poloze nad hlavou (Zdroj: Lincoln Electric Welding Procedure Guide, 2024). Použití polohovadla pro svařování trubek k válcování všech svarů naplocho může tedy více než zdvojnásobit výkon za hodinu svářeče při výrobě trubek.
Redukce vad svaru
Svary trubek válcované pomocí polohovadla trvale vykazují nižší poréznost, nedostatečnost svaru a chybovost podříznutí než ruční svary ve všech polohách na stejném spoji. Studie zveřejněná v Journal of Manufacturing Processes (2023) porovnání 5G svařování v pevné poloze se svařováním 1G válcovaným pomocí polohovače na trubce API 5L třídy X65 nalezeno:
- Míra pórovitosti: 5G pevné = 2,4 %; polohovadlo válcované = 0,4 % (snížení o 83 %)
- Případy nedostatku fúze: 5G pevné = 1 na 4 klouby; polohovadlo válcované = 1 na 22 spojů
- Míra přijatelnosti radiografie (podle ASME B31.3): 5G pevné = 88 %; polohovadlo válcované = 98,5 %
- Náklady na přepracování na spoj: 5G pevné = průměr 340 USD; polohovadlo válcované = průměr 48 USD
Ergonomie svářečů a snížení únavy
Eliminace svařování nad hlavou a nevhodných poloh podstatně snižuje namáhání muskuloskeletálního systému a únavu svářeče a přímo prodlužuje produktivní dobu svařování na směnu. Svařování obloukem nad hlavou generuje vystavení obličeje a krku svářeče UV záření, vyžaduje trvalé zvednutí paže nad výšku ramen a vytváří rozstřik, který padá směrem ke svářeči. Ergonomické směrnice OSHA je identifikují jako významné rizikové faktory zranění. Svářečka vybavená polohovadlem obvykle udržuje pohodlnou polohu vsedě nebo ve stoje s hořákem ve výšce loktů po celou směnu, což umožňuje konzistentnější techniku a nižší chybovost v posledních hodinách práce.
Klíčové specifikace, které je třeba vyhodnotit při výběru polohovadla pro svařování trubek
Sedm technických specifikací určuje, zda polohovadlo pro svařování trubek bude spolehlivě fungovat ve vaší konkrétní aplikaci – nedostatečná specifikace některé z nich způsobuje problémy, které je obtížné a nákladné po zakoupení napravit.
| Specifikace | Co to znamená | Riziko poddimenzování | Doporučená bezpečnostní rezerva |
| Nosnost (kg) | Maximální hmotnost obrobku včetně přípravků | Přetížení motoru, prokluz sklíčidla, porucha převodovky | Sazba na 150 % maximálního očekávaného zatížení |
| Průměr sklíčidla / čelní desky (mm) | Maximální vnější průměr trubky, kterou lze uchopit | Neschopnost uchopit potrubí; excentrické zatížení | Vyberte o 20 % větší než maximální vnější průměr potrubí |
| Rozsah otáček (RPM) | Minimální až maximální rychlost otáčení | Nemůže odpovídat požadované rychlosti jízdy | Ověřte podle vypočtených otáček pro všechny velikosti potrubí |
| Kroutící moment vřetena (N-m) | Rotační síla, kterou motor vydrží | Zastavení při excentrickém nebo těžkém zatížení | Zahrňte do výpočtu točivého momentu excentricitu |
| Rozsah náklonu (stupně) | Úhel osy otáčení od horizontály | Nelze získat přístup k pozicím zaoblení příruby | Minimálně 90 stupňů pro plnou flexibilitu |
| Stabilita rychlosti (%) | Změna rychlosti otáčení při zatížení | Nerovnoměrná šířka a průvar svaru | Vyžaduje méně než 1% změnu rychlosti |
| Průchozí otvor (duté vřeteno) | Provrtejte středem vřetena | Nemohou projít čisticím plynem nebo kabeláží | Nezbytné pro nerezové / reaktivní kovy |
Tabulka 2: Specifikace polohovadel pro kritické svařování trubek a pokyny pro výběr. Zdroje: AWS C4.1 Welding Positioner Standard; ASME BPVC sekce IX; pokyny výrobce pro aplikační inženýrství.
Jak různé svařovací procesy těží z polohovadla pro svařování trubek
Každý proces obloukového svařování těží z použití polohovadla, ale velikost zlepšení se výrazně liší podle procesu – svařování pod tavidlem (SAW) získává největší výhody, protože je fyzicky nemožné provádět SAW v jiné než ploché poloze.
- Svařování pod tavidlem (SAW) — SAW vyžaduje plochou polohu jako absolutní omezení; granulované tavidlo nemůže zůstat na místě na nakloněných nebo svislých plochách. Polohovadlo pro svařování trubek proto není pro SAW on pipe volitelné – je to technický předpoklad. SAW na polohovadle válcované trubky dosahuje rychlosti odtavování 10–20 kg/h, což z ní dělá nejproduktivnější metodu svařování trubek dostupnou pro tloušťky stěny nad 12 mm.
- GMAW / MIG svařování — Nejběžnější proces používaný u polohovadel pro svařování trubek ve výrobních provozech. Režim sprejového přenosu (nejproduktivnější varianta GMAW) je použitelný pouze v ploché a horizontální poloze; polohovadlo umožňuje přenos spreje po celém obvodu spoje potrubí. Zlepšení produktivity oproti zkratové GMAW s pevnou polohou: typicky 60–120 %.
- Svařování GTAW / TIG — Používá se pro kořenové průchody na trubkách z nerezové oceli, chrom-moly a exotických slitin, kde je povinná radiografická kvalita. Polohovač umožňuje svářeči udržovat konzistentní úhel louže a hořáku v horní části trubky (poloha 12 hodin), kde je gravitační tah na svarovou lázeň nejvýhodnější, zlepšuje kvalitu kořenové housenky a snižuje riziko propálení.
- FCAW (Flux-Cored Arc Welding) — Použití polohovadla eliminuje potřebu bezplynových (samostíněných) FCAW elektrod na potrubních spojích, což umožňuje použití kvalitnějších plynem stíněných variant FCAW na celém obvodu spoje. FCAW chráněný plynem produkuje méně rozstřiku a lepší mechanické vlastnosti než alternativy s vlastním stíněním.
- SMAW (Stick / Manual Metal Arc) — Rovnoměrné svařování tyčí má podstatný přínos z použití polohovadla. Technika weave bead v ploché poloze trvale překonává horní strunové korálky v rovnoměrnosti nanášení a ztráta úlomku elektrody (typicky 15–20 % nad hlavou) je snížena na méně než 5 % v ploché poloze.
Polohovač pro svařování trubek vs. ruční svařování ve všech polohách: Podrobné srovnání
Rozdíl v produktivitě a kvalitě mezi svařováním potrubí s pomocí polohovadla a ručním svařováním potrubí ve všech polohách je dostatečně velký na to, aby ve většině výrobních prostředí vytvořil plnou návratnost investic do polohovadla během 3–9 měsíců.
| Metrické | Polohovač pro svařování trubek | Ruční svařování ve všech polohách |
| Požadavek na umístění svářeče | Stacionární; pochodeň držená v jedné poloze | Svářeč se musí neustále pohybovat kolem spoje |
| Nalezené polohy svaru | Pouze plochý (1G / PA) | Všechny pozice (1G až 6G) |
| Depoziční rychlost GMAW | 6-9 kg/hod | 1,5–4 kg/hod |
| Efektivita doby zapnutí oblouku | 65–80 % | 25–45 % |
| Míra akceptace radiografie | 97–99 % | 82–92 % |
| Vyžaduje se certifikace svářeče | Pouze 1G / plochá poloha | 6G (all-position) certifikace |
| Ergonomické riziko zranění | Nízká (pohodlné stání / sezení) | Vysoká (nad hlavou, vkleče, stísněné pozice) |
| Škálovatelnost s automatizací | Přímo se integruje s ramenem robota / manipulátorem | Net scalable without full re-engineering |
| Kapitálové náklady | 3 000–150 000 USD v závislosti na kapacitě | nulové náklady na vybavení; vyšší cena práce |
Tabulka 3: Polohovadlo pro svařování trubek vs. ruční svařování ve všech polohách. Zdroje: AWS Welding Handbook Vol. 2; Miller Electric Productivity Studies 2024; Data aplikačního inženýrství ESAB.
Která průmyslová odvětví nejvíce využívají polohovadla pro svařování trubek?
Polohovače pro svařování trubek jsou nepostradatelné v každém odvětví, kde jsou kvalita spojů trubek, produktivita a dodržování předpisů kritickými požadavky. Následující sektory představují primární trhy:
- Ropa a plyn (proti proudu a střednímu proudu) — Výroba cívek potrubí pro sběrné systémy, přepravní potrubí a pobřežní plošiny. Požadavky na kódy API 1104 a ASME B31.4/B31.8 znamenají, že každý svar musí projít radiografickou nebo AUT kontrolou. Použití polohovadel je standardní praxí ve všech hlavních závodech na výrobu potrubí. Globální trh výstavby potrubí byl v roce 2024 oceněn na 9,2 miliardy USD (Zdroj: GlobalData, 2025).
- Petrochemické a rafinérské stavby — Procesní potrubí z chrom-moly (P91, P22) a austenitické nerezové oceli vyžaduje kořenové průchody GTAW a průchody GTAW nebo GMAW plnění podle ASME B31.3. Polohovací válcované svařování se zálohou proplachovacího plynu (umožněné polohovadly s dutým vřetenem) je požadovaná technika pro nerezové kořeny v radiografické kvalitě.
- Výroba energie — Trubky kotle, sběrače páry a vstupní potrubí turbíny ze slitin chrom-moly a niklu. Požadavky ASME Boiler and Pressure Vessel Code (BPVC) Část I znamenají nulovou toleranci vad svarů; Použití polohovadel je předpokladem pro zajištění kvality ve většině specifikací výstavby elektráren.
- Stavba lodí a výroba na moři — Potrubní systémy pro pohon, potlačení požáru, zátěž a hydrauliku. Offshore platformy vyžadují velké objemy výroby cívek ze slitinových trubek podle kódů DNVGL-ST-F101 a AWS D1.1. Válečkové polohovadla zvládají části potrubí s velkým průměrem běžné u modulů na horní straně.
- Potraviny, nápoje a farmacie — Hygienické procesní potrubí z nerezové oceli (316L, 316Ti) pro systémy CIP/SIP. Polohovače pro orbitální svařování trubek jsou povinné pro spoje, které musí splňovat požadavky norem 3-A Sanitary Standards nebo požadavky na povrchovou úpravu ASME BPE (Bioprocessing Equipment), kde jsou vnitřní profily svarových housenek stejně přísně kontrolovány jako vnější rozměry.
Často kladené otázky o polohovadlech pro svařování trubek
Q1: Jakou velikost polohovadla pro svařování trubek potřebuji?
Vyberte polohovadlo s jmenovitou nosností alespoň 150 % vaší nejtěžší očekávané hmotnosti obrobku a průměrem sklíčidla nebo válečku, který pohodlně pojme váš maximální vnější průměr trubky. Při výpočtu zatížení vždy zahrňte hmotnost všech přípravků, vyrovnávacích nástrojů nebo přivařovacích opěrných kroužků připevněných k trubce. Pro excentrická zatížení (jako je sestava potrubí s velkou tryskou nebo odbočkou na jedné straně) vypočítejte excentrický moment a porovnejte jej s jmenovitou momentovou kapacitou polohovadla, která je obvykle publikována odděleně od základního zatížení. Máte-li pochybnosti, zvyšte velikost — nadrozměrný polohovač pracuje pod menším zatížením a má delší životnost.
Q2: Lze polohovadlo pro svařování trubek použít s automatizovaným nebo robotickým svařováním?
Ano – polohovadla pro svařování trubek jsou základní součástí robotických svařovacích buněk a jsou speciálně navrženy tak, aby přijímaly synchronizační signály z řídicích jednotek robotů a CNC svařovacích systémů. V synchronizované robotické svařovací buňce posílá řídicí jednotka robota rychlostní příkaz do servopohonu polohovadla, který v reálném čase upravuje rychlost otáčení tak, aby byla při postupu svařování zachována konstantní rychlost oblouku. Komunikační rozhraní zahrnují analogové 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT a DeviceNet, v závislosti na pozicionéru a generaci robota. Tato integrace eliminuje potřebu, aby robot sledoval složité obloukové dráhy po obvodu potrubí, což výrazně zjednodušuje program robota a zlepšuje přesnost dráhy.
Q3: Jak polohovadlo pro svařování trubek ovlivňuje požadavky na kvalifikaci svářeče?
Použití polohovadla pro svařování trubek snižuje požadovanou kvalifikaci svářeče ze všech poloh (6G nebo 6GR) na pouze ploché polohy (1G), což výrazně rozšiřuje okruh kvalifikovaných svářečů dostupných pro tuto práci. Podle AWS D1.1 a ASME Section IX je kvalifikace svářeče trubek 6G nejvyšší certifikací, která pokrývá všechny pozice a kvalifikuje svářeče pro prakticky jakoukoli geometrii drážkového svaru. Vyžaduje značnou praxi a vyžaduje prémiovou mzdu. Kvalifikace 1G, kterou může dosáhnout méně zkušený svářeč, je dostačující pro práci ve válcování polohovačem. Na pracovních trzích, kde jsou svářeči s certifikací 6G vzácní, přijetí polohovadel přímo řeší problémové místo pracovní síly.
Q4: Jaký je rozdíl mezi polohovadlem pro svařování trubek a rotátorem trubek?
Polohovač pro svařování trubek svírá trubku na jednom nebo obou koncích a otáčí ji z vřeteníku, zatímco rotátor trubek podpírá trubku externě na poháněných válečcích podél jejího vnějšího povrchu. Klíčovým funkčním rozdílem je způsob uchopení: polohovadlo vyžaduje přístup ke konci trubky pro montáž sklíčidla, zatímco válečkový rotátor může podpírat a otáčet části potrubí libovolné délky bez přístupu ke konci. Válcové rotátory jsou upřednostňovány pro velmi velké nebo těžké trubky (nad 500 mm vnější průměr), dlouhé úseky (nad 6 metrů) a tlakové nádoby, kde je koncový přístup omezen geometrií nádoby. Polohovače vřeteník-koník poskytují přesnější ovládání rotace a dokážou se přizpůsobit naklánění, takže jsou vhodnější pro přesné práce s menším průměrem.
Q5: Jak mohu udržovat polohovadlo pro svařování potrubí?
Mezi kritické úkoly údržby polohovadla pro svařování trubek patří mazání převodovky, kontrola a čištění čelistí sklíčidla, kontrola elektroniky motoru a pohonu a kontrola zemnícího kabelu. Převodový olej by se měl měnit každých 2 000 provozních hodin nebo ročně, podle toho, co nastane dříve, za použití viskozity oleje stanovené výrobcem (typicky převodový olej ISO VG 220). Čelisti sklíčidla hromadí rozstřik a vodní kámen, což snižuje sílu uchopení – je třeba je čistit a každých 500 hodin kontrolovat opotřebení čelistí. Uzemňovací zpětný kabel (který vede svařovací proud přes polohovadlo zpět do svařovacího zdroje) by měl být týdně kontrolován, zda nedošlo k poškození izolace; přerušený zpětný vodič země nutí svařovací proud přes ložiska převodovky, což způsobuje rychlé selhání ložiska.
Q6: Co je polohovadlo pro svařování dutých vřetenových trubek a kdy je to nutné?
Polohovač dutého vřetena má otvor procházející středem otočného vřetena vřetena, což umožňuje hadicím proplachovacího plynu, elektrickým kabelům nebo datovým vedením procházet osou otáčení bez zamotání. Tato vlastnost je nezbytná při svařování nerezové oceli, titanu, duplexní nerezové trubky nebo jakéhokoli reaktivního kovového potrubí, kde musí být zadní strana kořenového svaru chráněna před kontaminací atmosférickým kyslíkem pomocí argonu nebo dusíku. Bez dutého vřetena se hadice proplachovacího plynu omotá kolem vnější části rotačního sklíčidla a zamotá se během několika otáček, což omezuje polohovadlo na sváry po částech nebo vyžaduje ruční ovládání hadice – obojí v rozporu s účelem použití polohovadla. Pro svařování trubek z uhlíkové oceli bez požadavků na zpětné proplachování je dostatečné a levnější pevné vřeteno.
Závěr: Správný polohovač pro svařování trubek transformuje ekonomiku výroby
Polohovač pro svařování trubek není praktické příslušenství – je to multiplikátor produktivity a kvality, který mění ekonomické základy výroby trubek. Převedením každého svaru na trubkovém spoji na svar v ploché poloze bez ohledu na orientaci spoje umožňuje polohovadlo vyšší rychlost nanášení, nižší výskyt vad, méně specializované požadavky na kvalifikaci svářečů a přímou integraci s automatizovanými svařovacími systémy. Volba mezi polohovadlem vřeteník-koník, točnou, válečkovým rotátorem, orbitálním systémem nebo buňkou integrovanou s manipulátorem závisí zcela na vašem konkrétním rozsahu průměrů potrubí, typech spojů, objemu výroby a ambicích automatizace.
Údaje jsou jednoznačné: výrobní závody, které systematicky používají polohovadla pro svařování trubek, dosahují o 40–65 % vyšší produktivity svářečů, o 55–83 % méně defektů svarů a míry přijatelnosti na rentgenovém snímku nad 97 % – výsledky, kterým ruční svařování ve všech polohách nemůže spolehlivě odpovídat. Pro jakoukoli operaci svařování více než několika spojů potrubí za den patří případ ROI pro polohovadlo pro svařování potrubí mezi nejjasnější investiční rozhodnutí ve zpracovatelském průmyslu.