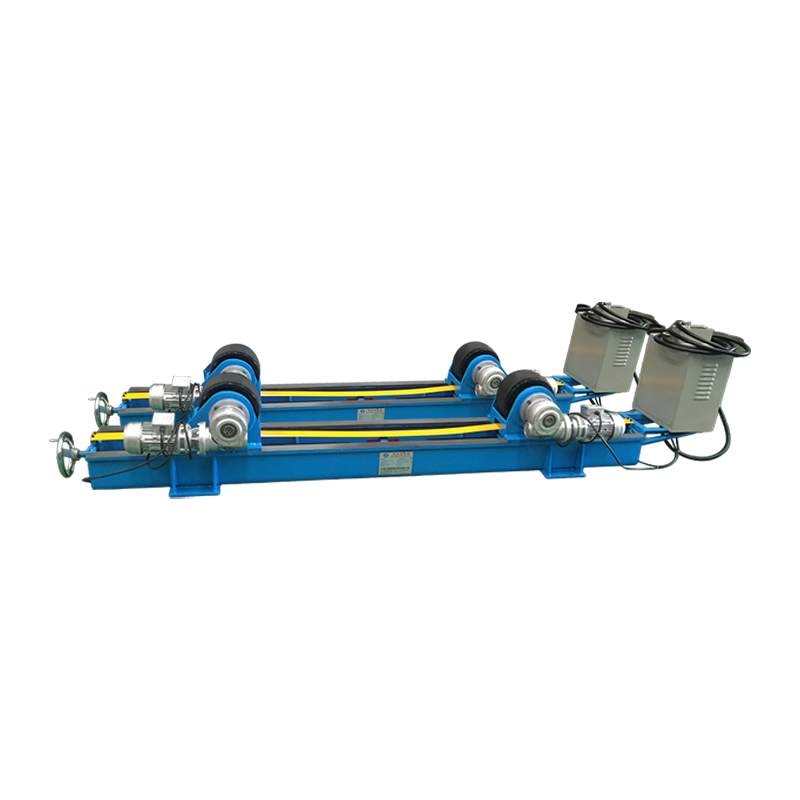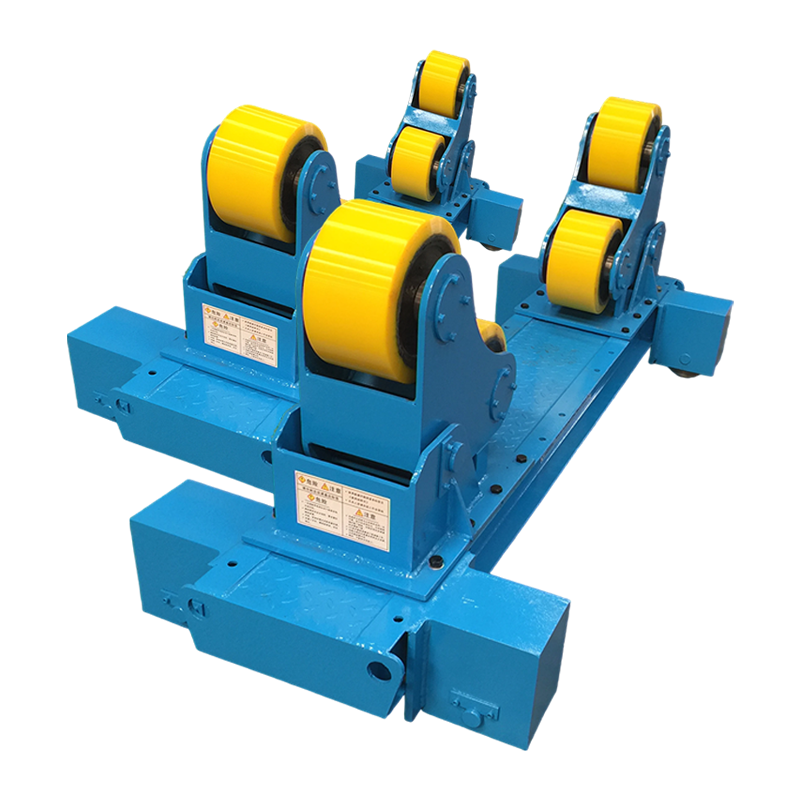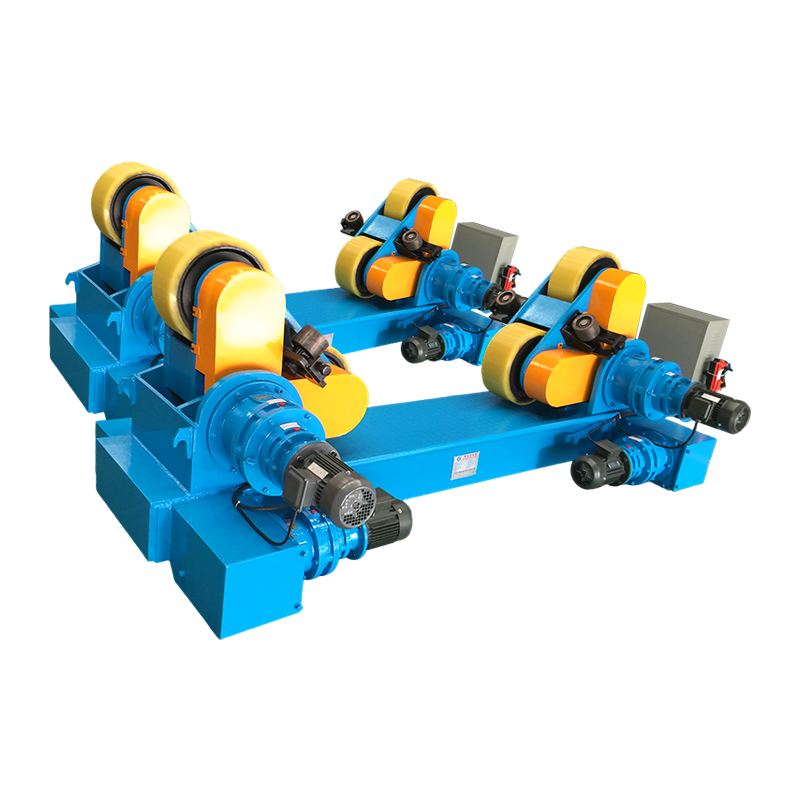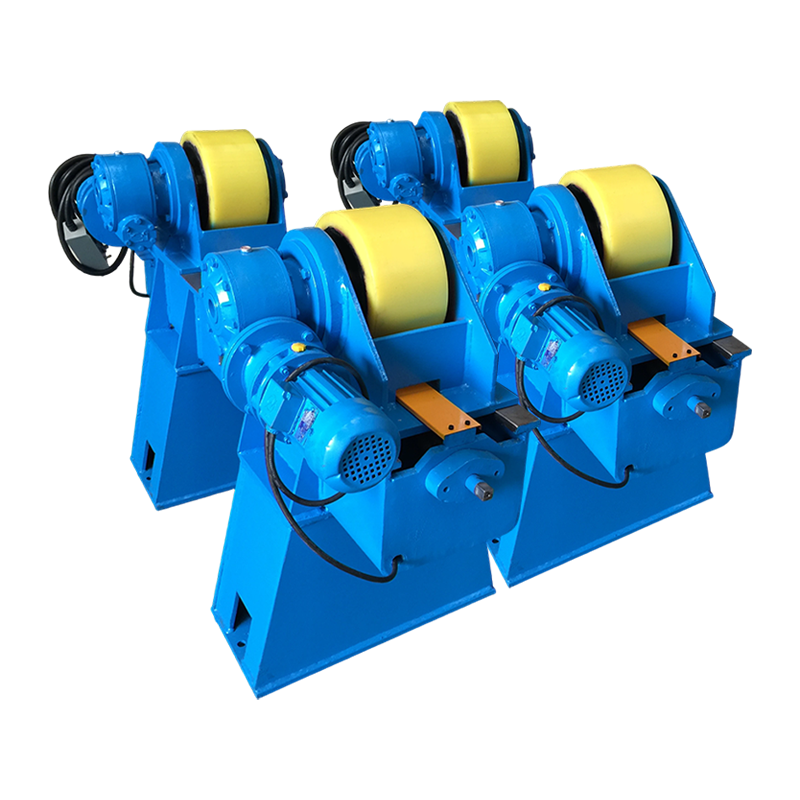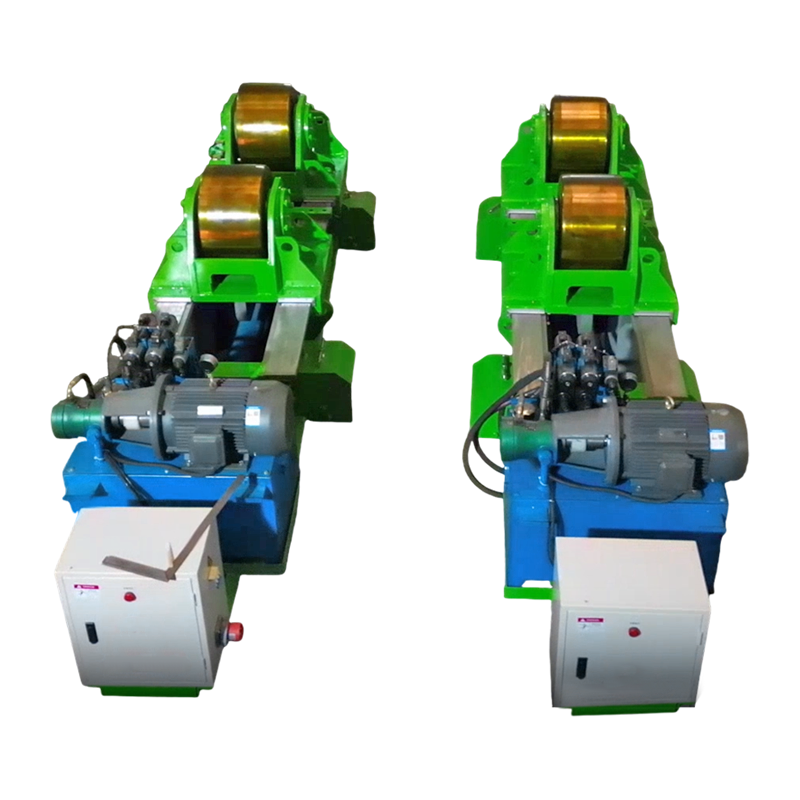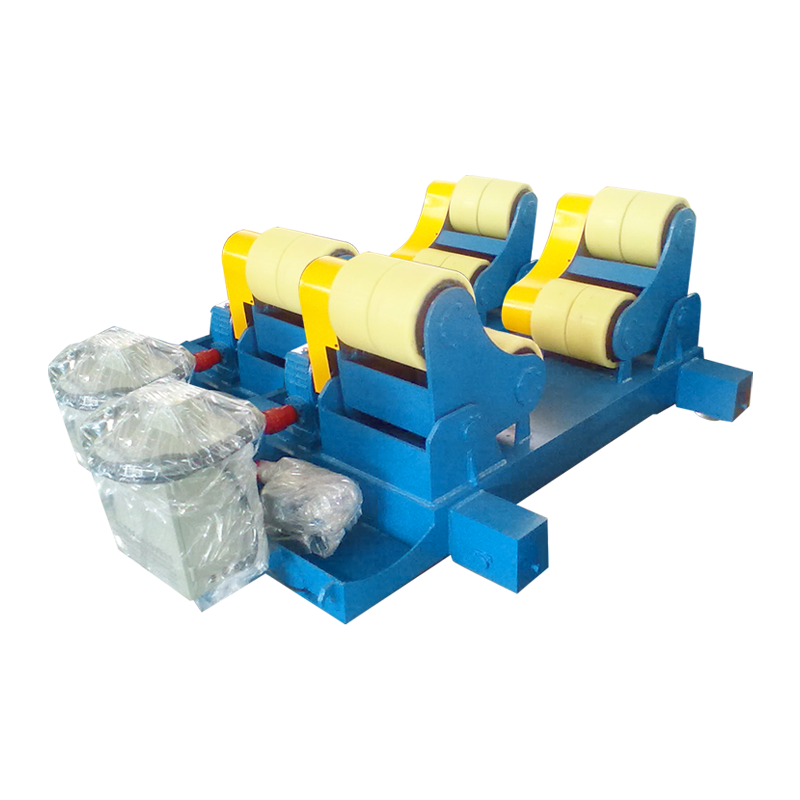
A Svařovací polohovadlo WeldNice je modorizované rotační upínací zařízení, které otáčí a naklání obrobek do optimálního úhlu, což svářečům umožňuje provádět ploché nebo horizontální svary, aniž by se museli potýkat s polohou nad hlavou nebo svislou polohou. V praxi může tento jediný kus zařízení zkrátit dobu svařování 30–50 % , snížit sazby přepracování až o 40 % a dramaticky zlepšit konzistenci korálků – což z něj činí jednu z nejvyšších investic do návratnosti investic, kterou může výrobní dílna provést.
Ať už svařujete tlakové nádoby, příruby potrubí, konstrukční rámy nebo zakázkové sestavy, a Svařovací polohovadlo WeldNice udržuje svar vždy v ideální poloze „1F“ (plochá) nebo „2F“ (horizontální) – eliminuje nebezpečné a zručně náročné polohy svarů nad hlavou a vertikální polohy, které jsou příčinou většiny svařovacích vad v průmyslovém prostředí.
Jak funguje svařovací polohovač?
A svařovací polohovadlo funguje prostřednictvím kombinace motorizovaného sklíčidla nebo čelní desky, naklápěcího mechanismu a regulátoru s proměnnou rychlostí. Obrobek je bezpečně upnut k otočnému stolu, který se pak otáčí programovatelnou rychlostí, zatímco svářeč – nebo automatizovaný hořák – nanáší konzistentní housenku podél otočného spoje.
Vysvětlení základních komponent
- Čelní deska / sklíčidlo: Otočná pracovní plocha, typicky o průměru od 200 mm do 1 500 mm, s T-drážkami nebo závitovými otvory pro montáž přípravku.
- Osa náklonu: Umožňuje naklonění stolu – obvykle od 0° do 135° – takže svarový spoj je vždy prezentován v nejplošším možném úhlu.
- Hnací motor a převodovka: Poskytuje krouticí moment potřebný k hladkému otáčení těžkých břemen. Servo nebo střídavé motory se šnekovým převodem jsou standardem u přesných modelů.
- Regulátor rychlosti (VFD): Pohon s proměnnou frekvencí umožňuje nastavení rychlosti otáčení od 0,1 ot./min pro přesné svařování až po několik ot./min u lehčích přípravků.
- Skluzný kroužek / připojení uzemnění: Poskytuje zpětnou cestu svařovacího proudu přes stůl a chrání ložiska před poškozením obloukem.
Kombinace rotace a náklonu znamená, že u prakticky jakékoli válcové nebo symetrické součásti zůstává svářeč v klidu, dokud k ní přichází práce – základní ergonomický posun, který snižuje únavu operátora a výrazně zkracuje dobu zapálení oblouku.
Jaké typy svařovacích polohovadel jsou k dispozici?
Trh nabízí několik odlišných kategorií svařovací polohovadlos , z nichž každý je navržen pro specifické nosnosti, geometrie součástí a úrovně automatizace. Výběr špatného typu je nejčastější – a nákladnou – chybou kupujících.
| Typ | Typická nosnost | Rozsah náklonu | Nejlepší pro | Relativní náklady |
|---|---|---|---|---|
| Bench-Top Positioner | 5–50 kg | Pevné nebo 0–90° | Drobné součástky, potrubní tvarovky, přístrojové vybavení | $ |
| Na podlaze stojící polohovač | 50–2 000 kg | 0–135° | Tlakové nádoby, přírubové sestavy, rámy | $$ |
| Polohovač vřeteníku-koníku | 500–20 000 kg | otáčení o 360° | Dlouhé šachty, trubky velkého průměru | $$$ |
| Polohovací manipulátor | 1 000–50 000 kg | Plně programovatelný | Automatizované svařovací buňky, robotická integrace | $$$$ |
| Polohovač pro svařování trubek | 100–5 000 kg | Vodorovná osa | Ropa a plyn, petrochemické potrubí | $$–$$$ |
| Tabulka 1: Porovnání běžných typů svařovacích polohovadel podle použití | ||||
Které specifikace jsou nejdůležitější při výběru svařovacího polohovadla?
Čtyři specifikace, které určují, zda a svařovací polohovadlo budou ve vaší aplikaci skutečně fungovat, jsou nosnost, mimostředová nosnost, rozsah otáček a kroutící moment naklápění – nejen hlavní údaj o „nosnosti“, na který se mnoho kupujících výhradně zaměřuje.
1. Kapacita zatížení vs. excentrické (mimostředové) zatížení
Polohovadlo dimenzované na 1 000 kg může nést toto zatížení pouze tehdy, když je těžiště přímo na ose stolu. Ve skutečné výrobě jsou součásti zřídka dokonale vycentrovány. Většina výrobců specifikuje excentrickou nosnost – například jednotku o hmotnosti 1 000 kg zvládne pouze 600 kg při excentricitě 200 mm . Před nákupem si vždy vyžádejte tabulku excentrického zatížení a změřte přibližné těžiště vašeho obrobku.
2. Rozsah rychlosti otáčení
Pro ruční svařování MIG nebo TIG obvykle potřebujete povrchovou rychlost ve svarovém spoji 150–400 mm/min . Pro automatizovanou SAW (svařování pod tavidlem), zrychlí až 1 500 mm/min může být vyžadováno. Ověřte, že rozsah otáček polohovadla – převedený na povrchovou rychlost na poloměru vašeho dílu – pokrývá parametry vašeho svařovacího procesu.
3. Úhel náklonu a točivý moment náklonu
Rozsah náklonu 0° až 135° je průmyslovým standardem pro univerzální polohovadla. Stejně kritický je však i jmenovitý krouticí moment při naklánění při maximálním úhlu – jednotka se může naklonit o 135° naprázdno, ale postrádá točivý moment pro udržení polohy při těžkém excentrickém zatížení. Potvrďte jmenovitý přídržný moment náklonu v N·m pro vaši očekávanou maximální excentricitu.
4. Kapacita zemního proudu (vratný svařovací proud)
The svařovací polohovadlo musí vést plný zpětný proud svařování přes vyhrazený zemnící obvod – obvykle sestavu uhlíkového kartáče a sběracího kroužku 300–600 A na středně výkonných jednotkách. Poddimenzované nebo špatně udržované zemnící spoje způsobují obloukové důlky v ložiskách, což vede k předčasnému selhání a drahým prostojům.
Jaké zvýšení produktivity a kvality můžete očekávat od svařovacího polohovadla?
Kvantifikované zlepšení produktivity od svařovací polohovadlos jsou dobře zdokumentovány napříč průmyslovými odvětvími: obchody trvale uvádějí měřitelné a rychlé doby návratnosti v rozmezí od 6 až 18 měsíců v závislosti na objemu a složitosti dílu.
| Metrické | Ruční přemístění | S polohovačem | Zlepšení |
|---|---|---|---|
| Doba zapnutí oblouku (% posunu) | 20–30 % | 50–70 % | 40–50 str |
| Vada svaru / Rychlost přepracování | 8–15 % | 2–5 % | –60–70 % |
| Doba nastavení a přemístění (na díl) | 45–90 min | 10–20 min | –75 % |
| Hlášení o zranění svářeče/přetažení | Základní linie | Výrazně sníženo | –30–50 % |
| Depoziční rychlost (kg/h) | 1,5–2,5 | 2,5–4,5 | 60–80 % |
| Tabulka 2: Ukazatele produktivity a kvality před a po svařování Polohovadlo | |||
Tyto zisky pramení z jediné základní výhody: ploché svařování (1F) trvale vytváří kvalitnější svary při vyšších rychlostech než jakákoli jiná poloha . Gravitace napomáhá tvorbě kaluží, průnik je rovnoměrnější a únava svářeče je minimalizována – to vše se přímo promítá do nižších nákladů na svar.
Která odvětví nejvíce spoléhají na svařovací polohovadla?
Svařovací polohovadla jsou nepostradatelné v každém odvětví, které vyrábí válcové nebo symetrické svařované sestavy – což v praxi zahrnuje většinu moderní těžké výroby.
- Ropa a plyn / Petrochemie: Výroba tlakových nádob, svařování příruby k potrubí, svařování pláště výměníku tepla. Shoda s normami ASME sekce VIII vyžaduje rentgenově čisté svary – polohovadlo je v podstatě povinné.
- Výroba energie: Svařování kotlového bubnu, výroba sběračů páry, sestavy součástí turbíny, kde je integrita svaru kritickým bezpečnostním požadavkem.
- Konstrukční ocel a konstrukce: Základové desky sloupů, spoje potrubí a příruby, spojení dutých profilů používané v mostech, výškových budovách a plošinách na moři.
- Automobilová a těžká technika: Sestavy hnacích hřídelí, svařování nábojů kol, výroba barelů hydraulického válce – velkoobjemové, opakovatelné svary s úzkými rozměrovými tolerancemi.
- Stavba lodí: Cívky potrubí, pouzdra čerpadel, vrtulové hřídele a tvarovky prostupu paluby – tam, kde omezení přístupu činí přemisťování jeřábem pomalé a nebezpečné.
- Letectví a obrana: Kryty raketových motorů, konstrukční rámy letadel, součásti trupu obrněných vozidel – kde každý gram svarového plniva a každá závada má zásadní důsledky.
Manuální vs. automatizovaný svařovací polohovač: Který byste si měli vybrat?
Rozhodování mezi ručně ovládaným a plně automatizovaným svařovací polohovadlo závisí především na velikosti vaší dávky, složitosti dílu a přijatelných nákladech na díl – nejen na celkovém objemu výroby.
| Faktor | Manuální / ovládání nožním pedálem | Automatizované PLC |
|---|---|---|
| Ideální velikost šarže | 1–50 kusů | 50 kusů |
| Požadavek na programování | žádný | Střední až Vysoká |
| Kapitálové investice | Nízká (2 000–20 000 USD) | Vysoká (20 000–200 000 USD) |
| Opakovatelnost svaru | Závisí na operátorovi | ±0,1 mm nebo lepší |
| Vyžaduje se dovednost operátora | Certifikovaný svářeč | Programátor obsluhy stroje |
| Integrace s roboty | Nelze použít | Plně kompatibilní přes I/O nebo fieldbus |
| Tabulka 3: Manuální vs. CNC automatizovaný svařovací polohovač – rámec rozhodování | ||
Pro většinu dílen vyrábějících širokou škálu dílů v malých sériích, a ruční polohovač svařování s variabilním ovládáním nožního pedálu poskytuje nejlepší rovnováhu mezi flexibilitou a hospodárností. Velkoobjemoví výrobci standardních sestav – zejména ti, kteří již provozují robotické svařovací buňky – by měli pro bezproblémovou integraci robota silně zvážit plně CNC polohovadlo nebo synchronizované polohovadlo řízené servomotory.
Co byste měli zkontrolovat před nákupem svařovacího polohovadla?
Kupující, kteří provádějí strukturované hodnocení před nákupem, se vyhnou nejběžnějším – a nejdražším – neshodám ve specifikacích, které trápí dílny po celém světě.
- Definujte svůj nejtěžší a nejexcentričtější obrobek – není to vaše průměrná část. Polohovadlo musí zvládnout váš nejhorší případ s bezpečnostním faktorem minimálně 1,5×.
- Změřte svůj svařovací proud. Ujistěte se, že zpětný zemní obvod polohovadla je dimenzován pro vaši špičkovou intenzitu proudu (např. 500 A pro těžký MIG, 600 A pro SAW).
- Zkontrolujte průměr čelní desky podle vašeho nejmenšího přípravku. Předimenzovaná čelní deska bez T-drážek blízko středu ztěžuje bezpečné upevnění malých dílů.
- Ověřte rozsah rychlosti v povrchových jednotkách. Převeďte specifikaci otáček za minutu na mm/min při vašem typickém poloměru součásti a potvrďte, že pokrývá vaše požadavky na podávání drátu / rychlost pojezdu.
- Vyžádejte si hodnocení IP pro prostředí. Pro venkovní, námořní prostředí nebo prostředí s vysokým rozstřikem specifikujte pro řídicí elektroniku IP54 nebo vyšší.
- Potvrďte certifikaci a shodu. Označení CE (EU), seznam UL (Severní Amerika) nebo příslušné národní normy by měly být ověřeny pro vaši jurisdikci.
- Zeptejte se na dodací lhůty náhradních dílů a místní servis. Polohovadlo s dodací lhůtou náhradních dílů 6 měsíců je výrobní odpovědností bez ohledu na jeho počáteční kvalitu.
Jak udržujete svařovací polohovadlo pro maximální životnost?
Správná údržba prodlužuje životnost a svařovací polohovadlo od typického 5–7 let to 15 let a více — rozdíl, který představuje desítky tisíc dolarů v ušetřených kapitálových výdajích.
Denní kontroly
- Zkontrolujte kontaktní tlak zemního kartáče a opotřebení uhlíkových kartáčů; vyměňte při opotřebení na 50 % původní délky.
- Zkontrolujte čelní desku, zda se na ní nehromadí rozstřiky ze svařování – vyčistěte T-drážky, abyste zabránili vychýlení přípravku.
- Ověřte, zda je zemnicí svorka obrobku bezpečně připojena k šasi polohovadla, nikoli k čelní desce.
Měsíční údržba
- Namažte hlavní ložisko a pohon šnekovým převodem podle specifikace výrobce – obvykle mazivo s lithiovým komplexem NLGI #2.
- Zkontrolujte veškerý utahovací moment upevňovacích prvků na otočném čepu – vibrace z těžkých dílů je často časem uvolňují.
- Zkontrolujte chladicí otvory motoru a chladič VFD, zda nejsou rozstřikované nebo ucpané prachem.
Roční generální oprava
- Proveďte test plné zátěže a konzistenci rychlosti otáčení dokumentu v celém rozsahu otáček.
- Vyměňte kartáče sběracích kroužků a zkontrolujte povrch sběrných kroužků, zda nejsou drážkované – drážkovaný kroužek má zvýšený kontaktní odpor a je nutné jej sejmout nebo vyměnit.
- Zkontrolujte vůli ložiska pomocí úchylkoměru; vyměňte hlavní ložiska, pokud radiální házení překračuje limit výrobce (obvykle 0,05–0,10 mm).
Často kladené otázky o svařovacích polohovadlech
Otázka: Lze svařovací polohovadlo použít s procesy MIG, TIG a SAW?
Ano. A svařovací polohovadlo je procesně agnostický – jednoduše otáčí a polohuje obrobek. Požadovaný rozsah rychlostí se však liší: TIG svařování tenkostěnných trubek obvykle vyžaduje velmi pomalou a přesnou rotaci (0,1–1 ot./min), zatímco SAW na nádobách s velkým průměrem může vyžadovat 2–5 ot./min. Před nákupem se ujistěte, že rozsah rychlosti pokrývá váš konkrétní proces.
Otázka: Jaký je rozdíl mezi svařovacím polohovadlem a svařovacím rotátorem?
A svařovací polohovadlo podpírá obrobek z jednoho konce pomocí sklíčidla nebo čelní desky a kromě otáčení může díl naklánět – díky tomu je vhodný pro širokou škálu geometrií dílu. Svařovací rotátor využívá poháněné a napínací kladky k podepření dlouhých válcových dílů (trubky, pláště tlakových nádob) podél jejich délky a otáčí je bez možnosti naklánění. Polohovadla jsou všestrannější; rotátory jsou lepší pro velmi dlouhé díly.
Otázka: Jak vypočítám správnou nosnost pro svou aplikaci?
Vezměte svou nejtěžší očekávanou hmotnost obrobku, přidejte odhadovanou hmotnost přípravku a vynásobte 1,5× jako bezpečnostní faktor a najděte odsazení těžiště od osy stolu. Použijte tuto hodnotu excentrického zatížení – nikoli hrubou hmotnost – pro výběr správné jmenovité kapacity. Například: 400 kg díl na 150 kg upínači, těžiště 180 mm mimo střed, vyžaduje polohovadlo WeldNice dimenzované na min. Excentrické zatížení 835 kg (550 kg × 1,5).
Otázka: Lze svařovací polohovadlo integrovat s robotickými svařovacími systémy?
Ano – servopohon svařovací polohovadlos s digitálními I/O nebo rozhraními fieldbus (EtherCAT, PROFINET, DeviceNet) lze plně synchronizovat s řídicími systémy robota jako „externí osu“, což umožňuje, aby se robot a polohovadlo pohybovaly současně pro komplexní aplikace sledující švy. To je standardní postup ve velkoobjemových výrobních buňkách pro automobily a tlakové nádoby.
Otázka: Jaké je typické cenové rozpětí pro svařovací polohovadlo?
K dispozici jsou základní stolní jednotky s nosností až 50 kg 800 – 3 000 USD . Stojanové polohovadla střední třídy dimenzovaná na 250–1 000 kg obvykle stojí 5 000 – 25 000 USD . Těžké jednotky dimenzované na 2 000–10 000 kg se servopohony v rozsahu od 30 000 – 150 000 USD . Plně automatizované buňky s integrací robota mohou překonat 250 000 dolarů . Naprostá většina obchodů se zakázkami zjistila, že jednotka střední třídy poskytuje nejlepší hodnotu.
Otázka: Je svařovací polohovadlo bezpečné pro jednoho operátora?
Ano, při správném zatížení a v rámci jmenovité kapacity. Mezi osvědčené bezpečnostní postupy patří: vždy před nakloněním zajistit obrobek alespoň třemi upínacími body, nikdy nepřekračovat jmenovité excentrické zatížení, zajistit, aby byl zemnící obvod připojen před jakýmkoli svařovacím obloukem, a při dlouhodobé práci na nakloněném břemeni použít fyzický kolík pro zajištění náklonu. Požadavky specifické pro jurisdikci naleznete v bezpečnostní příručce výrobce a ve vašich místních předpisech ochrany zdraví při práci.
Závěr: Vyplatí se svařovací polohovadlo investovat?
Důkaz je jasný: správně specifikovaný svařovací polohovadlo je jedním z cenově nejefektivnějších nástrojů produktivity, který jsou k dispozici výrobním závodům jakékoli velikosti. Převedením horních, vertikálních a jiných obtížných poloh svařování na ploché nebo horizontální polohy současně zvyšuje rychlost nanášení, snižuje přepracování, zlepšuje bezpečnost svářeče a zrychluje průchodnost – obvykle splácí plnou kupní cenu během 6 až 18 měsíců důsledného používání.
Ať už vybavujete specializovanou dílnu pro dvě osoby nebo rozšiřujete velkoobjemovou automatizovanou svařovací buňku, existuje svařovací polohovadlo navrženo pro vaši konkrétní zátěž, proces a rozpočet. Klíčem je přesně definovat své požadavky – hmotnost, excentricitu, rychlost, současné a budoucí cíle automatizace – před porovnáním specifikací a nepovažovat polohovadlo za zboží, ale za přesné výrobní zařízení, které si zaslouží stejnou technickou přísnost jako váš svařovací proces samotný.
Obchody, které přistupují k výběrovému procesu tímto způsobem, důsledně hlásí nejen rychlejší návratnost, ale zásadní zlepšení kvality a konzistence každého svaru, který vyrobí.
WeldNice poskytuje vlastní svařovací polohovadla od 50 kg do 50 000 kg. Kontaktujte nás pro vaše řešení.