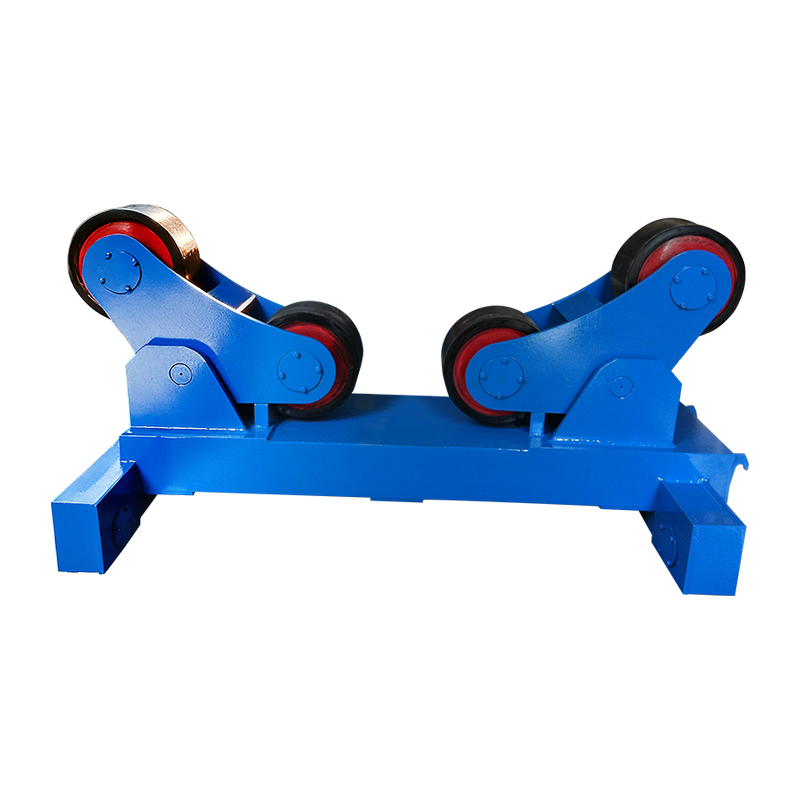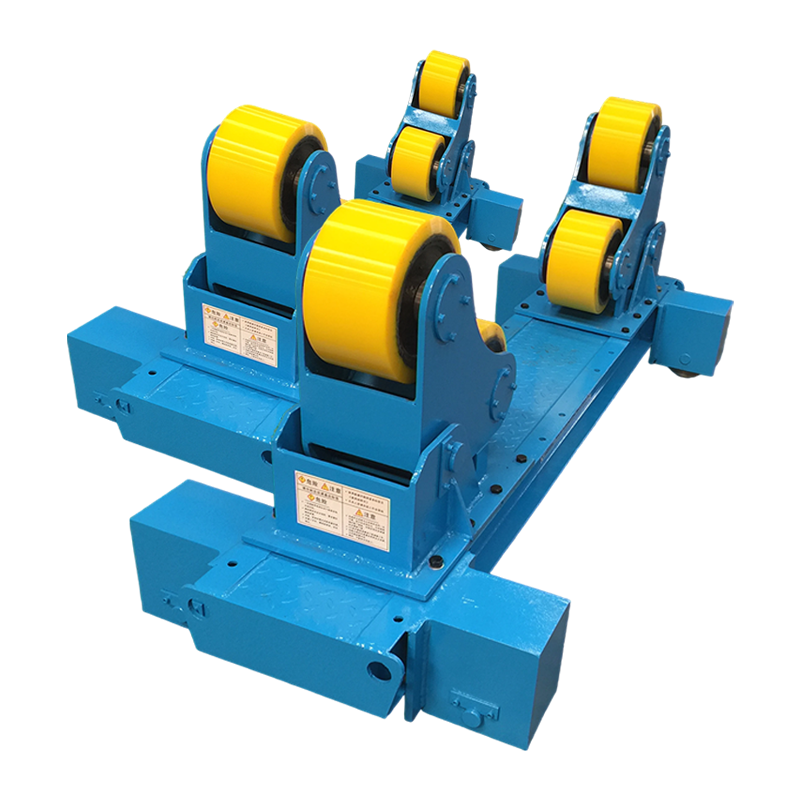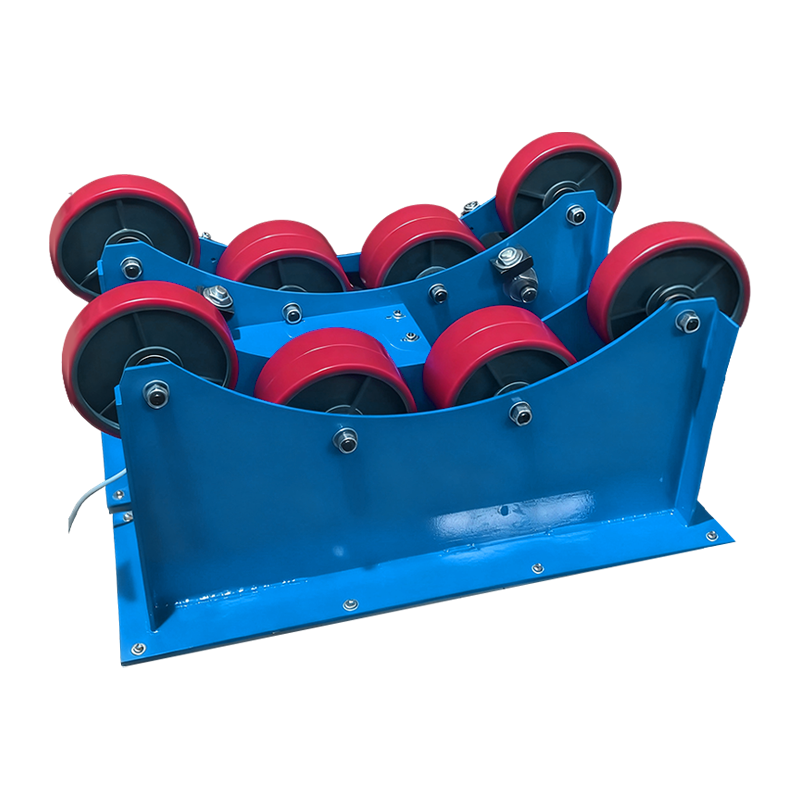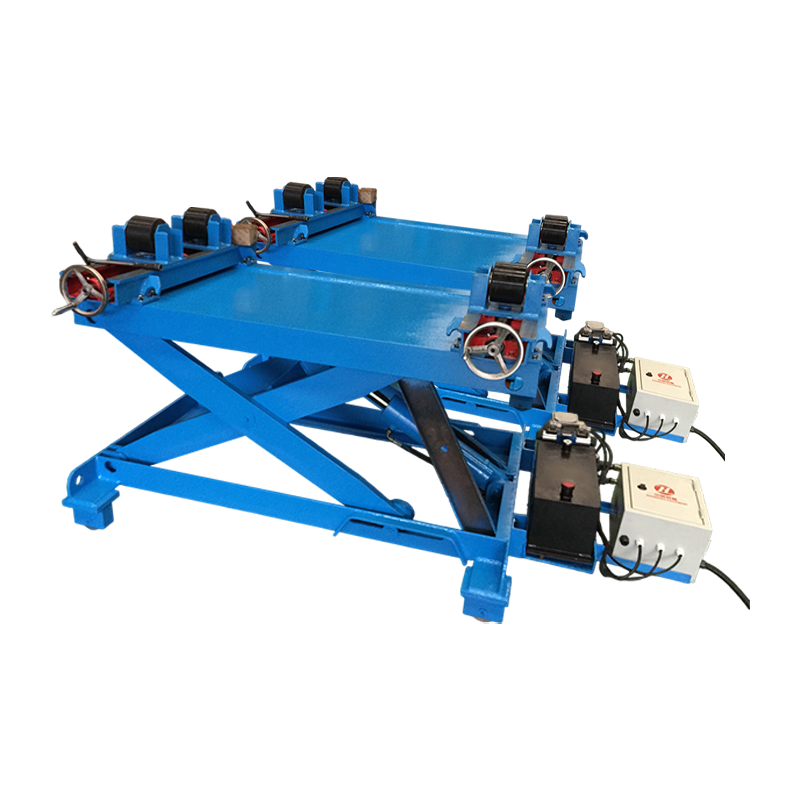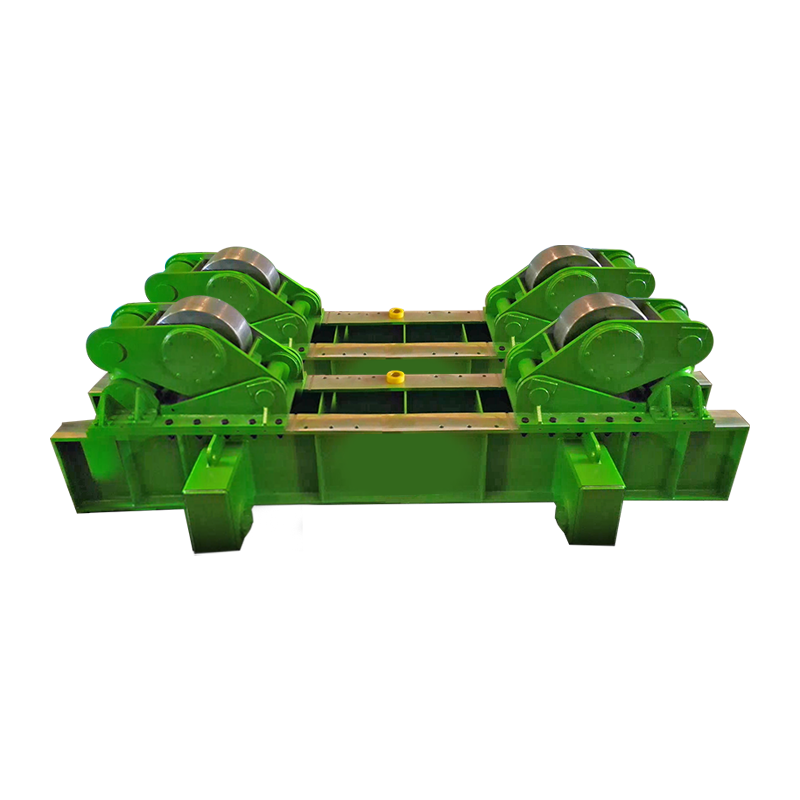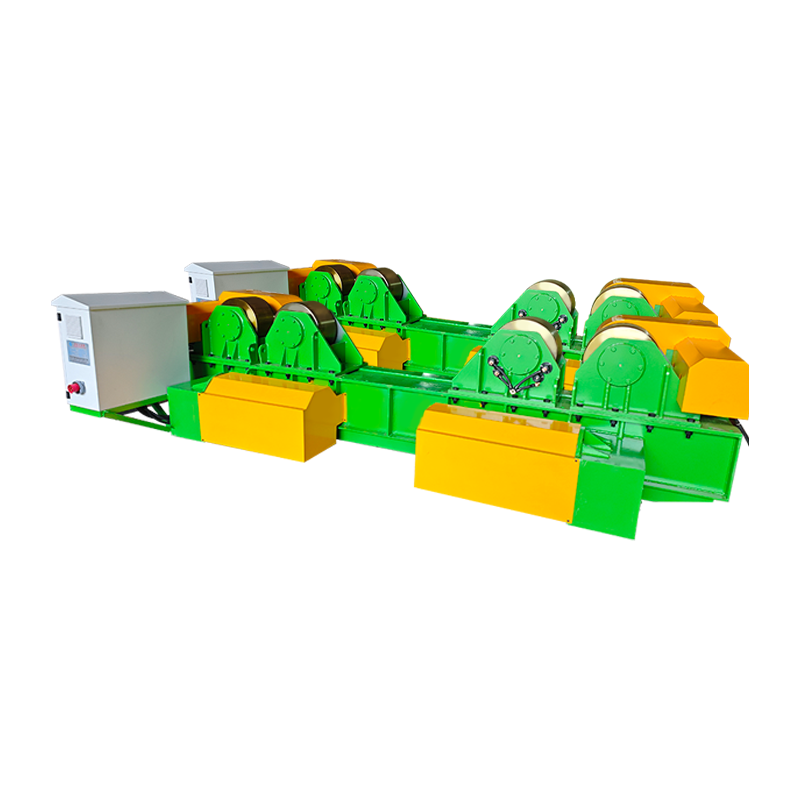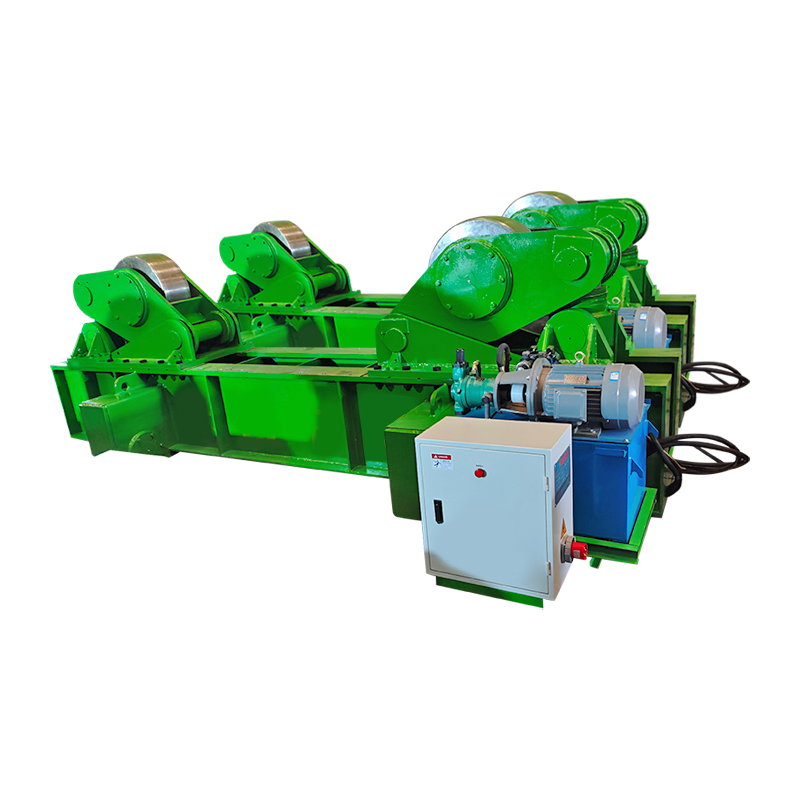
A svařovací rotátor je průmyslové polohovadlo, které podporuje a nepřetržitě otáčí válcové nebo kulaté obrobky – jako jsou trubky, tlakové nádoby, nádrže a kotle – řízenou rychlostí během procesu svařování. Umožňuje zlepšit kvalitu svaru a produktivitu automatické obvodové svařování v ploché (1G) poloze , čímž se eliminuje potřeba, aby svářečka přemisťovala kolem stacionární součásti. Ukazují to studie napříč těžkými dílnami svařovací rotátory zkracují čas ručního přemístění o 40–60 % a zlepšit konzistenci housenky ve srovnání se svařováním v pevné poloze a zároveň snížit únavu svářeče na dlouhých obvodových švech. Pro jakékoli výrobní zařízení manipulující s válcovými svařenci o průměru větším než 200 mm, a svařovací rotátor je jednou z investic do vybavení s nejvyšší návratností.
Co je to svařovací rotátor? Definice, komponenty a jak to funguje
Svařovací rotátor se skládá ze dvou nebo více válečkových sestav namontovaných na tuhém rámu, který drží válcový obrobek a otáčí jej přesně řízenou rychlostí, zatímco svařovací hořák nebo hlava zůstávají nehybné nad nebo vedle spoje. Namísto pohybu svařovacího zařízení kolem součásti rotátor přesune součást za svařovací bod – zásadní posun v přístupu, který umožňuje konzistentní úhel hořáku, konzistentní rychlost posuvu a konzistentní přívod tepla po celém obvodu.
Tři základní součásti každého svařovací rotátor systém jsou:
- Pohonná jednotka: Obsahuje motorizované válečky poháněné elektromotorem a převodovkou. Pohonná jednotka řídí rychlost otáčení, typicky v rozsahu od 0,1 až 1 otáčky za minutu u průmyslových modelů a je připojen k regulátoru otáček pro přesné nastavení.
- Napínací jednotka: Pasivní válečková sestava, která podpírá vzdálený konec obrobku. Sleduje rotaci poháněnou pohonnou jednotkou a je nastavitelná na šířku, aby vyhovovala různým průměrům potrubí nebo nádob.
- Ovládací panel / PLC: Ovládá rychlost otáčení, směr, start/stop au pokročilých modelů synchronizaci se svařovacím zdrojem pro plně automatizované obvodové svařovací cykly.
Obrobek spočívá ve V-drážce nebo v kolébce s plochým povrchem tvořeným dvojicemi válečků. Úhel válce a rozteč určují rozsah kontaktního průměru, který může rotátor pojmout. Většina standardních průmyslových svařovací rotátors průměry rukojetí od 100 mm až 3 500 mm , s modely pro velké zatížení dosahující 6 000 mm a více pro výrobu velkých plavidel.
Typy svařovacích rotátorů: Který design vyhovuje vaší aplikaci?
Existují čtyři hlavní typy svařovacích rotátorů , každý je vhodný pro různé nosnosti, geometrie obrobku a úrovně automatizace. Výběr špatného typu je nejběžnější a nejnákladnější chybou specifikace v nastavení výrobní dílny.
1. Konvenční svařovací rotátor (válečky s pevným úhlem)
Konvenční svařovací rotátor používá pevné válečkové rámy s úhlem V a je nejrozšířenějším typem při obecné výrobě trubek a nádob. Hnací i vodicí rámy sedí pod pevným úhlem – obvykle 30° nebo 45° – a vytvářejí tak stabilní kolébku pro kulaté obrobky. Rozteč válečků se ručně nastavuje posuvnými rámy podél základní kolejnice pro změnu podporovaného průměru. Nosnosti se pohybují od 1 tuna až přes 3000 tun za pár. Tato konstrukce je nákladově nejefektivnější pro zařízení pracující s konzistentními standardními průměry potrubí.
2. Samonastavovací svařovací rotátor (samovyrovnávací válečky)
Samonastavitelné svařovací rotátory automaticky přizpůsobují svůj úhel válců průměru obrobku, což eliminuje ruční přemisťování rámu. Každá sestava válců používá otočný rám, který se otevírá nebo zavírá pod hmotností obrobku a udržuje optimální kontaktní úhel v širokém rozsahu průměrů – obvykle 150 mm až 3 000 mm — bez jakéhokoli ručního nastavení. Tím se dramaticky zkracuje doba nastavování, když obchod během dne manipuluje s potrubím různých velikostí. Samonastavitelná konstrukce také rozděluje zatížení rovnoměrněji po povrchu válce, což snižuje místní opotřebení válce.
3. Soustružení válců s možností svařování hlavy nádrže
Odolné soustružnické válce určené pro výrobu tlakových nádob a skladovacích nádrží jsou konstruovány tak, aby zvládaly operace svařování válcového pláště i koncového uzávěru (hlavy). Tyto jednotky se vyznačují širokými pryžovými nebo polyuretanovými válečky, které zajišťují povrch bez poškození pro hotové nebo potažené nádoby, a pohony s redukovaným ozubením, které jsou schopny udržet velmi pomalé a přesné rychlosti otáčení – nízké až 0,01 ot./min — pro silnostěnné průchody svařování pod tavidlem (SAW).
4. Motorizovaný svařovací rotátor s integrací CNC / PLC
CNC integrované svařovací rotátory synchronizují rychlost otáčení obrobku přímo s rychlostí podávání svařovacího drátu, rychlostí posuvu a parametry zdroje energie pro plně automatizované obvodové průchody svaru. Tyto systémy se používají při výrobě velkoobjemových cívek potrubí, konstrukci plošin na moři a automatizované výrobě tlakových nádob. Přesnost synchronizace rychlosti ±0,5 % zajišťuje konzistentní tepelný příkon na jednotku délky – kritický pro sváry vyhovující předpisům na tlakově dimenzovaných součástech podle norem ASME, EN 13480 nebo ISO 15614.
Porovnání typů svařovacích rotátorů
| Typ | Rozsah průměru | Kapacita zatížení | Čas nastavení | Úroveň automatizace | Nejlepší aplikace |
| Konvenční | 100 mm – 3 500 mm | 1 – 1 000 t | Manuální (10–20 minut) | Základní | Standardní potrubí, konzistentní průměry |
| Samonastavování | 150 mm – 3 000 mm | 1 – 300 t | Automaticky (<2 min) | Mírný | Trubkové cívky se smíšeným průměrem |
| Vysoce výkonné soustružnické válce | 500 mm – 6 000 mm | 10 – 2 000 t | Manuální (různé) | Základní to Moderate | Tlakové nádoby, skladovací nádrže |
| Integrovaný CNC / PLC | 100 mm – 4 000 mm | 1 – 500 t | Naprogramováno (<5 min) | Plná automatizace | Velkoobjemové svary v souladu s předpisy |
Popis: Porovnání čtyř hlavních typů svařovacích rotátorů napříč rozsahem průměrů, nosností, dobou nastavení, úrovní automatizace a primární průmyslovou aplikací.
Klíčové specifikace, které je třeba vyhodnotit při výběru svařovacího rotátoru
Nosnost a rozsah průměrů jsou dvě specifikace, o kterých nelze diskutovat — všechny ostatní vlastnosti jsou sekundární, pokud rotátor nemůže bezpečně podepřít obrobek v požadované velikosti. Zde je strukturovaný průvodce ke každé kritické specifikaci:
Kapacita zatížení
Vždy uvádějte nosnost rotátoru na minimálně 1,25× nejtěžší předpokládané hmotnosti obrobku poskytnout bezpečnostní rezervu a zohlednit dynamické zatížení během zrychlování a zpomalování rotace. Plavidlo o hmotnosti 8 tun vyžaduje rotátor dimenzovaný na minimálně 10 tun . Přetížení svařovacího rotátoru stlačuje válečky nad jejich únosnost, způsobuje vychýlení rámu a hrozí katastrofické odvalování obrobku – vážné bezpečnostní riziko.
Rozsah rychlosti otáčení
Rychlost otáčení musí být přizpůsobena svařovacímu procesu a průměru obrobku, aby byla zachována správná rychlost pohybu oblouku ve spoji. Požadované RPM se vypočítá takto: Rychlost pojezdu (mm/min) ÷ (π × Průměr v mm) . Například svařování trubky o průměru 600 mm při rychlosti pojezdu 400 mm/min vyžaduje přibližně 0,21 ot./min . Svařování pod tavidlem (SAW) na tlustostěnných nádobách může vyžadovat tak málo jako 0,03–0,08 ot./min ; Kořen TIG přechází na tenkostěnné nerezové potrubí může vyžadovat 0,5–1,5 ot./min .
Materiál válečku
Výběr materiálu válce přímo ovlivňuje ochranu povrchu obrobku a životnost válce. Ocelové válečky jsou standardem pro nepotažené konstrukční ocelové trubky a nabízejí maximální odolnost. Pro potažené, natřené nebo leštěné nádoby jsou vyžadovány válečky potažené pryží nebo polyuretanem, aby se zabránilo poškození povrchu. Polyuretanové válečky také poskytují lepší přilnavost na hladkých površích a snižují prokluzování – zvláště důležité na těžkých plavidlech, kde je vysoký točivý moment. Počítejte s výměnou polyuretanových krytů válečků každý den 12–24 měsíců v nepřetržitém výrobním použití.
Uzemnění svařovacího proudu
Svařovací proud by nikdy neměl procházet válečkovými ložisky rotátoru — to způsobuje elektrolytickou důlkovou korozi ložiskových kroužků a rychlé selhání. Rotátory používané v procesech s vysokým proudem (například SAW při 600–1 200 A) musí mít buď vyhrazené zemnící kartáče na rámu rotátoru, nebo samostatnou svařovací zemnicí svorku aplikovanou přímo na obrobek. Mnoho prémiových rotátorů zahrnuje integrované broušené kartáče které se dotýkají povrchu obrobku a poskytují návratovou cestu s nízkým odporem, čímž chrání hnací a vodicí ložiska.
Anti-Drift / axiální omezení
Válcové obrobky mají během rotace tendenci axiálně migrovat (kráčet) podél osy válce — jev způsobený drobným nesouosostí mezi osami hnacího a napínacího válce. Vysoce kvalitní rotátory to řeší pomocí úhlového nastavení válců (sbíhavost hnacích válců o 1–3°), automatickým elektronickým řízením proti driftu nebo mechanickými axiálními přítlačnými podložkami. Nekontrolovaný axiální posun posouvá svarový spoj směrem od hořáku, čímž dochází ke svarům mimo střed a potenciální kolizi hořáku s koncem obrobku.
Svařovací rotátor vs. svařovací polohovač: Jaký je rozdíl?
Svařovací rotátor a svařovací polohovadlo manipulují s obrobky během svařování, ale slouží zásadně odlišným geometriím a požadavkům na pohyb. Záměna těchto dvou vede k nesprávnému použití zařízení – polohovadlo nemůže nahradit rotátor u dlouhých válcových nádob a rotátor nemůže nahradit polohovadlo u přírubových nebo asymetrických sestav.
| Atribut | Svařovací rotátor | Svařovací polohovač |
| Primární pohyb | Plynulé otáčení kolem vodorovné osy | Naklápění otáčení kolem pevného sklíčidla/stolu |
| Tvar obrobku | Pouze válcové / kulaté | Jakýkoli tvar (příruby, konzoly, rámy) |
| Typ svarového spoje | Obvodové (obvodové) švy | Všechny typy spojů (filové, tupé, komplexní) |
| Maximální délka obrobku | Neomezené (více napínacích jednotek) | Omezeno kapacitou vyložení sklíčidla |
| Typický rozsah zatížení | 1 – 3000 tun | 0,03 – 100 tun |
| Nastavení pro dlouhé lodě | Přidejte napínací jednotky – bez omezení délky | Nepraktické nad ~3 m převis |
| Svařovací pozice dosažena | Plochý / 1G (obvodový) | Ploché, vodorovné nebo nad hlavou podle potřeby |
Titulek: Souběžné srovnání svařovacích rotátorů a svařovacích polohovadel napříč sedmi atributy pro objasnění správného výběru zařízení na základě geometrie obrobku a typu spoje.
Odvětví a aplikace, které se spoléhají na svařovací rotátory
Svařovací rotátory jsou nepostradatelné v každém odvětví, které vyrábí válcová tlaková ložiska, konstrukční nebo procesní zařízení. Jejich míra přijetí přímo koreluje s průměrem nádoby – nad průměrem 300 mm se ruční obvodové svařování stává pomalým, nekonzistentním a ergonomicky dostatečně namáhavým, že ROI rotátoru je obvykle dosaženo během 6–18 měsíců od výrobního použití.
- Ropa a plyn: Obvodové svary potrubí, výroba stoupaček, podmořské rozdělovací cívky a svařování plášťů nádrží LNG. Rotátory podporují svařování pod tavidlem na tloušťkách stěn od 10 mm do 80 mm na tlakově dimenzovaném potrubí podle standardů API 1104 a ASME B31.4.
- Výroba tlakové nádoby: ASME sekce VIII a nádoby vyhovující PED – reaktory, tepelné výměníky, kondenzátory, separátory – všechny vyžadují řízené obvodové svarové průchody. Rotátory umožňují konzistentní předehřívání a regulaci teploty mezi průchody tím, že udržují svar v ploché poloze během víceprůchodových sekvencí.
- Větrná energie: Části věží větrných turbín na moři a na pevnině (typicky o průměru 4–6 m, tloušťce stěny 20–30 mm) patří mezi největší rotační svařovací aplikace, které vyžadují rotátory s kapacitou přesahující 200–500 tun za sadu.
- Stavba lodí: Vrtulové hřídele, náporové trubky, balastní nádrže a válcové části trupu všechny používají rotátory v předmontážních dílnách před montáží na palubu.
- Těžba a kamenivo: Kulové mlýny, rotační pece, bubnové pračky a výroba dopravníkového bubnu všechny zahrnují tlustostěnné válcové pláště, které jsou praktické pouze při svařování s pomocí rotátoru.
- Chemické a petrochemické: Kolony, reaktory a procesní nádoby s exotickými slitinami (duplexní nerez, Inconel, titan) těží zejména z plochého svařování s podporou rotátoru, které snižuje gravitační narušení svarové lázně u obtížně svařitelných materiálů.
Přínosy produktivity a kvality používání svařovacího rotátoru
Primární zvýšení produktivity ze svařovacího rotátoru pochází z umožnění nepřetržitého svařovacího oblouku spíše než cyklů zastavení a přemístění , ale kvalitativní přínosy jsou stejně významné a přímo snižují náklady na přepracování.
Zvýšení produktivity
- Doba zapnutí oblouku se zvyšuje z 20–35 % (manuální) na 60–80 % s poloautomatickým svařováním s pomocí rotátoru a až 90–95 % v plně automatizovaných systémech. Výrobní dílna svařující trubky o průměru 500 mm může dokončit celý obvodový spoj jediným nepřerušovaným obloukem oproti 4–6 sekvencím zastavení-restartu při ručním svařování.
- Rychlost depozice SAW na rotátorem nesených silnostěnných nádobách dosah 15-25 kg/hod — přibližně 5–8× rychlost nanášení ručního SMAW na stejném spoji.
- Snížená únava svářeče na dlouhých obvodových švech znamená trvalou koncentraci prostřednictvím vícehodinových svařovacích operací, což snižuje chybovost na konci směny.
Zlepšení kvality svaru
- Konzistentní cestovní rychlost řízená rotátorem eliminuje lidské změny v postupu hořáku, což má za následek rovnoměrnou šířku housenky a penetraci po celém obvodu – kritické pro přijetí radiografických a ultrazvukových testů.
- Plochá (1G) svařovací poloha v celém spoji eliminuje prohýbání svarové lázně způsobené gravitací, ke kterému dochází v polohách 2G (horizontální), 5G (pevná trubka) a 6G (šikmá trubka), čímž se snižuje poréznost a chybovost podříznutí o odhadovaný 35–55 % ve srovnání se svařováním pevných trubek.
- Konzistentní interpass regulace teploty se snadněji udržuje, když se svar nepřetržitě otáčí za pevný monitorovací bod, což umožňuje IR senzorům nebo kontaktním teploměrům měřit každý bod obvodu bez přemísťování.
Údržba svařovacího rotátoru: Zajištění spolehlivosti zařízení ve výrobě
Pravidelná preventivní údržba svařovacího rotátoru stojí zlomek prostojů a nákladů na výměnu ložisek způsobených zanedbáním — jediné vadné válečkové ložisko u 200tunového rotátoru může mít za následek 2–3 dny výrobní ztráty a náklady na opravu 5 000–15 000 USD.
- denně: Zkontrolujte povrchy válečků, zda na nich nejsou zapuštěné rozstřiky, zářezy nebo plochá místa. Odstraňte rozstřik drátěným kartáčem nebo škrabkou dříve, než ztvrdne a způsobí poškození povrchu obrobků nebo nevyvážené otáčení. Zkontrolujte, zda jsou zemnicí kabely pevně připojeny.
- Týdně: Namažte hnací řetěz, převodovku a ložiska hřídele válečků podle specifikace výrobce. Ověřte, že ovládací panel zobrazuje přesné nastavení rychlosti a že nouzové zastavení funguje správně. Zkontrolujte upevňovací šrouby válce, zda nejsou uvolněné vibracemi.
- Měsíčně: Zkontrolujte hladinu a stav převodového oleje. Zkontrolujte polyuretanové nebo pryžové kryty válečků, zda nejsou pořezané, natržené nebo ztvrdlé. Změřte průměr válečku posuvným měřítkem — nerovnoměrné opotřebení mezi hnacím a napínacím válečkem způsobuje kolísání rychlosti na povrchu obrobku.
- Ročně: Kompletní kontrola pohonné jednotky včetně motorových kartáčů (pokud je stejnosměrný), vůle ložisek převodovky a integrity svarů rámu. Překalibrujte ovládání rychlosti podle reference tachometru. Vyměňte válečková ložiska proaktivně, pokud provozní hodiny překročí interval doporučený výrobcem – obvykle 8 000–12 000 provozních hodin .
Často kladené otázky o svařovacích rotátorech
Q1: Jaký je rozdíl mezi svařovacím rotátorem a rotátorem trubek?
Termíny jsou v běžném obchodě zaměnitelné. A svařovací rotátor je širší kategorie – zahrnuje jakýkoli systém poháněných válečků, který otáčí válcovým obrobkem pro svařování, včetně potrubí, nádob a bubnů. "Rotátor potrubí" je neformální termín, který se nejčastěji používá pro lehčí jednotky dimenzované speciálně pro výrobu potrubí a cívek potrubí. Všechny potrubní rotátory jsou svařovací rotátory, ale vysoce výkonné otočné válce nádob určené pro nádrže a tlakové nádoby se obvykle nazývají svařovací rotátory nebo otočné válce spíše než rotátory potrubí.
Q2: Jak vypočítám správnou rychlost rotátoru pro můj svařovací proces?
Použijte vzorec: RPM = Rychlost pojezdu (mm/min) ÷ (π × Průměr obrobku v mm) . Pro trubku o průměru 500 mm svařovanou při rychlosti pojezdu 350 mm/min: RPM = 350 ÷ (3,1416 × 500) = 0,223 ot./min . Pro SAW na nádobě o průměru 2 000 mm při 250 mm/min: RPM = 250 ÷ (3,1416 × 2 000) = 0,040 ot./min . Před nákupem si vždy ověřte, že vaše cílové otáčky spadají do rozsahu řiditelných otáček rotátoru.
Q3: Lze svařovací rotátor použít pro jiné procesy než svařování?
Ano. Svařovací rotátory jsou také široce používány pro tepelné nanášení povlaků, lakování a práškové lakování, nedestruktivní testování (NDT) kontrolu válcových součástí a obráběcí operace. jako je broušení nebo leštění válcových ploch. Jakýkoli proces, který těží z rovnoměrného otáčení kulatého obrobku řízenou rychlostí, může používat stejný hardware rotátoru – pohon a řídicí systém je procesně nezávislý. Některá zařízení nakupují rotátory primárně pro kontrolu NDT a používají je pro svařování jako sekundární funkci.
Q4: Kolik napínacích jednotek potřebuje svařovací rotátor pro dlouhé nádoby?
Standardní konfigurace používá jedna hnací jednotka a jedna vodicí jednotka na podporované rozpětí . Pro plavidla do délky přibližně 6–8 metrů stačí jeden pohon a jedna vodicí sada. U delších nádob – jako jsou 12–20 metrové pláště výměníků tepla nebo části věže – přidejte jednu další napínací jednotku na každou 4–6 metrů další délky za prvním rozpětím. Kritickým kritériem je, že plavidlo se nesmí vychýlit více než 1–2 mm mezi opěrnými body vlastní vahou, aby se zabránilo vychýlení kloubu během otáčení.
Q5: Co způsobuje, že obrobek "chodí" axiálně na svařovacím rotátoru a jak tomu lze zabránit?
Axiální drift (chůze) je způsoben čistou složkou axiální síly vznikající, když středy hnacího a napínacího válce nejsou dokonale rovnoběžné nebo když povrch obrobku není dokonale válcový. Brání tomu: (1) sbíhavost hnacích válců o 1–3°, takže generují mírnou protilehlou axiální sílu; (2) pomocí elektronické ovládání proti driftu který sleduje axiální polohu pomocí senzoru a automaticky nastavuje úhel válce; nebo (3) instalace mechanické axiální přítlačné podložky nebo koncové dorazy na jednom konci rámu rotátoru. Prémiové samonastavovací rotátory obvykle zahrnují elektronické anti-drift jako standardní funkci.
Q6: Jaká bezpečnostní opatření jsou nezbytná při provozu svařovacího rotátoru?
Mezi klíčové bezpečnostní požadavky patří: nikdy nepřekračujte jmenovitou nosnost — přetížení způsobuje selhání rámu válce a odvalování obrobku; vždy zajistěte svařovací zemnící kabel přímo k obrobku aby se zabránilo průchodu svařovacího proudu válečkovými ložisky; zajistit podlaha pod rotátorem a kolem něj je bez personálu při otáčení těžkých plavidel; nainstalovat mechanické koncové dorazy aby se zabránilo axiálnímu odtoku na šikmých podlahách; a nikdy nenechávejte rotující nádobu bez dozoru při rychlosti bez aktivního systému automatického nouzového zastavení. Požadavky OSHA 1910.212 (ochrana stroje) se vztahují na mechanicky poháněná rotační zařízení včetně svařovacích rotátorů v zařízeních v USA.
Závěr: Je svařovací rotátor správnou investicí pro váš obchod?
Pro jakoukoli dílnu, která pravidelně svařuje válcové součásti o průměru větším než 200 mm, poskytuje svařovací rotátor měřitelnou návratnost investic během 6–18 měsíců díky sníženým ztrátám doby zapálení oblouku, nižším rychlostem přepracování díky redukci defektů při svařování v ploché poloze a snížené únavě svářeče při práci s dlouhým švem.
Rozhodnutí o výběru závisí na čtyřech parametrech: maximální hmotnost obrobku (specifikace nosnosti pohonu), rozsah průměrů (rozteč a typ hnacích válečků), požadovaný rozsah otáček (volba hnacího motoru a převodovky) a objem výroby (pohony pro samonastavování versus konvenční a pro integraci CNC). Přesně sladte tyto čtyři parametry, použijte 1,25× bezpečnostní faktor na nosnost a určete materiál válce tak, aby odpovídal požadavkům na povrch vašeho obrobku.
Dobře specifikovaný, řádně udržovaný svařovací rotátor není pouze praktickým nástrojem – je to výrobní aktivum na úrovni výroby, které přímo zvyšuje limit kvality a kapacitu propustnosti jakékoli válcové výrobní operace. Pro obchody s tlakovými nádobami, výrobce potrubí a zejména výrobce větrných věží je to základní součást konkurenceschopné svařovací výroby v souladu s předpisy.