20T Samonastavitelný rotační stroj pro svařování profilů
Samonastavitelný svařovací rotační stroj 20T airfoil je široce používán v průmyslových odvětvích, jako jsou tlakové nádoby, chemická zařízení, věže...
Zobrazit podrobnosti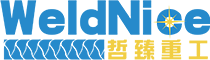
Robotické svařování procesy využívají programovatelná robotická ramena vybavená svařovacími nástroji k automatickému spojování kovových součástí, což přináší rychlejší doby cyklu, konzistentnější kvalitu svaru a nižší dlouhodobé náklady na pracovní sílu než ruční svařování. Robotické svařování se stalo páteří moderní výroby, od montážních linek pro automobily až po výrobu v leteckém průmyslu. Tato příručka vysvětluje, jak jednotlivé hlavní procesy fungují, která průmyslová odvětví mají největší přínos a jak vybrat správný systém pro váš provoz.
Robotický svařovací systém se skládá z robotického ramene, svařovacího zdroje, podavače drátu nebo systému podávání elektrod a řídicí jednotky, která provádí předem naprogramované svařovací dráhy s přesností na milimetry. Robot sleduje definovanou trajektorii napříč obrobkem a aplikuje teplo a výplňový materiál podle přesných parametrů – napětí oblouku, rychlost podávání drátu, rychlost posuvu a průtok ochranného plynu – které jsou nastaveny během programovací fáze.
Moderní robotické svařovací systémy integrují několik klíčových komponent:
Šest nejrozšířenějších procesů robotického svařování jsou MIG/GMAW, TIG/GTAW, bodové svařování, laserové svařování, plazmové svařování a třecí svařovací svařování – každý je vhodný pro různé materiály, typy spojů a objemy výroby.
Robotické svařování MIG je celosvětově nejrozšířenějším procesem robotického svařování, který představuje odhadem 50–60 % všech aplikací průmyslového robotického svařování. Při svařování plynovým obloukem (GMAW) se plynule přiváděná drátová elektroda taví do svarové lázně, zatímco ochranný plyn – obvykle směs argonu a CO₂ – chrání roztavený kov před atmosférickou kontaminací.
Robotické svařování TIG vytváří nejvyšší kvalitu svaru a estetickou povrchovou úpravu jakéhokoli obloukového procesu, což je nezbytné pro přesné aplikace v leteckém průmyslu a výrobě lékařských zařízení. Gas Tungsten Arc Welding (GTAW) používá k generování oblouku nekonzumovatelnou wolframovou elektrodu, s přídavným drátem, který se v případě potřeby přidává samostatně.
Robotické bodové svařování je dominantním procesem ve výrobě automobilových karoserií v bílé barvě, přičemž jedna karoserie vyžaduje 3 000 až 5 000 jednotlivých bodových svarů. Resistance Bodové svařování (RSW) upne dva překrývající se plechy mezi měděné elektrody a materiálem prochází elektrický proud o vysoké intenzitě, čímž vzniká lokalizované teplo, které plechy spojuje v diskrétních bodech.
Robotické laserové svařování poskytuje nejrychlejší pojezdové rychlosti a nejmenší tepelně ovlivněné zóny ze všech procesů tavného svařování, s rychlostí pojezdu až 10 metrů za minutu v aplikacích s tenkými plechy. Fokusovaný laserový paprsek – obvykle ze zdroje vláknového laseru o výkonu 1–20 kW – taví základní kov s extrémní přesností a nevyžaduje žádný kontakt s obrobkem.
Robotické plazmové svařování překlenuje mezeru mezi TIG a laserovým svařováním, nabízí hlubší průnik než TIG při vyšších rychlostech a přitom zůstává cenově dostupnější než laserové systémy. Zúžený plazmový oblouk dosahuje teplot přesahujících 20 000 °C, což umožňuje klíčové dírkové svařování silnějších sekcí v jediném průchodu.
Robotické třecí svařování promícháváním je proces v pevné fázi, který spojuje kovy pod jejich bodem tavení, což z něj činí preferovanou metodu pro svařování hliníkových slitin, které je obtížné tavit konvenčními obloukovými procesy. Rotující nástrojový kolík je zanořen do spojové linie a přejíždí se podél švu, přičemž generuje třecí teplo, které plastifikuje – ale netaví – základní materiál.
Výběr správného procesu robotického svařování vyžaduje přizpůsobení procesních charakteristik vašemu typu materiálu, konfiguraci spoje, požadavkům na kvalitu a objemu výroby.
| proces | Materiály | Rychlost | Kvalita svaru | Cena nastavení | Nejlepší aplikace |
| MIG/GMAW | Ocel, Al, SS | Vysoká | Dobře | Nízká – Střední | Obecná výroba |
| TIG/GTAW | Všechny kovy | Nízká – Střední | Výborně | Střední | Letectví, lékařství |
| Spot Welding | Plech | Velmi vysoká | Dobře | Střední | Automobilové karoserie |
| Laser | Všechny kovy | Velmi vysoká | Výborně | Vysoká | EV baterie, elektronika |
| Plazma | Ocel, Ti, SS | Střední–High | Velmi dobré | Střední–High | Potrubí, tlakové nádoby |
| Friction Stir | Hliník, Cu | Střední | Výborně | Vysoká | Letectví, EV zásobníky |
Tabulka 1: Porovnání hlavních robotických svařovacích procesů podle materiálové kompatibility, rychlosti, kvality a ceny.
Robotické svařování trvale překonává ruční svařování v propustnosti, opakovatelnosti a celkových nákladech na vlastnictví – zejména v prostředích velkoobjemové výroby, kde je důslednost rozhodující.
Robotická svářečka MIG obvykle pracuje při 50–80 % doby zapnutí oblouku ve srovnání s 20–30 % u zkušeného ručního svářeče, což efektivně ztrojnásobuje čistý svařovací výkon za směnu. Roboti si ke konci směny nedělají přestávky, neunavují se ani nezpomalují. Ve třísměnném automobilovém závodě může jediná robotická buňka vyrobit to, co by k tomu vyžadovalo 6–9 ručních svářečů.
Robotické svařovací systémy udržují tolerance parametrů svaru v rozmezí ±1–2 % u tisíců po sobě jdoucích svarů, což je úroveň konzistence, kterou žádný lidský svářeč nemůže udržet během celé výrobní směny. To se přímo promítá do menšího počtu defektů, nižší zmetkovitosti a nižších nákladů na přepracování. Mnoho výrobců hlásí snížení chybovosti o 30–50 % po přechodu z ručního na robotické svařování.
Odstraněním pracovníků z přímého vystavení oblouku se snižuje výskyt vdechování výparů ze svařování, poranění očí zábleskem UV oblouku a popáleniny – některé z nejčastějších pracovních úrazů ve výrobě. Mezinárodní organizace práce odhaduje, že nemoci z povolání související se svařováním každoročně postihnou stovky tisíc pracovníků na celém světě. Robotické svařovací buňky, vybavené odsáváním zplodin a bezpečnostním oplocení, tato rizika dramaticky snižují.
Zatímco robotické svařovací buňky vyžadují značné počáteční investice – obvykle 80 000 – 250 000 USD na buňku v závislosti na procesu a periferních zařízeních – u velkoobjemových aplikací je běžná doba návratnosti 12–36 měsíců. Když se započítá práce, spotřební materiál, šrot a přepracování, robotické svařování obvykle snižuje náklady na svařování dílu o 25–45 % v horizontu 5 let.
| Faktor | Robotické svařování | Ruční svařování |
| Čas zapnutí oblouku | 50–80 % | 20–30 % |
| Opakovatelnost svaru | ±0,1–0,5 mm | ±1–3 mm |
| Míra vad | Velmi nízká (0,1–1 %) | Nízká – Střední (2–8%) |
| Nastavení / Přepnutí | Hodiny (přeprogramování) | minut |
| Počáteční investice | 80 000 – 250 000 USD | 5 000 – 30 000 USD |
| Dlouhodobé náklady | Nižší | Vysokáer (labor-intensive) |
| Flexibilita | Střední (programmable) | Vysoká (adaptive) |
| Bezpečnost pracovníků Risk | Nízká | Střední–High |
| Nejlepší objem | Vysoká (1,000 parts/run) | Nízká – Střední (1–500 parts) |
Tabulka 2: Robotické svařování versus ruční svařování napříč klíčovými metrikami výkonu, nákladů a flexibility.
Prakticky každý velký výrobní sektor nyní používá procesy robotického svařování, ale automobilový průmysl, letecký průmysl, stavební zařízení a spotřební elektronika představují nejvyšší koncentraci nasazení robotického svařování.
Automobilový průmysl je jediným největším uživatelem robotického svařování, přičemž odhadem 30–40 % všech průmyslových robotů nasazených po celém světě provádí svařovací úkoly při výrobě vozidel. Řada karoserie v bílé barvě využívá stovky robotických buněk pro bodové svařování k montáži dveřních panelů, podlahových panelů, střešních kolejnic a sloupků. Výfukové systémy, palivové nádrže a součásti podvozku jsou obvykle spojeny robotickým MIG nebo laserovým svařováním.
Letecké aplikace vyžadují nejvyšší standardy kvality svarů, díky čemuž jsou robotické TIG, plazmové a třecí svařovací svařování dominantními procesy pro konstrukční součásti draků letadel. Robotický FSW se používá ke spojování hliníkových trupových panelů a potahů křídel, zatímco robotický TIG zpracovává titanové součásti motoru a sestavy hydraulického vedení.
Ramena rypadel, nakládací lopaty, jeřábová ramena a rámy z konstrukční oceli se běžně vyrábějí pomocí robotického svařování MIG kvůli použitým tlustým deskovým materiálům a požadovaným vysokým objemům. Robotické svařování v tomto sektoru snižuje fyzickou námahu svářečů pracujících s těžkými součástmi a zlepšuje konzistenci u dlouhých strukturálních svarů, které je obtížné ručně provést.
Rychlý růst elektrických vozidel učinil robotické laserové svařování nepostradatelným pro svařování štítků článků baterie, montáž modulů a výrobu zásobníků baterií. Baterie pro elektromobily mohou obsahovat tisíce jednotlivých laserových svarů, z nichž všechny musí splňovat přísné normy na únik a vodivost – což je nemožný cíl pro manuální procesy ve velkém měřítku.
Výběr správného procesu svařování robotem vyžaduje vyhodnocení pěti klíčových faktorů: typ a tloušťka základního materiálu, návrh spoje, požadovaný standard kvality svaru, roční objem výroby a dostupný kapitálový rozpočet.
Další generaci robotických svařovacích procesů utváří umělá inteligence, kolaborativní robotika a adaptivní řídicí systémy v reálném čase, které zpřístupňují automatizaci menším výrobcům.
Robotické svařování MIG (GMAW) je nejběžněji používaný proces robotického svařování, který představuje většinu veškerého průmyslového robotického svařování na celém světě. Jeho kombinace rychlosti, všestrannosti materiálu, nízkých nákladů na spotřební materiál a snadného programování z něj činí výchozí volbu pro většinu nových robotických svařovacích instalací v obecné výrobě a automobilové výrobě.
Doba programování pro robotickou svařovací buňku se pohybuje od několika hodin u jednoduchých dílů s krátkými svarovými drahami až po několik týdnů u složitých víceprůchodových sestav s desítkami svarových spojů. Offline programovací software může zkrátit dobu programování na robotu o 50–70 % tím, že inženýrům umožňuje simulovat a upřesňovat dráhy svarů na digitálním modelu před nasazením.
Primárními omezeními robotického svařování jsou vysoké počáteční kapitálové náklady, snížená flexibilita pro maloobjemovou nebo velmi různorodou výrobu dílů a potřeba konzistentní kvality sesazení dílů. Roboti vynikají v opakujících se úlohách na konzistentních dílech, ale bojují s adaptivním rozhodováním, které zkušení svářeči používají, když se potýkají s nepravidelnými mezerami, zdeformovanými přípravky nebo neobvyklými konfiguracemi spojů. Systémy sledování švů a umělé inteligence tuto mezeru postupně uzavírají.
Ano – kolaborativní robotické svařovací systémy a offline programovací software učinily robotické svařování ekonomicky životaschopným pro velikosti dávek o velikosti 25–50 dílů. Svařovací systémy Cobot s rozhraním pro programování pomocí závěsného učení nebo tabletu umožňují operátorům bez tradičních dovedností programování robotů nastavit nové zakázky za méně než hodinu, což je činí praktickými pro dílny a zakázkové výrobce.
Robotické svařovací systémy musí stále produkovat svary, které splňují stejné normy AWS, ASME, ISO nebo specifické zákaznické normy požadované pro ruční svařování – robot necertifikuje svar automaticky. Konzistence a schopnosti robotických systémů zaznamenávat data však výrazně usnadňují prokazování řízení procesu během auditů kvality a testování kvalifikace svařovacích postupů.
Robotické svařovací systémy vyžadují pravidelnou údržbu spotřebního materiálu svařovacího hořáku (kontaktní hroty, trysky, vložky), pravidelné mazání a kontrolu kloubů ramen robota a kalibraci TCP (Tool Center Point), aby byla zachována přesnost polohy. Většina systémů má plánované intervaly údržby 500–1 000 provozních hodin. Správné programy preventivní údržby mohou prodloužit životnost ramene robota na 10–15 let.
Robotické svařování mění – spíše než odstraňuje – roli lidského svářeče a posouvá poptávku směrem k vysoce kvalifikovaným pozicím, jako jsou programátoři robotů, svařovací inženýři a automatizační technici. Mnoho výrobců uvádí, že robotické svařování jim umožnilo přemístit zkušené svářeče na složité, zakázkové nebo opravárenské práce, které roboti zatím neumí efektivně zvládnout. Na trzích, které se potýkají s nedostatkem kvalifikovaných svářečů, je robotické svařování stále více nutností než preferencí.
Procesy robotického svařování zásadně změnily kvalitu výroby, rychlost a ekonomiku prakticky ve všech průmyslových odvětvích náročných na kov. Ať už hodnotíte svařování MIG pro výrobce konstrukční oceli, laserové svařování pro výrobce baterií pro elektromobily nebo svařování TIG pro dodavatele pro letectví a kosmonautiku, hlavní princip zůstává stejný: přizpůsobení procesu aplikaci poskytuje nejlepší kvalitu svaru s nejnižšími náklady na díl.
Protože sledování švů řízené umělou inteligencí, kolaborativní roboti a offline programovací nástroje snižují překážky vstupu, robotické svařování již není výhradní doménou velkých výrobců automobilů. Pro jakoukoli operaci vyrábějící více než několik stovek dílů ročně s opakovatelnými geometriemi je investice do správného procesu svařování robotem jedním z rozhodnutí s nejvyšší návratností dostupných v moderní výrobě.
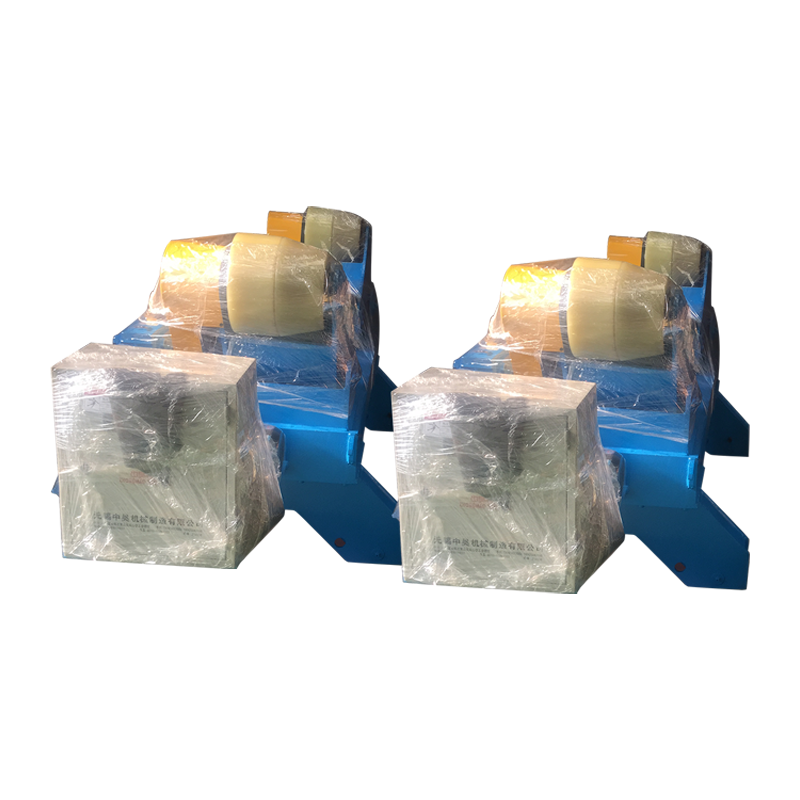
Samonastavitelný svařovací rotační stroj 20T airfoil je široce používán v průmyslových odvětvích, jako jsou tlakové nádoby, chemická zařízení, věže...
Zobrazit podrobnosti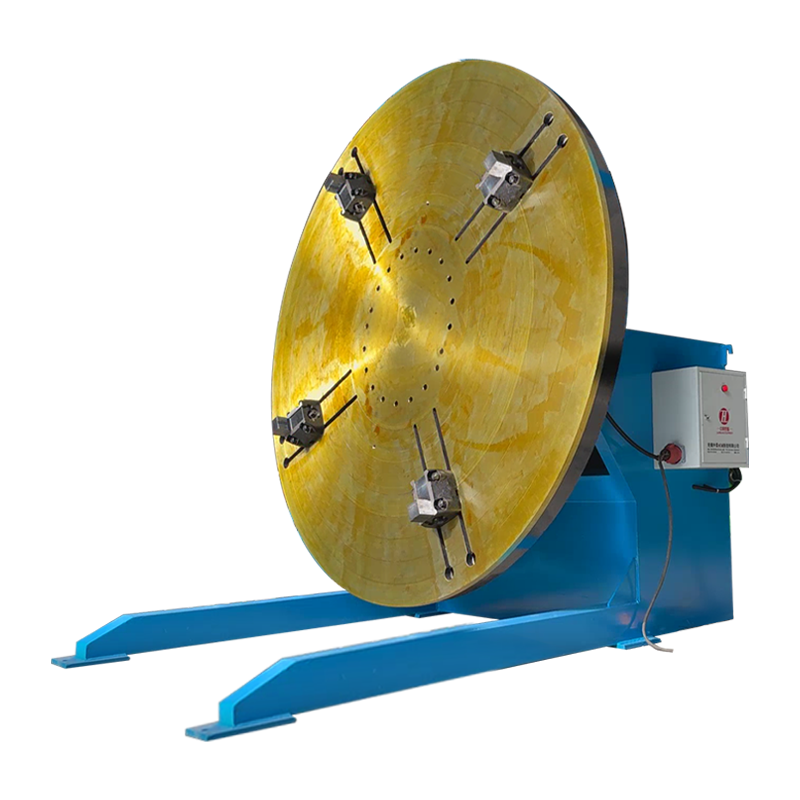
Konvenční svařovací polohovač 3T s přídavnými vertikálními sklíčidly soustruhu je zařízení pro polohování a otáčení obrobků během svařování. Jeho h...
Zobrazit podrobnosti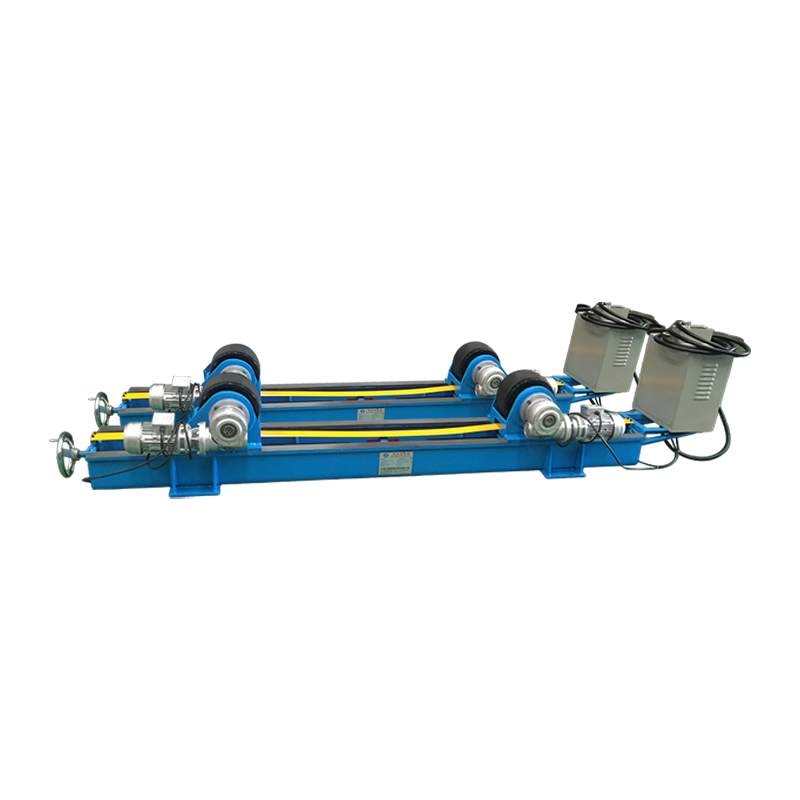
5T Lead Screw-Adjustable Welding Rotator-Extended je pomocné zařízení speciálně navržené pro náročné svařovací procesy. Jeho hlavní funkcí je flexi...
Zobrazit podrobnosti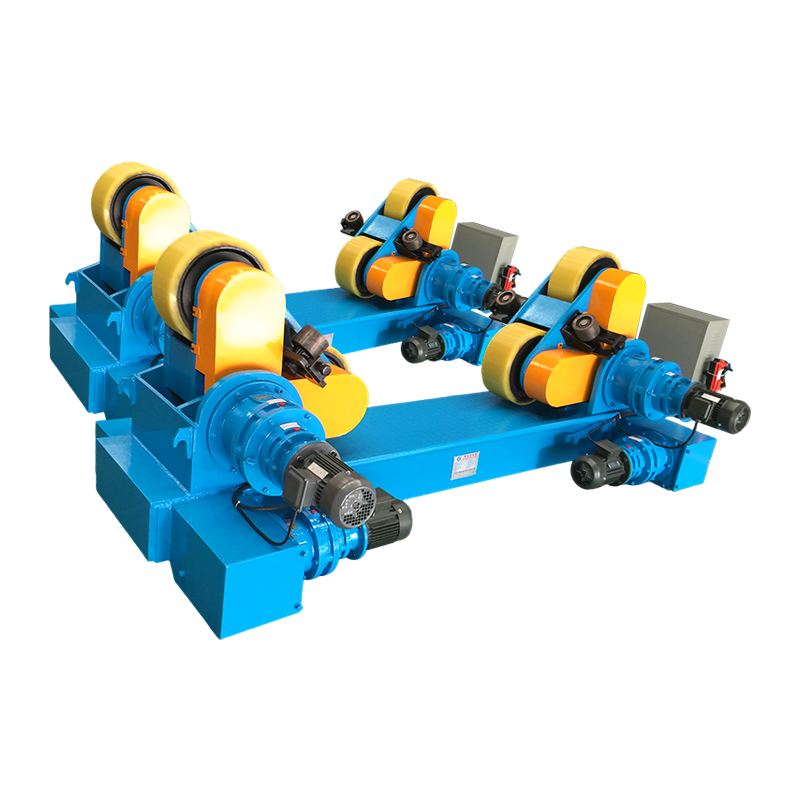
Samonastavitelný svařovací rotační stroj 40T je špičkové polohovací zařízení pro svařování speciálně navržené pro vysoce namáhané válcové obrobky. ...
Zobrazit podrobnosti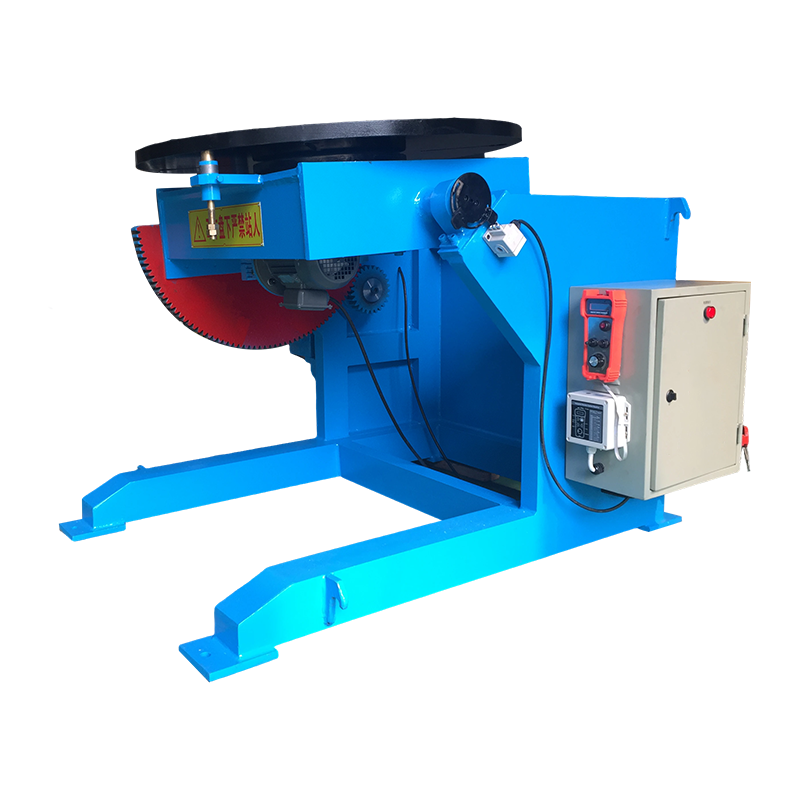
Konvenční svařovací polohovač 1T je specializované standardizované zařízení pro svařování obrobků na úrovni 1T. Přijímá konvenční převodovku a stab...
Zobrazit podrobnosti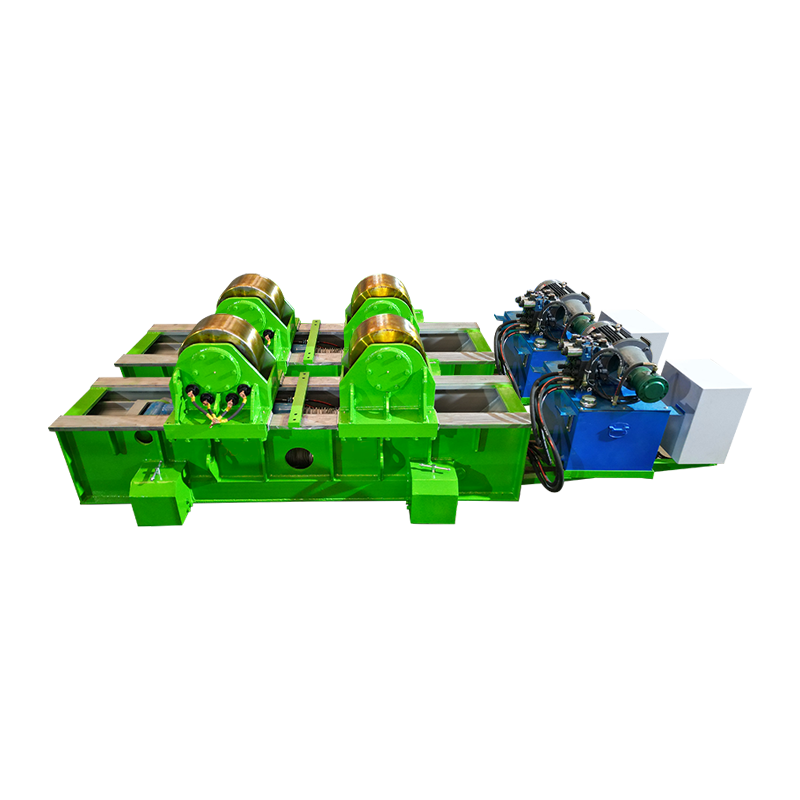
Svařovací rotátor 80T Fit Up s hydraulickým horizontálním tlačením a ručním orbitálním pohybem má jmenovité zatížení 80 tun a je speciálně navržen ...
Zobrazit podrobnostiautorská práva 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Všechna práva vyhrazena Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com