Robotické svařovací přípravky jsou precizně zkonstruovaná upínací zařízení, která upínají, umísťují a podporují kovové součásti v přesné poloze, takže robotický svařovací systém může ukládat konzistentní, opakovatelné svary. Bez přesného upnutí bude i ten nejpokročilejší svařovací robot produkovat necílové housenky, rozměrové vady a nákladný šrot. Tato příručka vysvětluje, jak tato svítidla fungují, jaké typy existují a jak vybrat ten správný pro vaše produkční prostředí.
Co jsou to robotická svařovací zařízení?
Robotické svařovací přípravky jsou mechanickým rozhraním mezi surovým obrobkem a naprogramovanou svarovou dráhou robota. Upínač drží jednu nebo více částí na definovaném, opakovatelném místě, takže každý cyklus robotová svítilna dorazí přesně do stejného bodu v trojrozměrném prostoru.
Zařízení plní tři základní úkoly: lokalizace (umístění součásti do známého základu), upnutí (zabránění pohybu během svařovacího oblouku) a podporující (odolává deformaci svaru a tepelné deformaci). Selhání kterékoli z těchto tří funkcí se přímo promítá do defektů svaru.
Ve velkoobjemové výrobě automobilů, letectví a těžkého zařízení, robotické svařovací přípravky jsou navrženy s tolerancemi plus minus 0,1 mm. Špatně umístěný díl i o 0,5 mm může vytlačit svarovou housenku ze středové linie spoje, což způsobí neúplné spojení a strukturální oslabení.
Proč na robotických svařovacích zařízeních tolik záleží?
Robotické svařovací přípravky jsou jedinou největší proměnnou ovlivňující konzistenci svaru v automatizované buňce – mnohem účinnější než výběr značky robota, typu drátu nebo ochranného plynu.
Zvažte čísla: typický šestiosý svařovací robot může opakovat svou naprogramovanou dráhu s přesností plus minus 0,05 mm. Pokud však přípravek zavede polohovou odchylku od dílu k dílu plus nebo mínus 1,0 mm, výhoda opakovatelnosti robota je zcela promarněna. Studie výroby karoserie v bílé barvě to neustále ukazují více než 70 % robotických vad svarů pochází z problémů s upínáním , nikoli z programování robota nebo kvality spotřebního materiálu.
- Doba cyklu: Dobře navržený přípravek se rychle nakládá a vyjímá, čímž se minimalizuje doba nečinnosti robota a zlepšuje se celková efektivita zařízení (OEE).
- Výtěžnost prvního průchodu: Konzistentní umístění dílu znamená méně smyček přepracování. Závody, které investují do vysoce přesných přípravků, běžně vykazují výnosy prvního průchodu vyšší než 98 %.
- Bezpečnost obsluhy: Správně navržené přípravky udržují ruce operátora v bezpečné vzdálenosti od svarové zóny pomocí nástrojových svorek, které se aktivují na dálku nebo pneumaticky.
- Sledovatelnost: Moderní svítidla mohou integrovat RFID čipy nebo čtečky čárových kódů pro zaznamenání, které číslo dílu bylo svařeno, s podporou záznamů kvality ISO 9001 a IATF 16949.
Jak fungují robotická svařovací zařízení?
Robotický svařovací přípravek funguje tak, že stanoví pevnou referenční souřadnici – nazývanou počátek – a poté upne obrobek proti tomuto nulovému bodu předtím, než robot zahájí svařovací program.
Krok 1: Naložení a umístění součásti
Operátor nebo automatizovaný systém manipulace s materiálem umístí díl proti polohovacím kolíkům, vnořeným blokům nebo V-blokům, které definují jeho polohu X, Y a Z. Správně navržené lokátory omezují všech šest stupňů volnosti: tři translační a tři rotační.
Krok 2: Upínání
Po usazení se pneumatické nebo hydraulické svorky zapojí, aby držely díl pevně v dané poloze. Pneumatické upínače pracující při 80–100 psi mohou vyvinout upínací sílu 500 až 2 000 Newtonů za méně než 0,5 sekundy. Konstrukce svorky nesmí blokovat přístupovou dráhu robotického hořáku nebo obálku ochranného plynu kolem svarové lázně.
Krok 3: Provedení svaru
Se zajištěným dílem robot provede svůj uložený svařovací program. Protože je díl v každém cyklu ve stejné poloze, robot nemusí hledat spoj – jednoduše sleduje naučenou dráhu. Tomu se někdy říká svařování pevnou dráhou a je nejrychlejším a nejekonomičtějším způsobem robotického svařování.
Krok 4: Vyjmutí a reset
Po dokončení svařovacího cyklu se svorky uvolní a hotová sestava se odstraní. Zařízení se resetuje na další část. Na vysokorychlostních tratích je celý tento cyklus nakládání-svařování-vykládání dokončen za 30 až 90 sekund.
Jaké typy robotických svařovacích přípravků jsou k dispozici?
Existuje pět hlavních kategorií robotických svařovacích přípravků, z nichž každá je optimalizována pro jinou kombinaci geometrie součásti, objemu výroby a rozpočtu.
1. Speciální přípravky pro tvrdé nástroje
Jednoúčelové přípravky pro jedno číslo dílu jsou vyrobeny z ocelového nebo hliníkového plechu s přesně vyvrtanými otvory a integrovanými pneumatickými svorkami. Poskytují nejvyšší přesnost (plus mínus 0,1 mm je dosažitelná) a nejrychlejší časy cyklu. Kompromisem jsou vysoké počáteční náklady – komplexní vyhrazený přípravek se může pohybovat od 15 000 do 80 000 $ – a nulová flexibilita pro ostatní díly.
2. Modulární svařovací přípravky
Modulární systémy používají základovou desku s mřížkovým vzorem (obvykle s roztečí 50 mm nebo 100 mm) se standardizovanými bloky součástí – zarážkami, podpěrami, svorkami a úhelníky – které se přišroubují k mřížce. Tato svítidla lze překonfigurovat pro různé části během hodin, nikoli týdnů. Jsou ideální pro dílny a malo- až středně objemovou výrobu, kde několik rodin součástí sdílí stejnou robotickou buňku.
3. Přípravky čepů a polohovačů
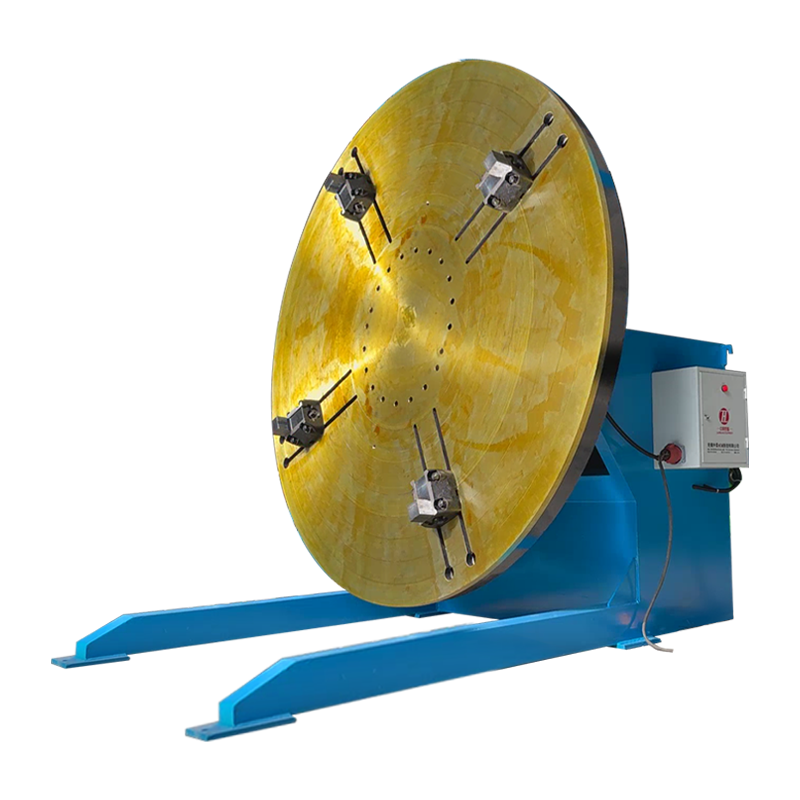
U sestav, které vyžadují svařování na více stranách, čepový (dvouosý) nebo servopolohovač (jedna až tři osy) otáčí upínacím zařízením během svařovacího cyklu, čímž robotu představuje nové spojovací plochy bez nutnosti použití druhého robota nebo ručního přemisťování. Polohovač svaru může u složitých sestav zkrátit celkovou dobu cyklu o 20 až 40 % tím, že eliminuje potřebu ručního překlápění dílů.
4. Soupravy gramofonu (indexování).
Upínač otočného stolu drží dvě nebo více sad nástrojů na otočném stole. Zatímco robot svařuje na jedné stanici, operátor nakládá další díl na protější stanici. To dramaticky zkracuje dobu zapnutí robota – často z 50 % až na 85 % – protože robot nikdy nečeká na dokončení nakládky a vykládky.
5. Flexibilní adaptivní svítidla
Adaptivní přípravky, které se objevují v prostředích s vysokým mixem a malým objemem, využívají servopohony řízené kolíky nebo rekonfigurovatelná pole svorek, která se automaticky přizpůsobí každé variantě příchozího dílu. V kombinaci s kamerovým systémem nebo laserovým skenerem, který potvrzuje polohu dílu před začátkem svařování, mohou tyto systémy zpracovat desítky čísel dílů bez jakékoli ruční změny.
Porovnání typů robotických svařovacích přípravků
| Typ svítidla | Přesnost | Flexibilita | Cena předem | Nejlepší aplikace |
|---|---|---|---|---|
| Speciální tvrdé nástroje | /- 0,1 mm | Velmi nízká | 15 000 – 80 000 USD | Velkoobjemový jednotlivý díl |
| Modulární | /- 0,3 mm | Vysoká | 5 000 – 25 000 USD | Práce na zakázku, prototypování |
| Čep / Polohovač | /- 0,15 mm | Střední | 20 000 – 100 000 USD | Vícestranné svařence |
| Gramofon (indexování) | /- 0,2 mm | Nízká | 10 000 – 50 000 USD | Vysoká arc-on time priority |
| Flexibilní Adaptivní | /- 0,2 mm | Velmi vysoká | 50 000 – 200 000 USD | Vysoká-mix, low-volume |
Tabulka 1: Porovnání typů robotických svařovacích přípravků podle přesnosti, flexibility, ceny a doporučené aplikace.
Jak navrhnout efektivní robotické svařovací přípravky
Efektivní návrh robotického svařovacího přípravku začíná důkladným pochopením geometrie svarového spoje, obálky dosahu robota a tepelného chování materiálu obrobku.
Přístup a vůle k hořáku
Každá svorka, podpěra a konstrukční prvek v přípravku musí být umístěny tak, aby robotický hořák – včetně jeho krku a vedení drátu – mohl dosáhnout každého svarového spoje v požadovaném úhlu bez kolize. Návrháři přípravků obvykle používají 3D simulaci CAD ke kontrole vůle hořáku po celé dráze svaru před výrobou fyzických nástrojů. Minimální vůle 25 mm kolem těla hořáku je běžným průmyslovým výchozím bodem.
Kontrola zkreslení svaru
Přívod tepla během svařování způsobuje, že se kov roztahuje a poté se při ochlazování nerovnoměrně smršťuje, což je jev známý jako deformace svaru. Přípravky musí tento pohyb předvídat a buď jej omezit – upnutím dílu, dokud se neochladí pod 200 stupňů Celsia – nebo jej předem kompenzovat záměrným mírným posunutím polohy dílu před svařováním. Měděné nosné tyče nebo vodou chlazené součásti přípravků se používají v aplikacích s vysokými teplotami pro řízení tepelné zátěže.
Výběr materiálu pro montážní rám
Základna přípravku a hlavní konstrukční prvky jsou obvykle vyrobeny z ocelového plechu, litiny nebo konstrukčního hliníku v závislosti na hmotnosti aplikace a požadované tuhosti. Ocel nabízí nejlepší rozměrovou stabilitu při tepelném cyklování, ale je těžká a pomaleji se obrábí. Hliník je lehčí a obrábí se rychleji, ale může vyžadovat pravidelnou recertifikaci, protože je náchylnější k tečení při trvalém upínacím zatížení.
Ověření opakovatelnosti
Před novým robotický svařovací přípravek je uvolněn do výroby, měl by být validován pomocí souřadnicového měřicího stroje (CMM) nebo přenosného laserového sledovače. Přípravek by měl být zatížen a vyjmut alespoň 30krát, přičemž poloha dílu by se měla měřit po každém cyklu. Pro schválení dodavatelského řetězce pro automobilový průmysl je obvykle vyžadován index způsobilosti procesu (Cpk) 1,67 nebo vyšší ve všech kritických dimenzích.
Běžné aplikace robotických svařovacích přípravků v průmyslu
Robotické svařovací přípravky se používají prakticky v každém výrobním odvětví, které zahrnuje spojování kovů, ale požadavky na design se v jednotlivých odvětvích výrazně liší.
| Průmysl | Typická část | Požadavek na klíčové příslušenství | Preferovaný typ svítidla |
|---|---|---|---|
| Automobilový průmysl | Panely karoserie v bílé barvě, pomocné rámy | Vysoká volume, tight tolerance | Speciální tvrdé nástroje |
| Aerospace | Konstrukční držáky, palivové armatury | Extrémně těsná tolerance, plná sledovatelnost | Vyhrazený polohovač |
| Těžká zařízení | Výložníková ramena, rámy, lopaty | Vysoká clamping force, large envelope | Čep / polohovadlo |
| Stavba lodí | Části trupu, držáky potrubí | Velká část ubytování | Modulární / gantry-mounted |
| Obecná výroba | Rodiny smíšených částí | Rychlý přechod | Modulární / adaptive |
Tabulka 2: Aplikace přípravků pro robotické svařování podle odvětví, včetně typických dílů, klíčových požadavků a preferovaných typů přípravků.
Co způsobuje selhání robotického svařovacího zařízení?
Nejčastějšími příčinami selhání přípravku je opotřebení usazovacích ploch, degradace pneumatického systému a tepelné zkreslení samotného rámu přípravku.
- Opotřebení lokátoru: Polohovací kolíky z tvrzené oceli u přípravků s vysokým cyklem se mohou opotřebovat rychlostí 0,01 až 0,05 mm na 100 000 cyklů. Opotřebený lokátor umožňuje pozvolný posun polohy dílu, což způsobuje pomalý posun v kvalitě svaru, který je obtížné zjistit bez pravidelných kontrol CMM.
- Degradace upínacího těsnění: Pneumatická upínací těsnění časem degradují a snižují upínací sílu. Svorka, která nedokáže pevně držet díl, umožňuje mikropohyb během svarového oblouku, což má za následek nerovnoměrnou šířku housenky a potenciální defekty nesvaru.
- Hromadění rozstřiku při svařování: Přistání rozstřiku na polohovacích plochách funguje jako falešný základ a zvedne součást nad její zamýšlenou polohu Z. Při procesech s vysokým rozstřikem, jako je zkratový MIG bez povlaku proti rozstřiku, může dojít k nahromadění rozstřiku na lokátorech během jedné směny.
- Tepelná cyklistická únava: Opakované zahřívání a ochlazování upínacího rámu – zejména při vysokoteplotních procesech, jako je GMAW nebo PAW – může způsobit kumulativní rozměrový posun. U svítidel vystavených částem s předehřátím nad 200 stupňů Celsia by měla být čtvrtletně kontrolována deformace.
Jak udržovat robotické svařovací přípravky pro dlouhou životnost
Strukturovaný program preventivní údržby je nákladově nejefektivnějším způsobem, jak ochránit investice do robotických svařovacích přípravků a udržet kvalitu svaru v průběhu času.
- denně: Vyčistěte vodicí kolíky a povrchy hnízd kartáčkem a stlačeným vzduchem. Před každou směnou naneste sprej proti rozstřiku na exponované povrchy nástrojů v blízkosti oblasti svaru.
- Týdně: Zkontrolujte ovládací sílu pneumatické svorky pomocí ručního siloměru. Zkontrolujte těsnost vzduchových vedení a armatur. Ujistěte se, že všechny svorky dosahují plně otevřené a plně zavřené polohy v rámci specifikace.
- Měsíční: Změřte kritické rozměry lokátoru pomocí kalibrovaného měřidla nebo CMM. Zdokumentujte výsledky a trend oproti výchozímu stavu. Vyměňte jakýkoli lokátor vykazující opotřebení o více než 0,1 mm od jmenovité hodnoty.
- Ročně: Kompletní demontáž, čištění a kontrola zařízení. Znovu certifikujte přesnost upínače podle původních konstrukčních výkresů pomocí laserového sledovače nebo CMM. Proaktivně vyměňte všechna pneumatická těsnění.
Často kladené otázky o robotických svařovacích zařízeních
Jaký je rozdíl mezi svařovacím přípravkem a svařovacím přípravkem?
A svařovací přípravek lokalizuje a upne díl do pevné, opakovatelné polohy – robot nebo svářeč vždy přijede k dílu. Svařovací přípravek v tradičním použití také vede samotný svařovací nástroj podél spoje. V robotickém svařování tento rozdíl do značné míry zmizel, protože robot zajišťuje vlastní vedení dráhy; termín "přípravek" je nyní standardní pro obě funkce.
Jak dlouho trvá navrhnout a postavit robotické svařovací zařízení?
U středně složitého vyhrazeného přípravku je typická časová osa 8 až 16 týdnů od zahájení návrhu po instalaci do robotické buňky. To zahrnuje 3 až 4 týdny návrhu CAD, 2 až 4 týdny obrábění a výroby a 2 až 4 týdny sestavování, ladění a ověřování schopností. Modulární přípravky lze sestavit a ověřit za 1 až 3 týdny.
Lze stejný robotický svařovací přípravek použít s různými roboty?
Ano, za předpokladu, že je přípravek namontován na standardní desku rozhraní a buňka robota je po výměně robota překalibrována na nulový bod přípravku. Svařovací program může být také potřeba znovu naučit nebo transformovat na souřadnicový systém nového robota. Použití konzistentního upínacího bodu u více robotů výrazně zjednodušuje změnu.
Z jakých materiálů jsou vyrobeny robotické svařovací přípravky?
Konstrukční rámy jsou obvykle vyrobeny z měkkého ocelového plechu nebo konstrukční ocelové trubky. Vodicí kolíky a třecí plochy jsou vyrobeny z tvrzené nástrojové oceli (obvykle minimálně 60 HRC), aby odolávaly opotřebení. Některá svítidla používají litinové základny pro vynikající tlumení vibrací. V leteckých aplikacích se slitina Invar používá pro extrémně přesná svítidla, protože má téměř nulový koeficient tepelné roztažnosti.
Jak robotický svařovací přípravek ovlivňuje dobu cyklu?
Konstrukce přípravku přímo ovlivňuje dobu cyklu dvěma způsoby. Zaprvé, rychlost nakládání a vyjímání závisí na tom, jak efektivně lze k přípravku přistupovat a jak rychle se svěrky aktivují – špatně navržené přípravky prodlužují 15 až 30 sekund na cyklus. Zadruhé, upínací zařízení točny umožňuje nakládání během svařování, což může téměř zdvojnásobit efektivní propustnost tím, že robot neustále svařuje, místo aby čekal na výměnu součástí.
Jakou roli hraje simulační software při navrhování přípravků?
Offline programování (OLP) a software pro simulaci robotů umožňuje inženýrům importovat 3D model upínače, virtuálně naprogramovat celou dráhu svaru a zkontrolovat kolize hořáku s upínacím zařízením ještě předtím, než se postaví jakékoli fyzické nástroje. Tento proces virtuálního ověřování může eliminovat 80 až 90 % konstrukčních změn souvisejících s kolizemi, které by jinak byly odhaleny až během fyzického uvedení do provozu, což výrazně ušetří čas a náklady.
Jsou robotické svařovací přípravky vhodné pro svařování hliníku?
Ano, ale přípravky pro svařování hliníku vyžadují další konstrukční posouzení. Vysoká tepelná vodivost hliníku znamená, že se teplo rychle rozptýlí, takže svítidla nesmí působit jako nadměrné chladiče, které způsobují neúplné spojení. Upínací síly musí být také pečlivě kontrolovány, aby nedošlo k poškrábání měkkých hliníkových povrchů. Měděné nebo eloxované hliníkové opěrné tyče jsou upřednostňovány před ocelí v blízkosti hliníkových svarových spojů, aby se zabránilo kontaminaci uhlíkem a minimalizovalo ulpívání rozstřiku ze svařování.
Závěrečné shrnutí: Proč se investice do kvalitních robotických svařovacích přípravků vyplatí
Dobře zkonstruovaný robotický svařovací přípravek není nákladovým střediskem – je základem kvality svaru, propustnosti a návratnosti vaší investice do robota.
Zvažte jednoduchý výpočet: pokud robotická buňka vyrobí 400 sestav za směnu a špatně navržený přípravek způsobí 2% míru přepracování, což se rovná 8 sestavám vyžadujícím manuální korekci každou směnu. Při průměrné ceně přepracování 50 USD na sestavu jsou roční náklady na přepracování přibližně 104 000 USD. Upgrade svítidla stojí 30 000 USD, který eliminuje přepracování, které se vyplatí za méně než čtyři měsíce.
Odvětví, která dosahují nejvyšší produktivity robotů – dodavatelé první úrovně pro automobilový průmysl, výrobci leteckého průmyslu a výrobci těžkých zařízení – sdílejí jednu společnou praxi: robotické svařovací přípravky jako přesné nástroje, které si zaslouží stejnou technickou pozornost a disciplínu údržby jako roboti samotní. Výběr správného typu přípravku, jeho navržení s důkladnou simulací přístupu k hořáku, jeho ověření podle standardů Cpk a jeho pravidelná údržba je nejjistější cestou ke konzistentnímu vysoce kvalitnímu automatizovanému svařování v měřítku.