Robotická svařovací ramena jsou programovatelné mechanické systémy, které provádějí operace obloukového, MIG, TIG, bodového nebo laserového svařování s přesností, rychlostí a opakovatelností, které se lidští svářeči nemohou trvale vyrovnat. V roce 2025 bude globální trh pro robotické svařování vybavení překonáno 8,3 miliardy dolarů a analytici předpokládají, že překročí 14,6 miliardy dolarů do roku 2031 — poháněno nedostatkem pracovních sil, kvalitativními mandáty a neúnavným tlakem na snižování jednotkových výrobních nákladů v automobilovém, leteckém, lodním a těžkém průmyslu.
Pokud se vaše zařízení stále spoléhá výhradně na ruční svařování, tento článek přesně vysvětluje, co robotické svařování arms jsou, jak fungují, který typ se hodí pro vaši aplikaci a jak vypadá reálná návratnost investic – s konkrétními údaji na podporu každého tvrzení.
Co jsou robotická svařovací ramena a jak fungují?
A robotické svařování arm je víceosý kloubový robot vybavený svařovacím hořákem, podavačem drátu, zdrojem energie a sadou senzorů, řízený vyhrazeným řídicím systémem robota a svařovacím softwarem. Rameno kopíruje – a obvykle překračuje – rozsah pohybu zkušeného lidského svářeče při zachování přesnosti na milimetry v tisících opakovaných cyklů.
Základní součásti robotického svařovacího systému
- Robotické rameno (manipulátor): Typicky 6osé kloubové rameno nabízející plnou prostorovou svobodu. Užitečné zatížení se pohybuje od 6 kg (lehký provoz) do více než 500 kg (těžké konstrukční svařování). Dosah běžně zabírá 1 400 mm až 3 100 mm v závislosti na modelu.
- Svařovací hořák a podavač drátu: Optimalizováno pro proces svařování — MIG/MAG, TIG, plazma nebo laser. Vodou chlazené hořáky jsou standardem pro aplikace s vysokým zatížením nad 60 %.
- Ovladač robota: Mozek systému. Moderníí řídicí jednotky nabízejí korekci dráhy v reálném čase, úpravu parametrů svařování a integraci s PLC, systémy vidění a platformami internetu věcí.
- Svařovací zdroj: Zdroje energie na bázi synergického invertoru dynamicky upravují napětí a rychlost podávání drátu, aby byly zachovány konzistentní charakteristiky oblouku v celé dráze svařování.
- Sledování švů a vidění: Laserové sledovače švů a systémy 3D vidění kompenzují odchylky dílů a tolerance upínacích přípravků v reálném čase a snižují míru zmetkovitosti až o 40 % na složitých sestavách.
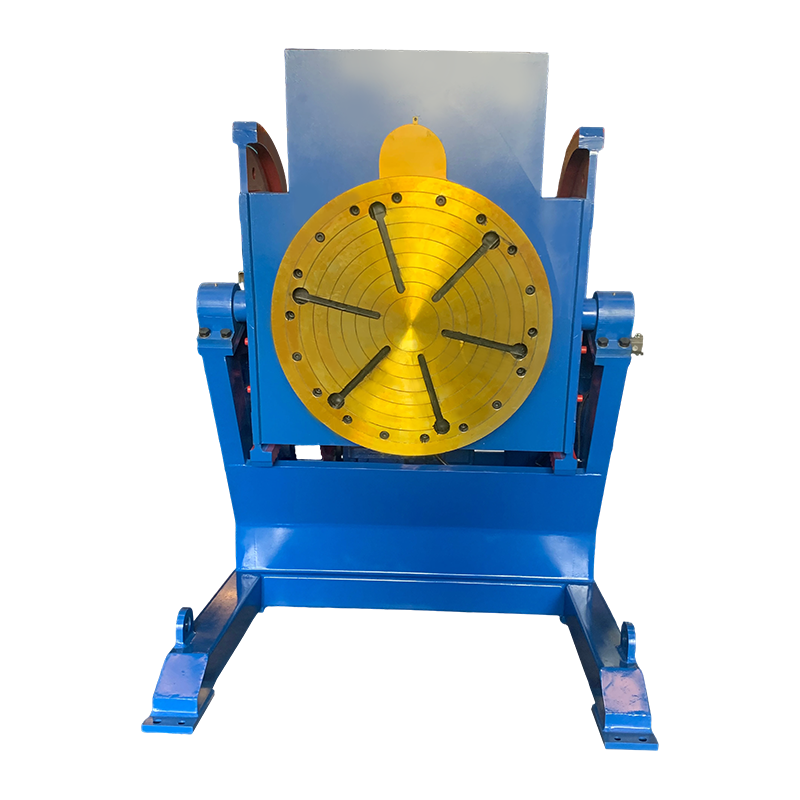
- Polohovač / přípravek: Servopohon otáčí a naklání obrobek, aby udržoval svar v optimální poloze (plochý nebo horizontální), což zlepšuje penetraci a snižuje poréznost.
Jak funguje svařovací cyklus
Jakmile je program načten, robotické svařování arm se přesune do výchozí polohy, polohovadlo indexuje součást na místo, hořák lokalizuje počáteční bod pomocí dotykového snímání nebo laserové triangulace a sekvence svařování se provádí autonomně. Doby cyklů pro typické automobilové konstrukční spoje běží 18–45 sekund na montáž ve srovnání s 90–180 sekundami u ručního svářeče provádějícího stejnou operaci v konzistentní kvalitě.
Jaké typy robotických svařovacích ramen jsou k dispozici? Srovnání mezi jednotlivými procesy
Ne všechny svařovací roboty jsou zaměnitelné – výběr procesu je nejdůležitějším rozhodnutím o specifikaci. Níže uvedená tabulka porovnává pět primárních svařovacích procesů používaných v robotických systémech.
| Proces svařování | Nejlepší aplikace | Depoziční rychlost | Kvalita spojů | Typická cena Premium vs. MIG |
| MIG/MAG | Ocel, nerez, velkoobjemová konstrukce | 3–8 kg/h | Dobře | Základní linie |
| TIG (GTAW) | Hliník, titan, tenká přesnost | 0,5–2 kg/h | Výborně | 15–25 % |
| Bodové svařování | Panely karoserie automobilů, plech | N/A (na místo) | Velmi dobré | 10–20 % |
| Laserové svařování | Bateriové skříně, elektronika, mikrospojky | Variabilní | Superior | 80–200 % |
| Plazmový oblouk | Silné profily, letecké slitiny | 2–5 kg/h | Výborně | 30–50 % |
Titulek: Porovnání svařovacích procesů používaných v systémech robotických svařovacích ramen, zahrnující přizpůsobení aplikace, rychlost nanášení, kvalitu svaru a relativní náklady.
Proč robotická svařovací ramena překonávají ruční svařování ve všech klíčových výrobních metrikách
Robotická svařovací ramena trvale překonávají lidské svářeče v produktivitě, kvalitě, bezpečnosti a nákladech – ne okrajově, ale ve většině výrobních prostředí dvojnásobně až pětinásobně.
Produktivita a doba zapnutí oblouku
Zkušený ruční svářeč dosáhne doby zapálení oblouku (podíl směny skutečně strávené svařováním) zhruba 20–30 % . Zbytek stráví přemisťováním dílů, odpočíváním, výměnou spotřebního materiálu a prováděním meziprůchodového čištění. A správně nakonfigurovaný robotický systém obloukového svařování dosahuje doby zapálení oblouku 60–85 % , více než zdvojnásobení produktivního výkonu za hodinu směny.
Konzistence svaru a četnost vad
Míra lidských vad při svařování se obvykle pohybuje od 2–5 % svarů vyžadujících přepracování nebo vyřazení. Automatizované svařovací roboty vybavené sledováním švů v reálném čase a monitorováním oblouku v uzavřené smyčce běžně dosahují nižší míry defektů 0,3 % . Pro průmyslová odvětví, kde může každý neúspěšný svar vyvolat stažení výrobku – automobilový průmysl, tlakové nádoby, lékařské přístroje – tento rozdíl není kosmetický; je to existenciální.
Bezpečnost pracovníků
Sváření je trvale řazeno mezi nejrizikovější průmyslová povolání. Podle údajů o zdraví při práci čelí svářeči zvýšenému riziku manganismu (z expozice manganovým výparům), oblouku očí, poškození sluchu v důsledku obrušování a poruch pohybového aparátu. Nasazení robotické svařování arms odstraňuje lidské operátory z přímého vystavení výparům a oblouku, čímž snižuje nároky na nemoci z povolání – náklady, které jsou často neviditelné, dokud se neobjeví v pojistném a vyrovnání náhrad zaměstnancům.
Provoz 24/7 bez únavy
A rameno svařovacího robota neunavuje, nevyžaduje přestávky a vytváří stejnou kvalitu svaru v 10 000. cyklu jako v prvním cyklu. Provoz na tři směny nepřetržitě, jedna robotické svařování cell může nahradit ekvivalentní výstup tři až pět ručních svářečů na plný úvazek v závislosti na složitosti součásti a požadavcích na přemístění.
Jak vypočítat ROI investice do robotického svařovacího ramene
Návratnost a robotické svařování system je vypočitatelný a obvykle se zhmotňuje uvnitř 18 až 36 měsíců pro středně velké výrobce. Níže uvedený model používá konzervativní předpoklady reálného světa.
| Variabilní | Ruční svařování | Robotické svařovací rameno |
| Cena svářeče (roční, 2 směny) | 120 000 – 180 000 USD (3 svářeči) | 25 000 – 40 000 $ (1 operátor/programátor) |
| Díly vyrobené za směnu | ~200 jednotek | ~480 jednotek |
| Míra přepracování / zmetkovitosti | 3–5 % | 0,2–0,5 % |
| Spotřební náklady (drát, plyn) | Vyšší (ztráta rozstřikem ~15 %) | Nižší (ztráta rozstřikem ~3 %) |
| Systémové kapitálové náklady | Nízká (ruční nářadí, přípravky) | 120 000 – 450 000 $ (celá buňka) |
| Odhadovaná doba návratnosti | — | 18–36 měsíců |
Popis: Souběžné ekonomické srovnání systémů ručního svařování a robotických svařovacích ramen napříč klíčovými proměnnými nákladů a produktivity.
Jaké užitečné zatížení a konfigurace os potřebujete pro svou aplikaci?
Výběr nesprávné třídy užitečného zatížení nebo počtu os je nejčastější chybou specifikace při nákupu robotické svařování arm — a oprava po instalaci je nákladná.
6osá vs. 7osá robotická svařovací ramena
Naprostá většina z rameno svařovacího robotas jsou nasazeny globálně 6-osý systémy. Šest os poskytuje plné prostorové umístění a orientaci – dostačující pro téměř veškeré konstrukční, automobilové a obecné průmyslové svařování. A 7-osý (redundantní osa) konfigurace přidává lineární dráhu nebo další osu zápěstí, což umožňuje robotu svařovat kolem překážek nebo dosáhnout hluboko uvnitř složitých sestav bez přemísťování součásti. Nákladová prémie pro 7osou je obvykle 25–40 % a je opodstatněný pouze pro složité aplikace v letectví nebo těžkém zařízení.
Třídy užitečného zatížení
- Užitečné zatížení 6–20 kg: Vhodné pro hořáky MIG/TIG na plech, lehké konstrukční a automobilové obložení. Nejběžnější třída v prostředí dílen.
- Užitečné zatížení 20–50 kg: Zvládá těžší hořáky, integrované podavače drátu a systémy výměny hořáků. Vhodné pro střední konstrukční a trubkové svařování.
- 50–200 kg užitečného zatížení: Nese bodové svařovací pistole, velké díly namontované na polohovači nebo tandemové svařovací hořáky. Standardní v řadách automobilových karoserií v bílé (BIW).
Jak se kolaborativní svařovací roboty liší od tradičních robotických svařovacích ramen
Kolaborativní svařovací roboty (coboti) jsou samostatnou podkategorií navrženou pro bezpečnou práci s lidskou obsluhou bez úplných ochranných krytů, které vyžadují tradiční průmyslové roboty. Jejich profil nasazení je zásadně odlišný.
| Funkce | Tradiční robotické svařovací rameno | Kolaborativní svařovací robot (Cobot) |
| Rychlost | Až 2 000 mm/s (TCP) | Až 500–750 mm/s (bezpečnostně omezeno) |
| Požadováno hlídání | Ano – plná bezpečnostní buňka | Snížené (závisí na posouzení rizika) |
| Programování | Naučte přívěsek / offline software | Ručně vedený výukový software |
| Propustnost | Vysoká — ideální pro hromadnou výrobu | Střední — lepší pro smíšené nízké objemy |
| Kapitálové náklady | 120 000 – 450 000 $ (celá buňka) | 45 000 – 120 000 USD (integrovaný balíček) |
| Nejlepší pro | Velkoobjemové, opakující se díly | Dílny, malé a střední podniky, svařování prototypů |
Popisek: Porovnání jednotlivých funkcí mezi tradičními robotickými svařovacími rameny a kolaborativními svařovacími roboty (coboty) z hlediska rychlosti, ceny a vhodnosti aplikace.
Proč je systémová integrace skrytým determinantem úspěchu robotického svařování
The robotické svařování arm sám odpovídá pouze za 30–40 % celkové náklady na buňku a ještě menší zlomek rizika implementace. Systémová integrace – přípravky, polohovadla, bezpečnostní hlídání, programování a konektivita výrobní linky – určuje, zda buňka dosáhne svého teoretického výkonu.
- Design svítidla: Odchylka od dílu k dílu větší než 1–2 mm zhoršuje umístění svaru, pokud není použito sledování švu. Pevné, dobře navržené přípravky jsou jediným největším faktorem pro dosažení konzistentních časů cyklu. Rozpočet minimálně 15–25 % nákladů robotické buňky na upevnění.
- Offline programování (OLP): Software OLP umožňuje vývoj a simulaci svařovacích programů ve virtuálním prostředí, což zkracuje dobu fyzické výuky až o 70 % . U zařízení s častými změnami nebo složitou geometrií se OLP vyplatí během prvního roku.
- Datová konektivita: Modern robotické svařování systems generovat podrobné protokoly dat po svařování – proud, napětí, rychlost drátu, doba oblouku – které napájejí systémy řízení kvality a platformy prediktivní údržby. Zařízení, která tato data využívají, proaktivně snižují neplánované odstávky 25–35 % .
- Školení operátorů: Certifikovaný programátor robotického svařování vyžaduje 40–80 hodin formálního školení pro získání základní způsobilosti a 6–12 měsíců praktických zkušeností k plné optimalizaci složité buňky. Nejčastější příčinou nedostatečného výkonu je nedostatečné investování do školení automatizovaný svařovací robot instalací.
Jaká odvětví nejvíce těží z robotických svařovacích ramen?
Robotická svařovací ramena poskytují nejvyšší výnosy v průmyslových odvětvích, kde je vysoký objem svarů, úzké tolerance a mzdové náklady jsou významné v poměru k nákladům na materiál.
- Automobilový průmysl: Největší jediný osvojitel svařovací roboty . Moderní karoserie vozidla obsahuje 3 000–5 000 bodových svarů a stovky metrů svarů MIG – prakticky všechny jsou prováděny roboty ve velkoobjemových závodech.
- Stavba lodí a offshore: Dlouhé lineární svary na velkých ocelových panelech jsou ideální pro portálovou montáž robotické obloukové svařování systémy. Běžně se uvádí 3–4násobné zvýšení produktivity oproti ručnímu svařování.
- Letectví: TIG a plazma robotické svařování je zásadní pro titanové a hliníkové konstrukční díly, kde je certifikace svarů a sledovatelnost zákonem nařízena.
- Těžká technika a zemědělství: Nakládací ramena, rámy a součásti podvozku zahrnují koutové svary o silném průřezu, kde a robotické svařování arm poskytuje konzistentní penetraci, kterou ruční svářeči nemohou udržet během dlouhých výrobních sérií.
- Energetické a tlakové nádoby: Cívky potrubí, pláště tlakových nádob a součásti výměníků tepla vyžadují plně průnikové svary s dokumentovanou kvalifikací svařovacího postupu – kde konzistence robotů výrazně zjednodušuje certifikaci.
Často kladené otázky o robotických svařovacích ramenech
Otázka: Jak dlouho vydrží robotické svařovací rameno?
Průmyslová robotické svařování arms od kvalitních výrobců mají design životnost 80 000 až 100 000 hodin , což odpovídá zhruba 20 letům dvousměnného provozu. Kritické součásti podléhající opotřebení – vložky hořáku, kontaktní hroty, hnací řemeny a těsnění kloubů – vyžadují pravidelnou výměnu, ale samotné rameno robota obvykle vydrží několik generací svařovacích zdrojů a ovladačů.
Otázka: Dokáže robotické svařovací rameno zvládnout krátké výrobní série a časté výměny dílů?
Ano, ale ekonomika upřednostňuje delší běhy. Pro velikosti šarží níže 50 dílů , kolaborant svářecí kobot s ručně vedenou výukou je často praktičtější než tradiční průmyslová buňka. Offline programovací software výrazně zkracuje dobu výměny u standardních robotů – výměny, které kdysi trvaly 4–8 hodin, lze zkrátit na 30–90 minut se správnými nástroji OLP a standardizovanými rozhraními přípravků.
Otázka: Jaký je minimální objem výroby, který ospravedlňuje robotické svařovací rameno?
Praktickým vodítkem je, že zařízení pro svařování méně než 500 stejných nebo podobných dílů měsíčně by měl vyhodnotit coboty nebo poloautomatické svařovací stanice, než se zaváže k úplnému robotické svařování cell . Více než 1 000 dílů za měsíc v opakujícím se programu je případ návratnosti investic pro vyhrazenou buňku téměř vždy pozitivní během 24 měsíců za současných podmínek na trhu práce.
Otázka: Nahrazují robotická svářecí ramena zcela lidské svářeče?
Ne – alespoň ne v blízké budoucnosti. Robotické svařování vyniká ve velkoobjemové, opakující se geometrii. Složitá, jednorázová výroba, opravy v terénu a víceprůchodové konstrukční svary na jedinečných sestavách stále vyžadují kvalifikovaný lidský úsudek. Realistickým výsledkem ve většině zařízení je přesun pracovní síly: svářeči přecházejí od opakovaného provozu hořáku k programování robotů, kontrole kvality a komplexní manuální práci, kde jsou jejich dovednosti nenahraditelné.
Otázka: Jakou údržbu vyžaduje robotické svařovací rameno?
Údržba spadá do tří kategorií. Mezi každodenní úkoly patří kontrola vložky hořáku a kontaktní špičky, čištění rozstřiku a ověřování TCP (centrální bod nástroje). Mezi týdenní úkoly patří kontrola osazení kabelů, hladiny maziva a stav upínacích přípravků. Ročně jsou prováděny úplné kontroly vůle kloubů, kontroly motoru a reduktoru a diagnostika regulátoru. Dobře udržovaný robotické svařování arm obvykle náklady 8 000 – 20 000 $ ročně v dílech a službách — zhruba 5–10 % počátečních kapitálových nákladů.
Otázka: Jak AI a strojové učení zlepšují výkon robotického svařování?
Adaptivní svařování řízené umělou inteligencí je nyní k dispozici v pokročilém stádiu robotické svařování systems . Algoritmy strojového učení analyzují obrazy svarové lázně (prostřednictvím vestavěných kamer) v reálném čase a upravují rychlost drátu, napětí a rychlost posuvu tak, aby byla zachována optimální geometrie housenky, i když se vlastnosti materiálu mezi jednotlivými šaržemi liší. Zpráva o prvních osvojitelích 15–30% snížení pórovitosti a podříznutých defektů ve srovnání s robotickým svařováním s pevnými parametry — významné zlepšení pro certifikované svařovací aplikace.
Závěrečné hodnocení: Je nyní ten správný čas investovat do robotických svařovacích ramen?
Konvergence tří sil činí tento okamžik obzvláště působivým robotické svařování arm investice: celosvětový nedostatek certifikovaných ručních svářečů (předpokládá se, že dosáhne deficitu 400 000 svářečů jen v USA do roku 2027 ), klesající náklady na hardware robota (přibližně 40 % reálně od roku 2010 ) a zvyšující se očekávání zákazníků v oblasti kvality, které manuální procesy stále více obtížně splňují.
Zařízení, která nyní automatizují svařování, nejenže snižují náklady – vytvářejí výrobní kapacitu, kterou konkurence nemá automatizované svařovací roboty bude velmi obtížné rychle replikovat, když se poptávka zvýší. Dodací lhůta pro plně integrovanou robotické svařování cell — od objednávky až po připravenost k výrobě — je obvykle 12 až 24 týdnů . Začít tento proces dnes znamená být v provozu dříve, než vrcholí další cyklus poptávky.
Otázkou už není, zda robotické svařování arms jsou vhodné pro výrobu. Otázkou je, jaký typ, v jakém měřítku a v jakém pořadí implementován, aby se maximalizovala konkurenční výhoda. Údaje uvedené v tomto článku poskytují jasný rámec pro spolehlivé rozhodování.