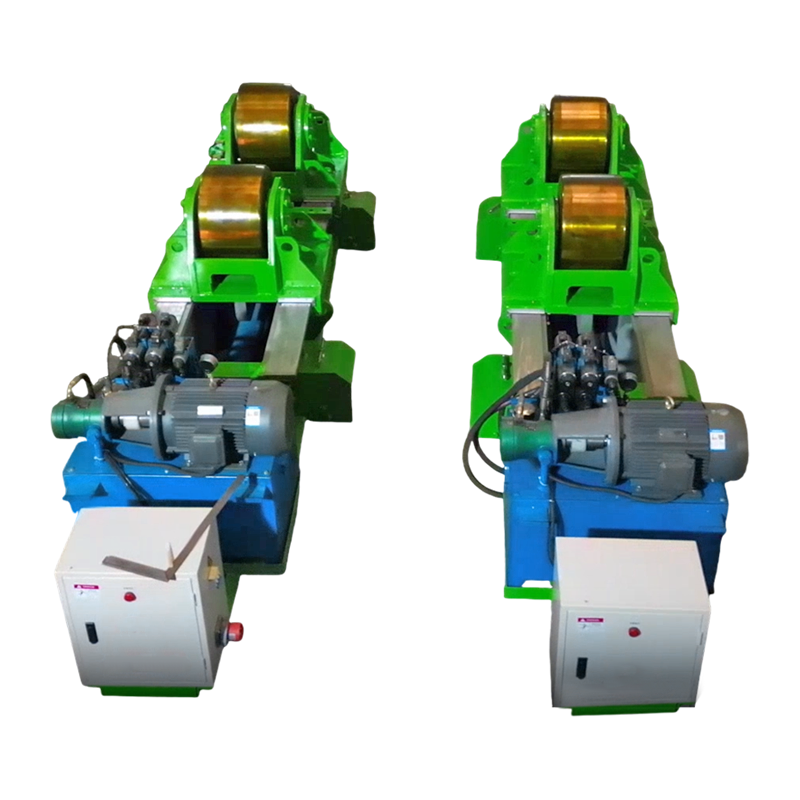
80T Fit Up svařovací rotátor s hydraulickým horizontálním tlačením
80T Fit Up Welding Rotator s hydraulickým horizontálním tlačením je speciální zařízení pro svařování a montáž velkých válcových obrobků. Je vhodný ...
Zobrazit podrobnosti
Standard rotační stroj pro svařování trubek typicky podporuje maximální nosnost v rozsahu od 1 tuna (1 000 kg) až více než 1 000 tun (1 000 000 kg) v závislosti na klasifikaci modelu a použití. Lehké rotátory určené pro dílenskou výrobu obvykle zvládnou 1–10 tun, průmyslové jednotky střední třídy pokrývají 10–100 tun a těžké nebo zakázkově konstruované rotátory jsou konstruovány pro zatížení přesahující 100 tun při stavbě lodí, výrobě tlakových nádob a při stavbě velkých potrubí.
Výběr a svařovací rotátor správná hmotnostní kapacita je jedním z nejkritičtějších rozhodnutí v jakékoli svařovací operaci. Překročení jmenovité kapacity ohrožuje integritu válce, kvalitu svaru a bezpečnost obsluhy. Tato příručka obsahuje vše, co potřebujete vědět – od standardních kapacitních rozsahů a typů strojů až po výběrová kritéria, bezpečnostní normy a často kladené otázky.
A rotační stroj pro svařování trubek — také nazývaný svařovací soustružnický válec nebo rotátor trubek — je průmyslové zařízení, které během svařování otáčí válcové obrobky (trubky, tlakové nádoby, nádrže a pláště) řízenou rychlostí, což umožňuje spojité obvodové svary bez ručního přemisťování obrobku.
Standard rotator system consists of at least one pohonná jednotka (sestava poháněného válce) a jeden nebo více volnoběžné jednotky (sestavy podpěrných válečků bez pohonu). Obrobek spočívá na válečcích a otáčí se, jak se pohonná jednotka otáčí, přičemž udržuje oblast svaru v konzistentní dolní (ploché) poloze – nejvýhodnější poloha pro kvalitní svařování.
Klíčové parametry výkonu jakéhokoli svařovacího rotátoru jsou:
Rotátorové stroje pro svařování trubek jsou rozděleny do čtyř širokých kapacitních úrovní , každý je vhodný pro různá průmyslová prostředí a velikosti obrobků. Pochopení těchto úrovní pomáhá inženýrům a týmům nákupu přizpůsobit stroj danému úkolu, aniž by bylo nutné příliš nebo nedostatečně specifikovat.
| Úroveň kapacity | Hmotnostní rozsah | Typický průměr trubky | Typické aplikace |
| Lehký provoz | 1-10 tun | 60 mm – 600 mm | Drobné dílny, cívky na trubky, tenkostěnné nádoby |
| Střední zatížení | 10-60 tun | 200 mm – 2 000 mm | Výměníky tepla, akumulační nádrže, střední tlakové nádoby |
| Heavy-Duty | 60 – 300 tun | 500 mm – 4 000 mm | Velké tlakové nádoby, sekce potrubí na moři, sekce větrných věží |
| Extra těžký / Vlastní | 300 – 1000 tun | 1 000 mm – 8 000 mm | Stavba lodí, jaderná plavidla, výroba podmořských potrubí, nádrže na LNG |
Klasifikace rotátorových strojů pro svařování trubek podle úrovně hmotnosti, rozsahu průměru trubky a průmyslové aplikace.
Kapacita uvedená na rotátoru se vztahuje k kombinované zatížení sdílené mezi všemi hnacími a napínacími jednotkami v sadě . Jedna pohonná jednotka sama o sobě nenese plnou jmenovitou hmotnost – zatížení je rozložené. Například 40tunový systém se obvykle skládá z jedné 40tunové hnací jednotky spárované s jednou nebo více 40tunovými napínacími jednotkami, které společně podporují celkem až 40 tun.
Existují tři základní typy rotátorů pro svařování trubek , každý s odlišnými konstrukčními prvky, kapacitními charakteristikami a aplikačními profily.
Konvenční rotátory používají pevný válečkový rám, kde je předem nastaven úhel mezi dvěma nosnými válečky. Jsou nejběžnějším a cenově nejvýhodnějším typem, dostupným v kapacitách od 1 tuna až 1000 tun . Hlavním omezením je, že vzdálenost válců musí být ručně nastavena tak, aby vyhovovala různým průměrům trubek, což vyžaduje čas při přepínání mezi velikostmi obrobků.
Samonastavitelné rotátory jsou vybaveny otočnou válečkovou kolébkou, která automaticky nastavuje úhel válečku, když se na něj spouští obrobek, a umožňuje tak širší rozsah průměrů trubek bez ručního nastavování. Jsou široce používány v dílnách, které manipulují s trubkami různých velikostí.
Válce pro otáčení nádrží jsou účelově zkonstruovány pro těžké válcové nádoby velmi velkého průměru, jako jsou skladovací nádrže LNG, reaktorové nádoby a sekce potrubí na moři. Tyto jednotky se vyznačují rámy se širokou základnou, vícenásobnými sadami válečků a často jsou konstruovány na zakázku pro konkrétní požadavky projektu.
Nosnost rotátoru pro svařování trubek je určena kombinací mechanických, konstrukčních a konstrukčních faktorů hnacího systému — nejen velikost rámu.
Průměr válce a materiál přímo určují nosnost. Válce s větším průměrem rozdělují zatížení obrobku na větší kontaktní plochu, snižují bodový tlak a umožňují vyšší jmenovité kapacity. Mezi běžné materiály válečků patří:
Velkokapacitní rotátory vyžadují robustní svařované ocelové rámy, často vyrobené z konstrukčních ocelových profilů o tloušťce 20 mm nebo více. Základní deska musí být dostatečně široká, aby se zabránilo převrácení při mimostředném zatížení. Jednotky o hmotnosti nad 100 tun obvykle obsahují otvory pro kotevní šrouby pro upevnění k podlaze a ocelový rám je po vyrobení zbaven pnutí, aby byla zajištěna rozměrová stabilita při zatížení.
Hnací motor a redukční převodovka musí generovat dostatečný krouticí moment, aby bylo možné otáčet maximální jmenovité zatížení při nejnižší specifikované rychlosti. Rotátory používají šnekové soukolí, spirálové soukolí nebo planetové reduktory – přičemž planetové převodovky nabízejí nejvyšší hustotu točivého momentu pro danou stopu. Výkon motoru v komerčních rotátorech se pohybuje od 0,37 kW pro 1tunové jednotky až 22 kW nebo více pro 100tunové systémy .
U velmi dlouhých nebo velmi těžkých obrobků je přidáno více napínacích jednotek, aby se zatížení rovnoměrněji rozložilo a zabránilo se vychýlení obrobku (prověšení). 200tunová výrobní sestava tlakové nádoby může používat jednu hnací jednotku a tři nebo čtyři napínací jednotky rozmístěné podél délky nádoby. V této konfiguraci je celkové zatížení sdíleno mezi všemi kontaktními body, což snižuje zatížení na jednotku a umožňuje systému bezpečně zvládnout plnou jmenovitou hmotnost.
Hmotnostní kapacita a rozsah průměrů obrobku jsou nezávislé, ale vzájemně propojené specifikace — rotátor dimenzovaný na 20 tun může bezpečně pojmout pouze trubky o průměru 200 mm až 1 500 mm, i když fyzicky větší trubka váží méně než 20 tun.
Geometrie bodu kontaktu válce s obrobkem se mění s průměrem. Trubka o velmi malém průměru, která se nachází mezi dvěma válečky, působí silou pod strmým úhlem, zatímco trubka o velmi velkém průměru se dotýká válečků v mělkém úhlu. Oba extrémy mohou způsobit nestabilitu nebo poškození válečku, pokud je trubka mimo specifikovaný rozsah průměru, bez ohledu na hmotnost.
| Jmenovitá kapacita | Typický minimální průměr | Typický maximální průměr | Hnací motor (přibližně) |
| 1 tuna | 60 mm | 400 mm | 0,37 kW |
| 5 tun | 100 mm | 900 mm | 0,75 kW |
| 20 tun | 200 mm | 1 800 mm | 1,5 kW |
| 60 tun | 300 mm | 3 000 mm | 4,0 kW |
| 100 tun | 500 mm | 4 000 mm | 7,5 kW |
| 300 tun | 800 mm | 6 000 mm | 15 kW |
Typické specifikace pro rotační stroje pro svařování trubek v rámci běžných jmenovitých výkonů, ukazující rozsah průměrů a přibližný výkon hnacího motoru.
Vždy vybírejte rotátor dimenzovaný na minimálně o 20–30 % vyšší, než je skutečná hmotnost obrobku — tato bezpečnostní rezerva zohledňuje dynamické zatížení při rozběhu rotace, nerovnoměrné rozložení hmotnosti po délce trubky a jakékoli nástavce nebo svařovací přípravky přidané během výroby.
Postupujte podle tohoto praktického procesu výběru:
Konvenční rotátory nabízejí vyšší stropy maximální kapacity, zatímco samonastavitelné rotátory poskytují větší flexibilitu v širším rozsahu průměrů při srovnatelných hmotnostech.
| Funkce | Konvenční rotátor | Samonastavitelný rotátor |
| Maximální nosnost | Až 1000 tun | Až ~400 tun |
| Pružnost průměru | Omezené – nutné ruční nastavení | Vysoká — automatické nastavení |
| Nastavení času pro nový průměr | 10–30 minut | < 2 minuty |
| Jednotková cena | Nižší | Vyšší (15–30% prémie) |
| Nejlepší produkční prostředí | Jednoprůměrová velkosériová výroba | Dílna, výroba smíšeného průměru |
| Řízení axiálního posunu | Vyžaduje nastavení úhlového válce | Obvykle lepší — geometrie se sama kompenzuje |
Porovnání jednotlivých funkcí mezi konvenčními typy rotátorů pro svařování s pevným rámem a samonastavitelnými trubkami.
Renomované rotátorové stroje pro svařování trubek jsou navrženy a testovány v souladu s mezinárodně uznávanými bezpečnostními a technickými normami . Shoda s těmito normami není pouze regulační – přímo určuje, zda je údaj o jmenovité kapacitě stroje spolehlivý a důvěryhodný.
Mezi klíčové normy platné pro konstrukci a výrobu svařovacích rotátorů patří:
Při nákupu rotátorů o hmotnosti nad 20 tun si vždy vyžádejte od výrobce certifikáty o zátěžové zkoušce a dokumentaci o zkušebním zatížení. Renomovaní výrobci provádějí před odesláním zkušební zátěž při 125 % jmenovité kapacity.
Nejčastější chybou při nákupu je výběr rotátoru pouze na základě hmotnosti a ignorování požadavků na rozsah průměru a délku obrobku. Zde jsou nejčastější chyby a jak se jim vyhnout:
Rotátor pro svařování trubek může bezpečně dodávat svůj jmenovitý výkon pouze tehdy, když je správně udržován — opotřebené válečky, degradovaná ložiska a zanedbané převodovky snižují efektivní nosnost pod jmenovitou hodnotu na typovém štítku.
Standardní komerčně dostupné rotátory pro svařování trubek mají jmenovitou kapacitu od 1 tuny do 1 000 tun. Jednotky nad 300 tun jsou obvykle konstruovány na zakázku pro konkrétní projekty. Pro většinu průmyslových dílen pokrývají modely v rozsahu 5–100 tun velkou většinu aplikací. Specializovaný těžký průmysl, jako je stavba lodí a výroba jaderných plavidel, pravidelně používají rotátory o hmotnosti 300–1 000 tun.
Ne nutně. Nadměrná specifikace rotátoru plýtvá rozpočtem a podlahovou plochou. 100tunový rotátor používaný k otáčení 2tunové trubky může ve skutečnosti fungovat méně hladce při nízkém zatížení než správně dimenzovaná 5tunová jednotka, protože řízení rychlosti a regulace točivého momentu jsou optimalizovány v rozsahu jmenovitého zatížení. Přizpůsobte kapacitu vaší skutečné hmotnosti obrobku plus 20–30% bezpečnostní rezerva – nic víc.
Ano – toto je standardní postup pro dlouhé a těžké obrobky. Přidání napínacích jednotek rozloží zatížení na více kontaktních bodů, čímž se sníží namáhání na jednotku. Celková kapacita systému je však stále omezena komponentou s nejnižším hodnocením v sestavě. Pokud je vaše pohonná jednotka dimenzována na 40 tun a vaše vodicí kladky jsou dimenzovány na 40 tun, celková kapacita systému je 40 tun – přidání dalších 40tunových vodicích kladek nezvýší maximální zatížení, ale poskytuje lepší rozložení podpory pro dlouhé obrobky.
Překročení jmenovité kapacity může způsobit deformaci nebo zlomeninu válečku, selhání ložisek, poškození převodovky, vychýlení rámu a v extrémních případech může dojít k úplnému zhroucení konstrukce – náhlému pádu obrobku. Kromě poškození zařízení to představuje vážné riziko zranění personálu v pracovní oblasti. Vždy pokládejte jmenovitou kapacitu jako pevný limit, nikoli jako vodítko.
Ve většině průmyslových jurisdikcí musí mít svařovací rotátory používané při výrobě tlakových nádob, stavbě lodí a dalších regulovaných odvětvích dokumentované certifikáty zátěžové zkoušky od výrobce. Kontrolní agentury třetích stran mohou také vyžadovat pravidelnou recertifikaci – obvykle jednou ročně nebo každé dva roky – v závislosti na odvětví a místním regulačním rámci. Před specifikací zařízení vždy ověřte certifikační požadavky se svým týmem pro kvalitu a shodu.
Ve většině rotátorových systémů nese zatížení jak hnací, tak napínací jednotka a každé z nich je přiřazena vlastní jmenovitá kapacita. Jmenovitý výkon systému se vztahuje k maximálnímu kombinovanému zatížení všech jednotek v odpovídající sadě. Při nákupu se ujistěte, že jak hnací, tak napínací jednotky ve vašem systému mají stejnou kapacitu – neodpovídající hodnocení vytváří slabá místa v systému. Někteří výrobci uvádějí celkovou kapacitu sady spíše než kapacitu na jednotku, proto vždy ujasněte, která konvence se používá.
Běžnou průmyslovou směrnicí je přidat jednu napínací jednotku na každé 3–4 metry délky obrobku za první podporované rozpětí. Například plavidlo dlouhé 12 metrů by obvykle vyžadovalo jednu pohonnou jednotku plus dvě až tři volnoběžné jednotky. U těžkých obrobků (nad 20 tun) nebo tenkostěnných nádob náchylných k průhybu dále zmenšete rozteč vodicích kol. Cílem je udržet průhyb obrobku pod 1–2 mm na metr nepodporované délky.
Maximální nosnost a standardní rotační stroj pro svařování trubek pokrývá obrovský rozsah – od 1 tuny pro kompaktní dílenské jednotky až po více než 1 000 tun pro zakázkové systémy těžkého průmyslu. Pro většinu výrobních prostředí pokrývá praktický rozsah 5 až 100 tun drtivou většinu aplikací, od výroby cívek trubek až po výrobu velkých tlakových nádob.
Výběr správné kapacity vyžaduje více než čtení typového štítku: musíte počítat s celkovou hmotností obrobku včetně upínacích přípravků, ověřit, že průměr trubky spadá do specifikovaného rozsahu stroje, zajistit dostatečnou podporu napínacích kladek pro dlouhé nádoby a použít 20–30% bezpečnostní rezervu oproti skutečnému zatížení. Shoda s platnými normami zátěžového testování a disciplinovaný program údržby zajišťují, že rotátor bude i nadále spolehlivě dodávat svůj jmenovitý výkon po celou dobu své životnosti.
80T Fit Up Welding Rotator s hydraulickým horizontálním tlačením je speciální zařízení pro svařování a montáž velkých válcových obrobků. Je vhodný ...
Zobrazit podrobnosti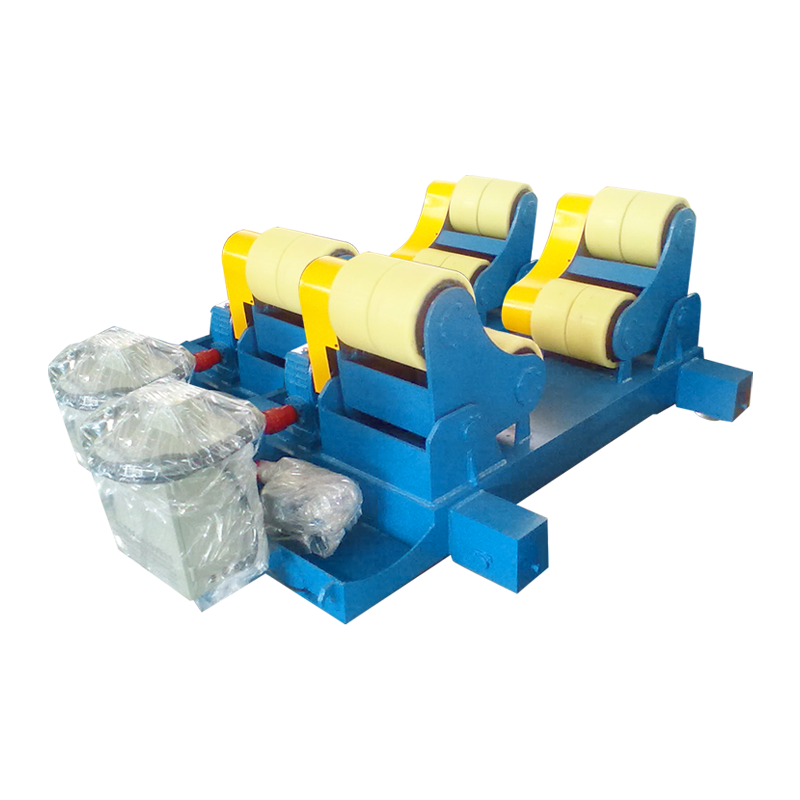
Tento 10T ruční samonastavitelný svařovací rotační stroj s rozšířenou dráhou kombinuje ruční pohyb dráhy s funkcí samonastavování. Zajišťuje stabil...
Zobrazit podrobnosti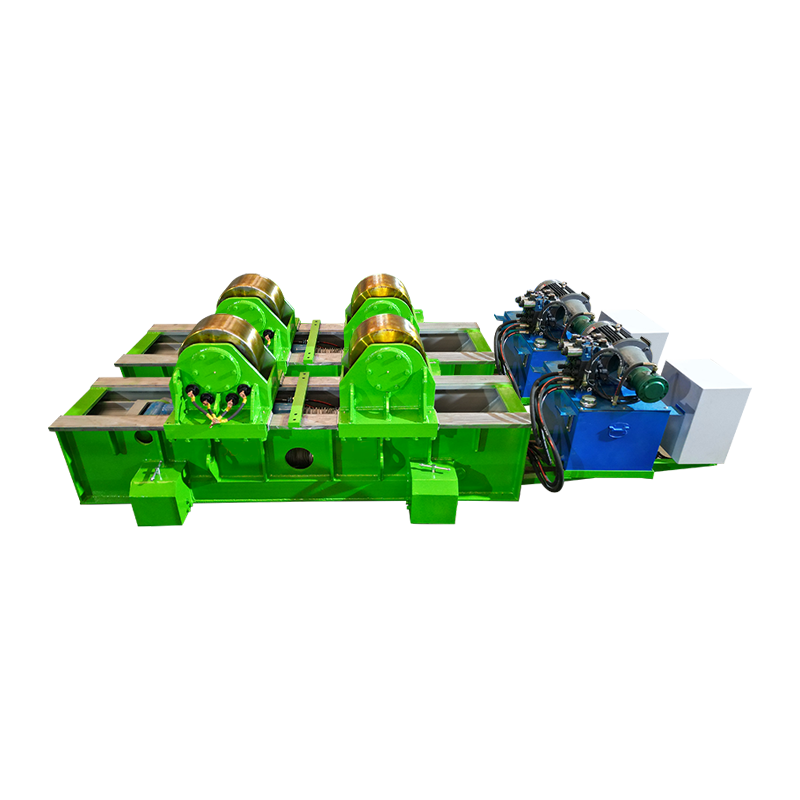
Svařovací rotátor 80T Fit Up s hydraulickým horizontálním tlačením a ručním orbitálním pohybem má jmenovité zatížení 80 tun a je speciálně navržen ...
Zobrazit podrobnosti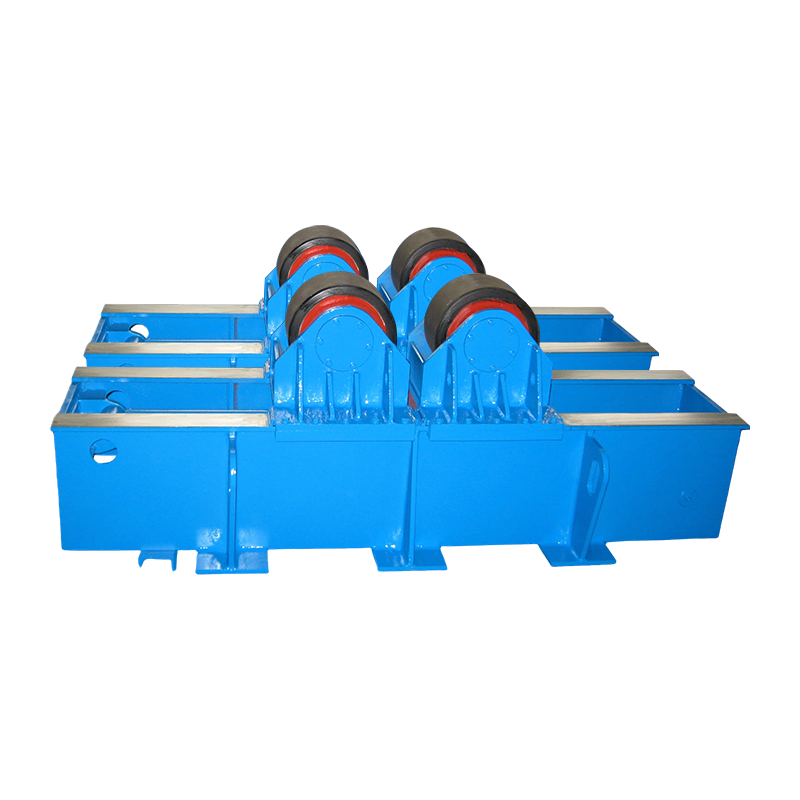
40T Fit Up Welding Rotator s hydraulickým horizontálním tlačením má jmenovité zatížení 40 tun a zaměřuje se na montáž a svařování malých a středně ...
Zobrazit podrobnosti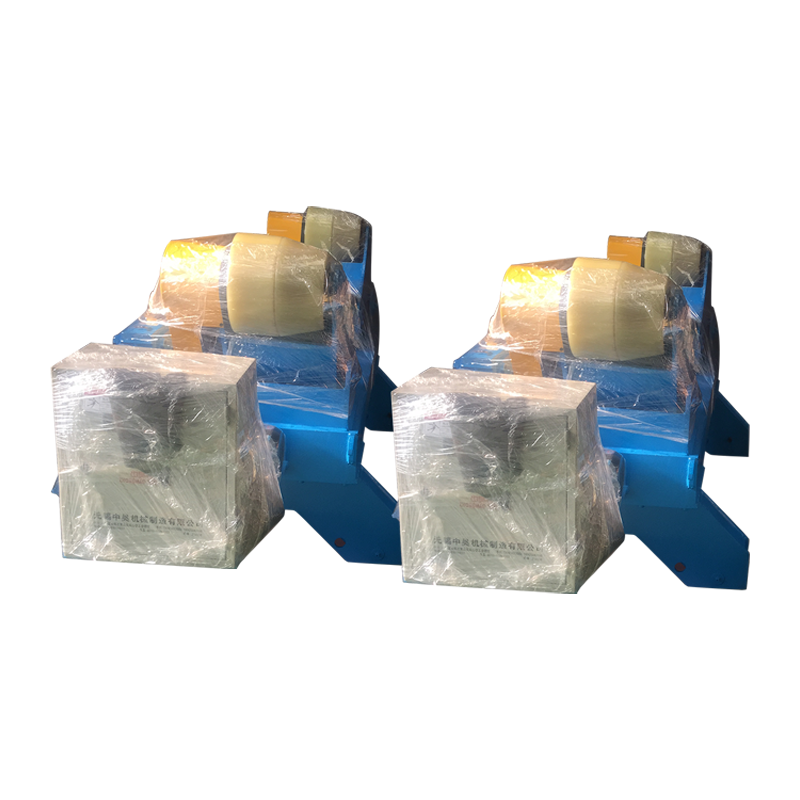
Samonastavitelný svařovací rotační stroj 20T airfoil je široce používán v průmyslových odvětvích, jako jsou tlakové nádoby, chemická zařízení, věže...
Zobrazit podrobnosti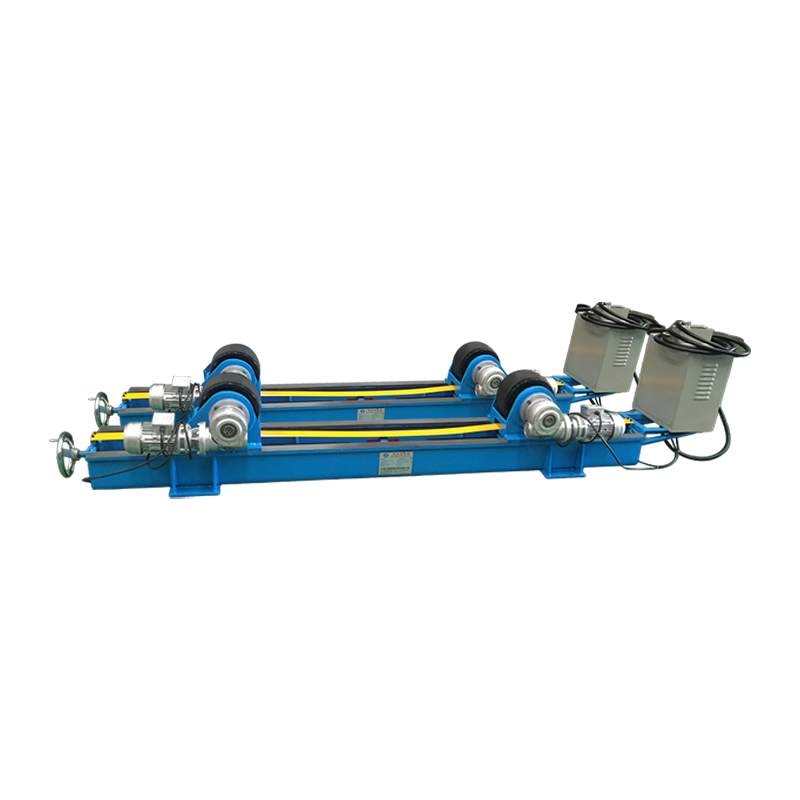
5T Lead Screw-Adjustable Welding Rotator-Extended je pomocné zařízení speciálně navržené pro náročné svařovací procesy. Jeho hlavní funkcí je flexi...
Zobrazit podrobnostiautorská práva 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Všechna práva vyhrazena Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com